Precyzyjna obrabialność umożliwiająca złożone geometrie komponentów
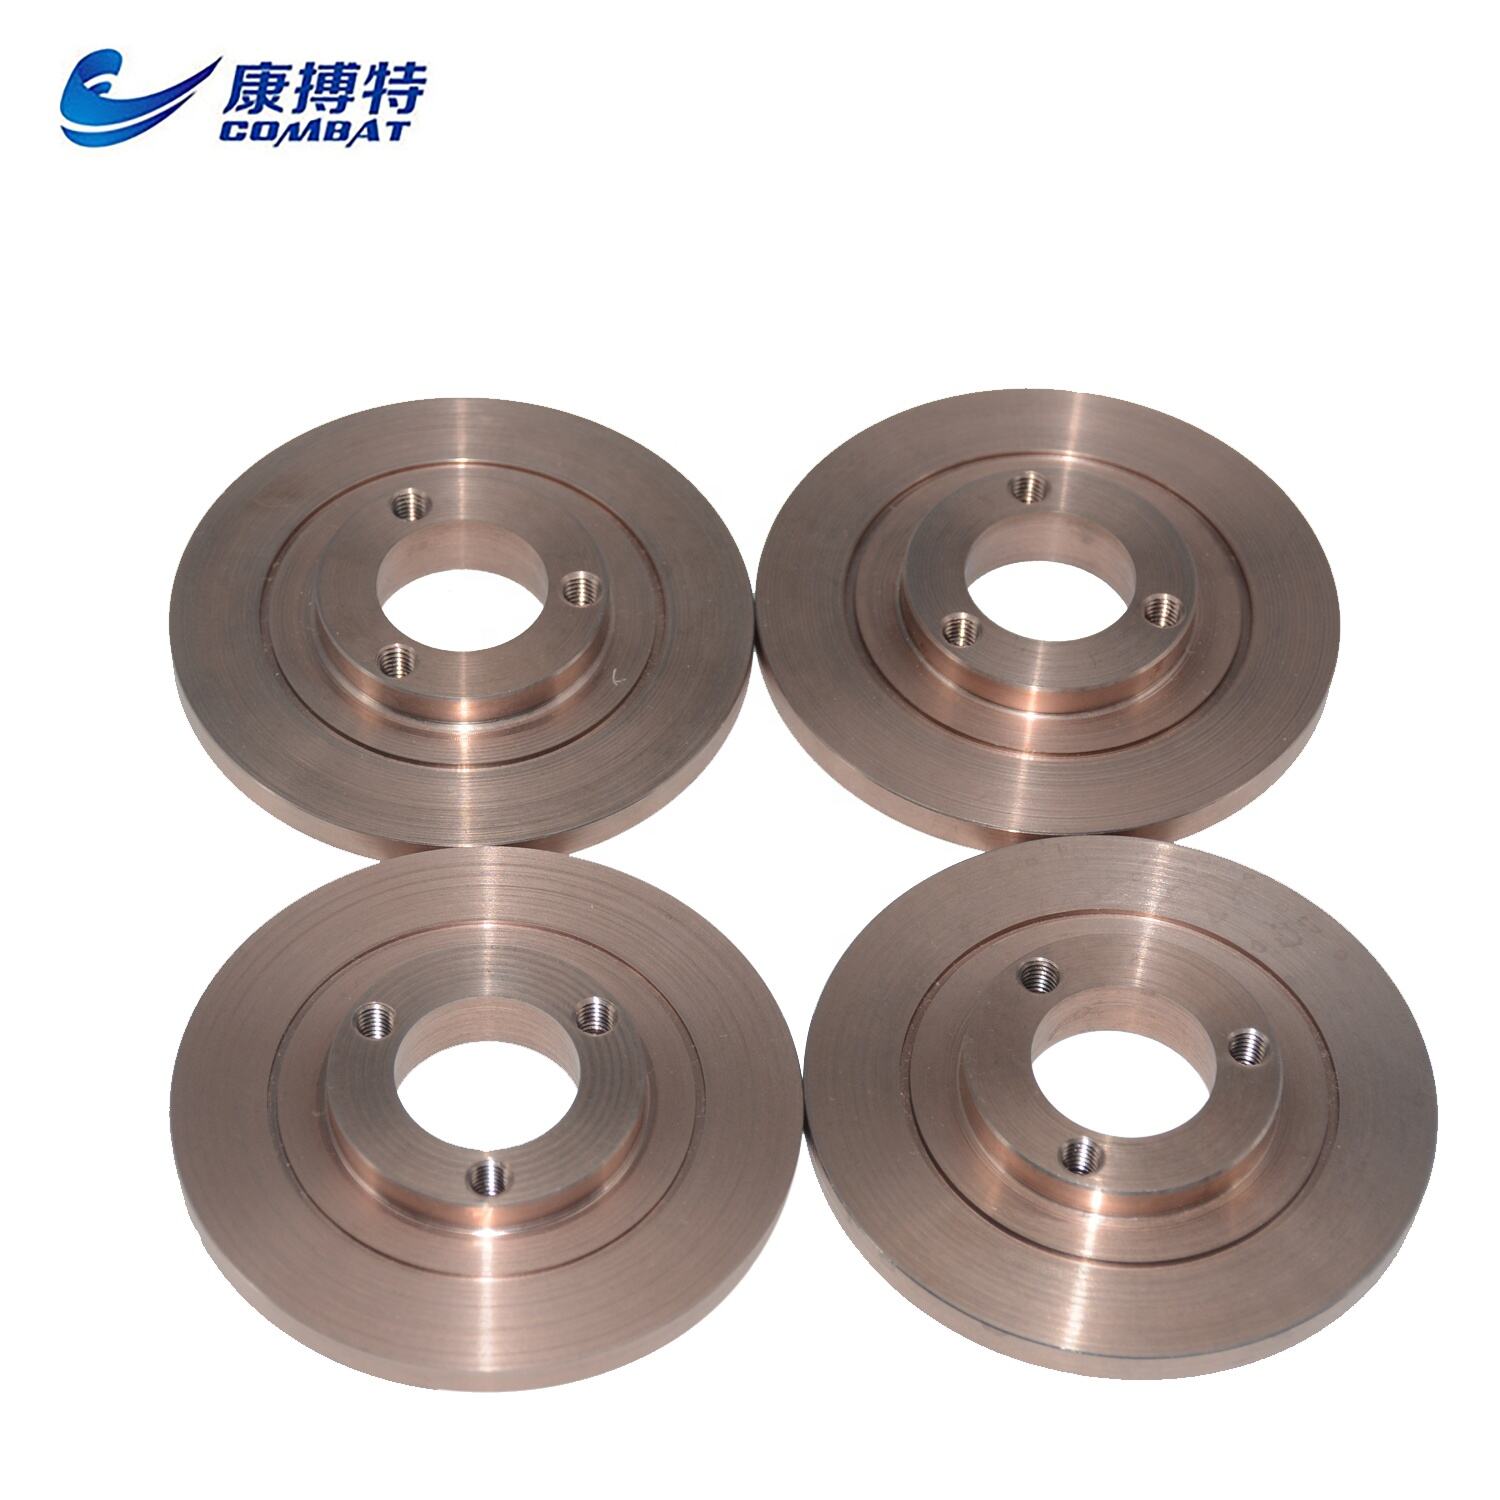
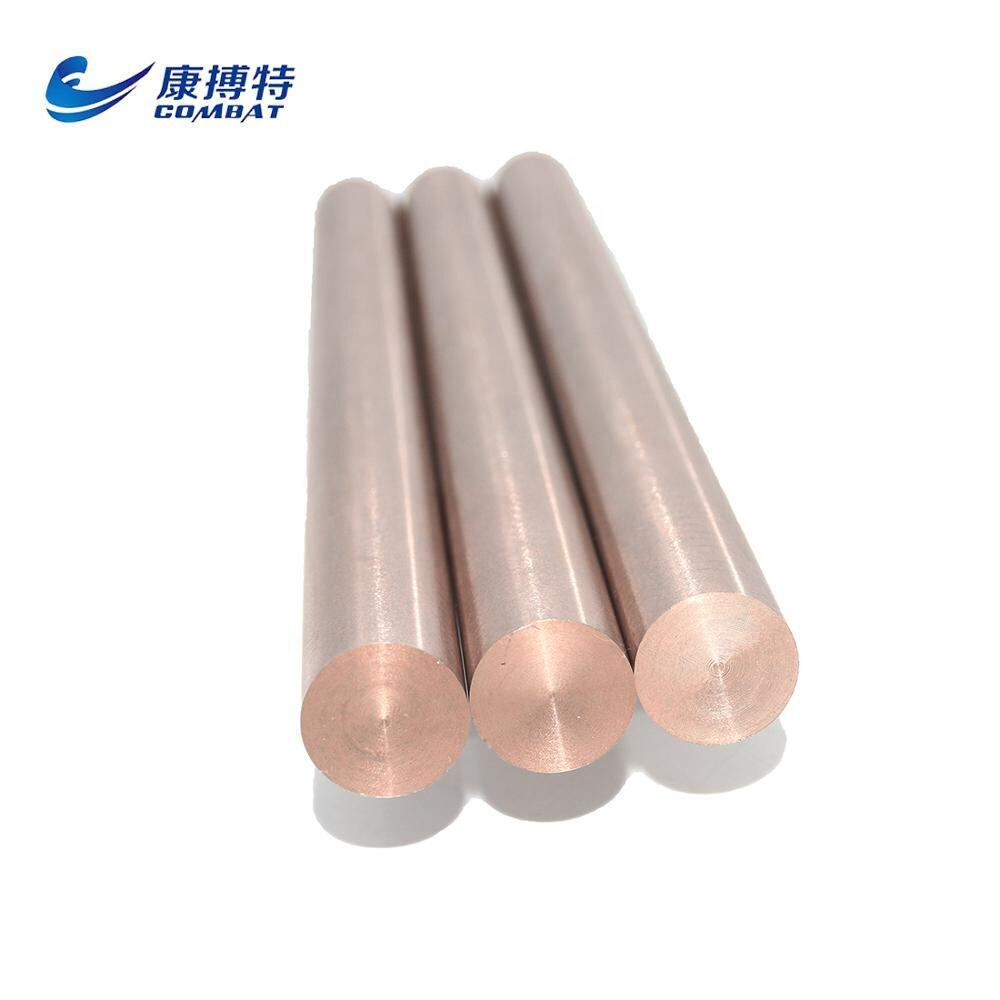
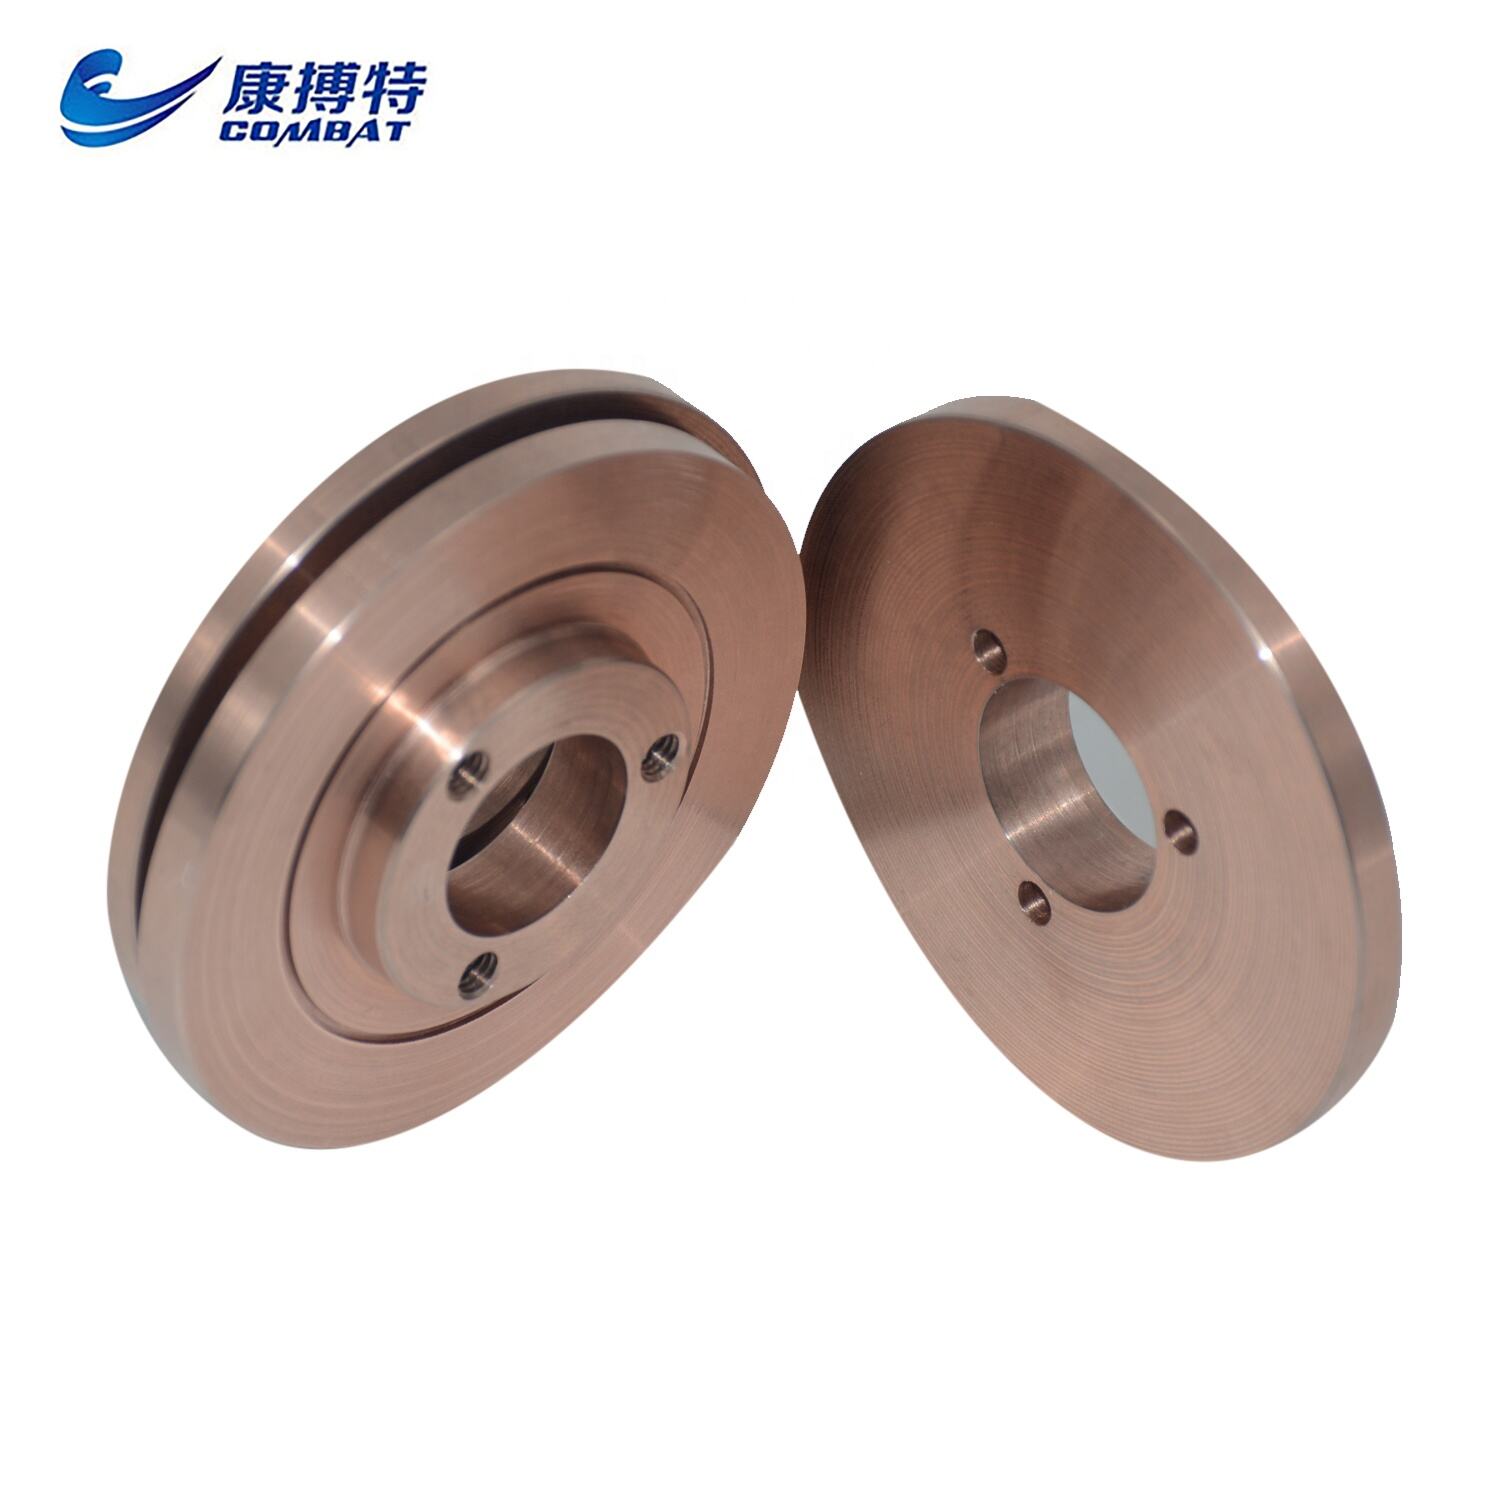
Wytwarzanie złożonych elementów ze stopów trudnotopliwych wiąże się tradycyjnie z istotnymi wyzwaniami. Skrajna twardość i kruchość czystej wolframu czynią konwencjonalne obróbki skrawaniem praktycznie niemożliwymi, a jego wysoka temperatura topnienia utrudnia procesy odlewania i kształtowania. Stop wolframu z miedzią rozwiązuje te problemy produkcyjne dzięki doskonałym właściwościom umożliwiającym obróbkę iskrową (EDM), co pozwala na wytwarzanie skomplikowanych geometrii z precyzyjnymi tolerancjami wymiarowymi. Obróbka iskrowa polega na usuwaniu materiału poprzez generowanie kontrolowanych iskier elektrycznych pomiędzy elektrodą a obrabianym przedmiotem. Proces ten działa wyjątkowo dobrze w przypadku stopu wolframu z miedzią, ponieważ oba składniki – wolfram i miedź – przewodzą prąd elektryczny oraz ulegają przewidywalnemu erozji pod wpływem iskier. Składnik miedzi zapewnia przewodność elektryczną niezbędną do utrzymania stabilnych warunków obróbki, podczas gdy składnik wolframowy gwarantuje jednorodne usuwanie materiału bez preferencyjnej erozji, która występuje w niektórych materiałach kompozytowych. Producenci osiągają chropowatość powierzchni w zakresie od 0,4 do 0,8 mikrometra oraz tolerancje wymiarowe rzędu ±0,01 mm przy zastosowaniu obróbki iskrowej. Takie możliwości precyzyjnej obróbki pozwalają na wytwarzanie elementów, które byłyby niemożliwe do wykonania lub ekonomicznie nieuzasadnione przy użyciu metod konwencjonalnych. Złożone kanały chłodzenia, skomplikowane powierzchnie styku oraz zoptymalizowane geometrie zwiększające wydajność stają się możliwe dzięki odpowiedniemu wykorzystaniu obrabialności stopu wolframu z miedzią. Znaczne korzyści z tej obrabialności czerpią zastosowania w układach odprowadzania ciepła (radiatory). Inżynierowie projektują kanały chłodzenia o optymalnym przebiegu odprowadzania ciepła, tworząc geometrie maksymalizujące wydajność termiczną w ramach ograniczeń przestrzennych. Obróbka iskrowa tworzy takie kanały o gładkich powierzchniach, które sprzyjają efektywnemu przepływowi cieczy chłodzącej i wymianie ciepła. Proces ten umożliwia tworzenie ostrych naroży, przekrojów o zmiennej grubości oraz trójwymiarowych ścieżek, których nie da się uzyskać za pomocą konwencjonalnego wiercenia i frezowania w materiałach trudnotopliwych. W zastosowaniach kontaktów elektrycznych wykorzystuje się możliwości precyzyjnej obróbki do tworzenia powierzchni styku o określonej geometrii, optymalizującej zarówno wydajność elektryczną, jak i mechaniczną. Powierzchnie o profilowanym kształcie równomiernie rozprowadzają siły kontaktowe, redukując koncentrację naprężeń powodującą wczesne uszkodzenia. Precyzyjnie obrabiane końcówki stykowe zachowują stałą geometrię w całym cyklu produkcji, zapewniając przewidywalny opór elektryczny oraz zachowanie właściwości mechanicznych w całej partii produkcyjnej. Możliwość obróbki stopu wolframu z miedzią po spiekaniu zapewnia elastyczność produkcyjną, która obniża koszty i poprawia jakość. Elementy mogą być spiekane w przybliżonym kształcie końcowym (near-net shape), a następnie dopiero dopasowywane do ostatecznych wymiarów. Takie podejście minimalizuje odpad materiału w porównaniu do obróbki z pełnego pręta, jednocześnie umożliwiając osiągnięcie ścisłych tolerancji wymaganych w zastosowaniach o wysokich wymogach. Operacje wtórne, takie jak gwintowanie, rowkowanie czy teksturyzacja powierzchni, łatwo integrują się w procesy produkcyjne. Rozwój prototypów oraz produkcja małych serii korzystają z prostoty narzędziowej obróbki iskrowej. W przeciwieństwie do konwencjonalnej obróbki skrawaniem, która wymaga drogich narzędzi z węglików spiekanych lub ceramiki, obróbka iskrowa wykorzystuje elektrody z grafitu lub miedzi, które łatwo się je wytwarza i modyfikuje. Iteracje projektowe przebiegają szybko, ponieważ zmiana elektrody pozwala na natychmiastową modyfikację geometrii bez czasochłonnych i kosztownych etapów produkcji narzędzi konwencjonalnych. Ta elastyczność przyspiesza rozwój produktu i umożliwia opłacalną produkcję specjalistycznych elementów w ilościach zbyt małych, aby uzasadnić inwestycję w formy do odlewania w skorupie lub w matryce do metalurgii proszków. Procesy kontroli jakości i inspekcji potwierdzają zgodność obrabianych elementów ze stopem wolframu z miedzią z określonymi specyfikacjami. Jednorodny skład materiału oraz stabilne właściwości zapewniają powtarzalność wyników obróbki w całym cyklu produkcyjnym. Pomiar wymiarów, ocena chropowatości powierzchni oraz badania oporu elektrycznego potwierdzają, że elementy działają zgodnie z założeniami projektowymi, zapewniając niezawodność wymaganą w zastosowaniach krytycznych.
 EN