Tikslus apdirbimas, leidžiantis sudėtingų detalių geometriją
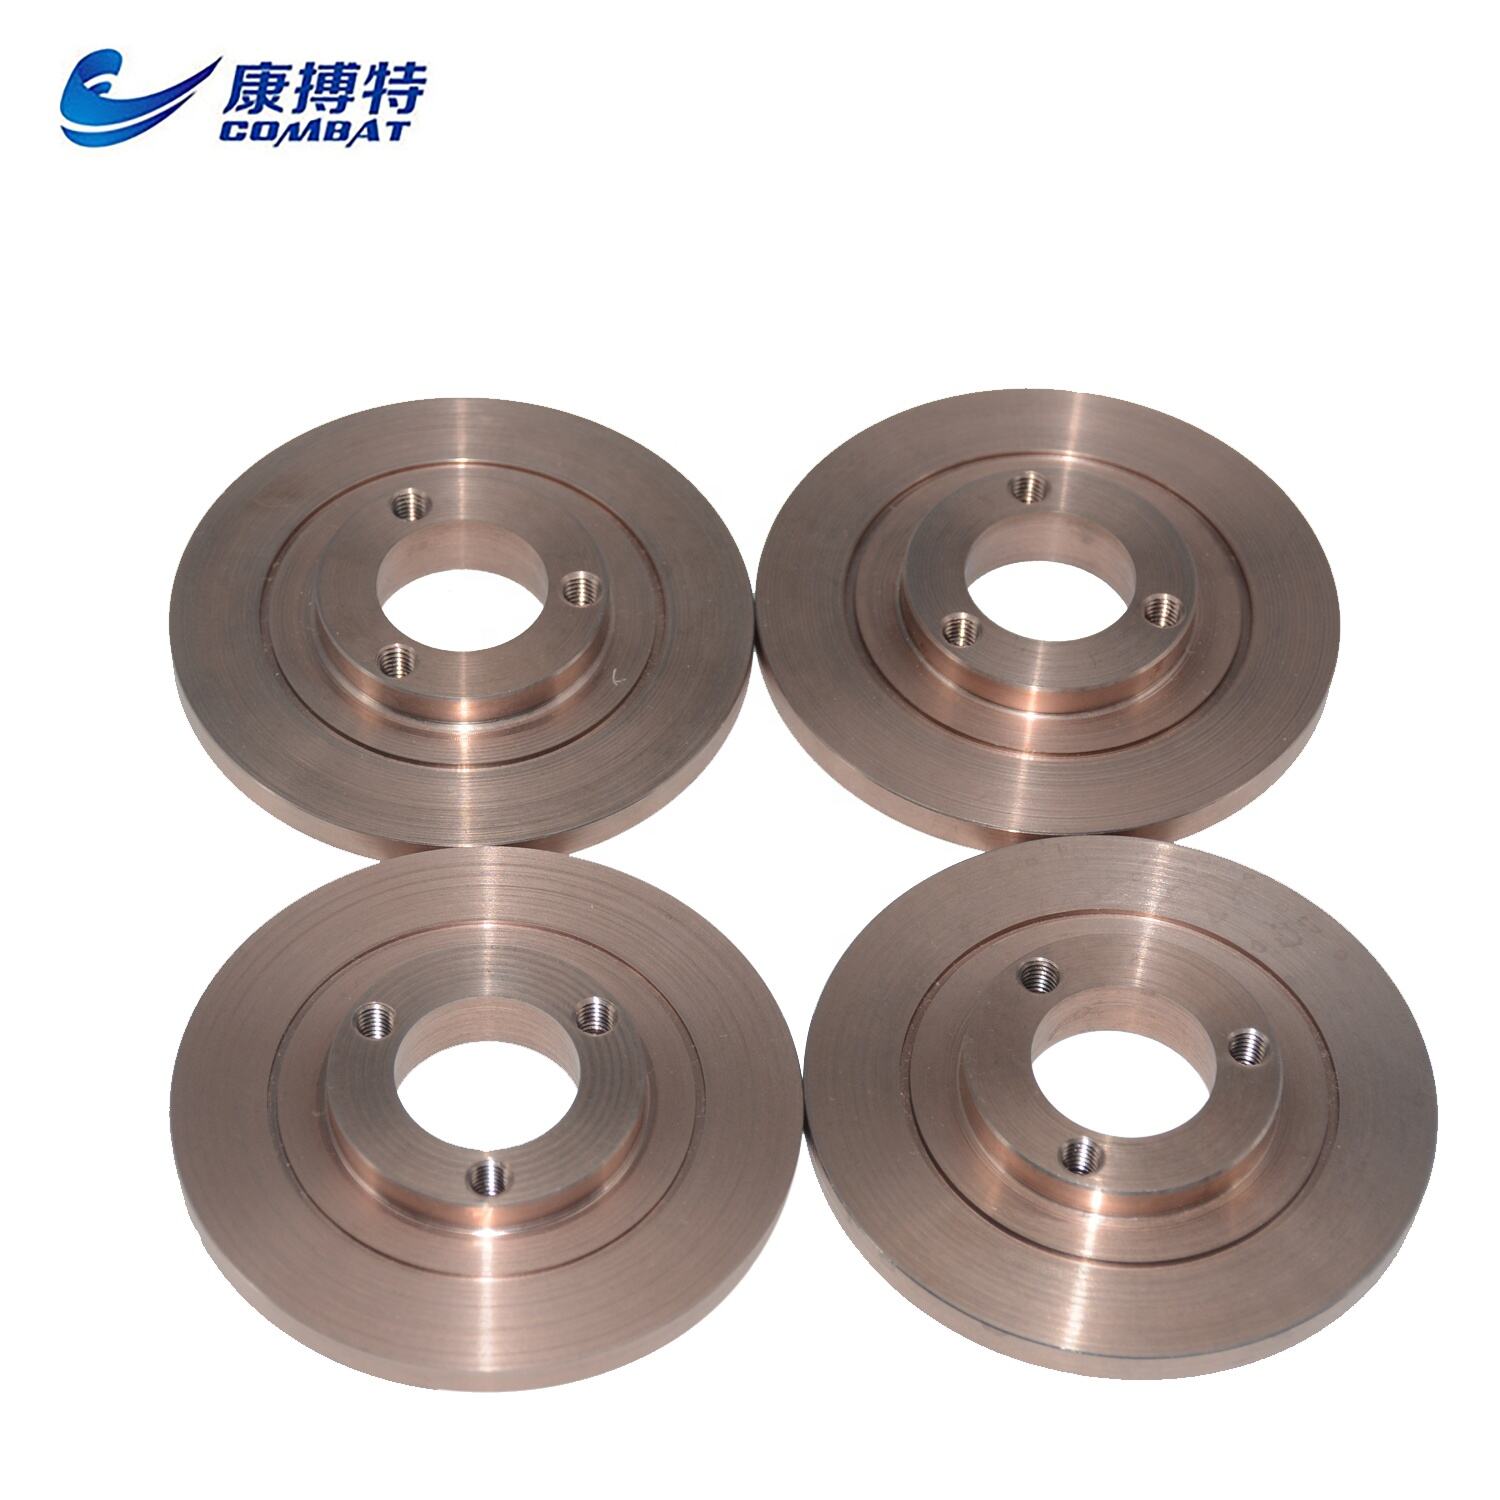
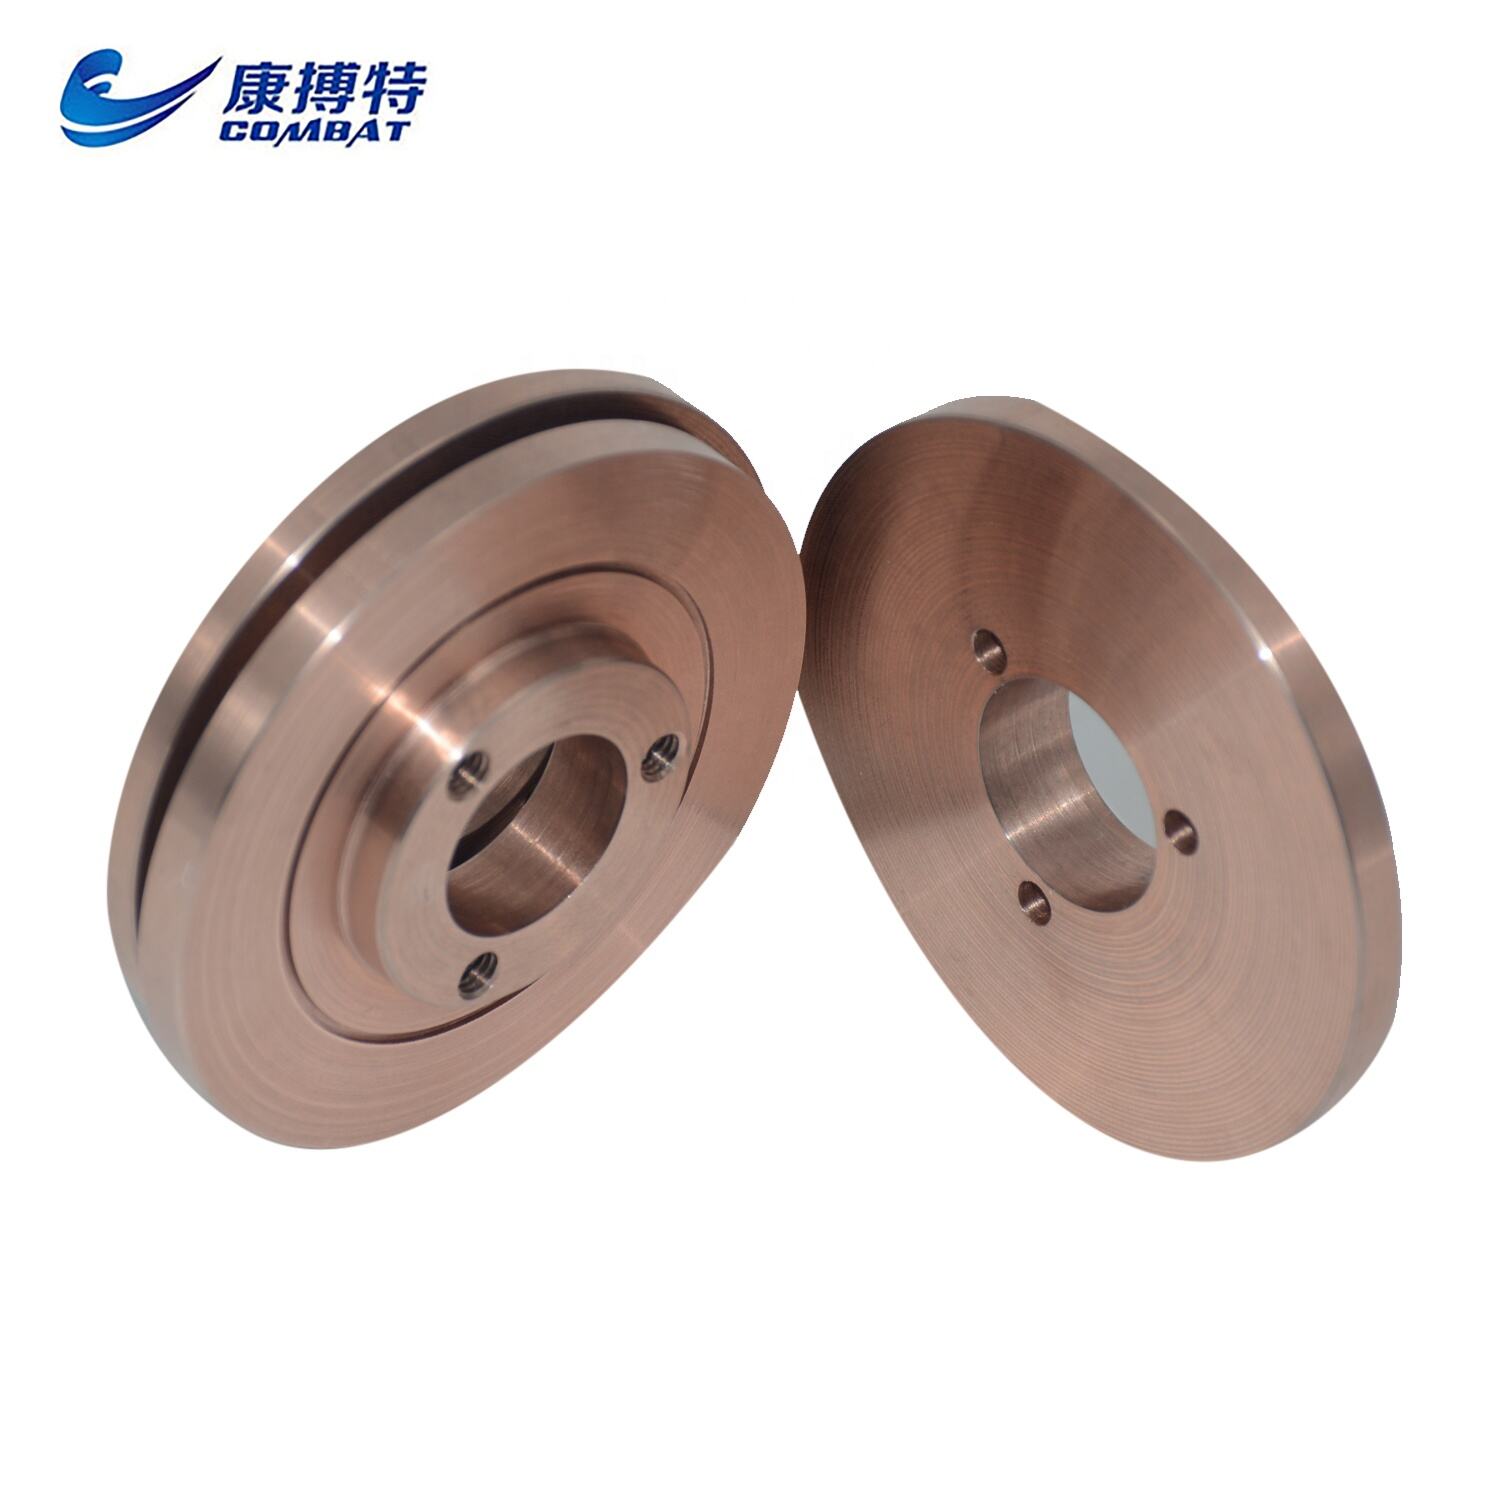
Sudėtingų detalių gamyba iš šilumai atsparių medžiagų tradiciškai kelia reikšmingų sunkumų. Grynasis volframas dėl savo ekstremaliai didelės kietumo ir trapumo neleidžia taikyti įprastų apdirbimo būdų, o jo aukšta lydymosi temperatūra sudėtingina liejimo ir formavimo procesus. Volframо–vario lydinys šiuos gamybos sunkumus išsprendžia dėl puikių elektrinės išlydžios apdirbimo savybių, leisdama gaminti sudėtingas geometrines formas su tiksliais nuokrypio ribais. Elektrinės išlydžios apdirbimo metu medžiaga pašalinama sukuriant kontroliuojamus elektrinius žaibus tarp elektrodo ir apdirbamojo gaminio. Šis procesas veikia ypač gerai su volframо–vario lydiniu, nes abi sudedamosios metalinės medžiagos praleidžia elektros srovę ir vienodai tirpsta po žaibų poveikio. Varis užtikrina elektros laidumą, kuris palaiko stabilias apdirbimo sąlygas, o volframas užtikrina vienodą medžiagos pašalinimą be pasirinktinio tirpimo, kuris kartais būna kai kuriuose kompozitiniuose medžiagose. Naudojant elektrinės išlydžios apdirbimo procesus, gamintojai pasiekia paviršiaus šiurkštumą nuo 0,4 iki 0,8 mikrometro ir matmenų nuokrypius mažiau nei 0,01 milimetro. Tokios tikslumo galimybės leidžia gaminti detalių, kurios būtų neįmanomos arba ekonomiškai nepageidautinos naudojant įprastus apdirbimo būdus. Sudėtingos aušinimo kanalų sistemos, įvairios kontaktinės paviršiaus formos bei optimizuotos geometrijos, padedančios pagerinti veikimą, tampa įmanomos tinkamai panaudojus volframо–vario lydinio apdirbiamumą. Šis apdirbiamumas ypač naudingas šilumos šalinimo (šilumos pernešimo) taikymuose. Inžinieriai projektuoja aušinimo kanalus, kurie eina optimaliais keliais šilumos pašalinimui, kuriant tokias geometrijas, kurios maksimaliai padidina šiluminį našumą ribotame erdvėje. Elektrinės išlydžios apdirbimas šiuos kanalus sukuria su lygiais paviršiais, kurie skatina efektyvų aušalo skysčio cirkuliaciją ir šilumos perdavimą. Šis procesas leidžia sukurti aštrius kampus, kintamo skerspjūvio kanalus bei trimatėmis kryptimis einančius kanalus – viską, ko negali pasiekti įprasti gręžimo ir frezavimo metodai šilumai atspariose medžiagose. Elektrinio kontakto taikymuose naudojamos tikslaus apdirbimo galimybės, kad būtų sukurti kontaktiniai paviršiai su tam tikromis geometrinėmis formomis, kurios optimizuoja tiek elektrinį, tiek mechaninį veikimą. Profiliuoti paviršiai vienodai paskirsto kontaktines jėgas, sumažindami įtempimų koncentraciją, kuri sukelia ankstyvą gedimą. Tiksliai apdirbti kontaktiniai antgaliai išlaiko nuolatinę geometriją visame gamybos cikle, užtikrindami numatytą elektrinę varžą ir mechaninį elgesį visoje serijinėje gamyboje. Galimybė apdirbti volframо–vario lydinį po sinteravimo suteikia gamybos lankstumo, kuris sumažina sąnaudas ir pagerina kokybę. Detalės gali būti sinteruojamos beveik galutinėje formoje, o vėliau tiksliai apdirbamos iki galutinių matmenų. Toks požiūris minimaliai sumažina medžiagos nuostolius palyginti su apdirbimu iš vientisos medžiagos, tuo pat metu pasiekiant griežtus nuokrypius, reikalingus reikalaujamosioms aplikacijoms. Antrinės operacijos, pvz., sriegių frezavimas, griovelių frezavimas ir paviršiaus tekstūravimas, be problemų integruojamos į gamybos procesus. Prototipų kūrimas ir mažos serijos gamyba naudojasi elektrinės išlydžios apdirbimo paprastumu įrankiams. Skirtingai nuo įprasto apdirbimo, kuriam reikia brangių karbidinių ar keramikinių pjovimo įrankių, elektrinės išlydžios apdirbimui naudojami grafitiniai ar variniai elektrodai, kuriuos lengva pagaminti ir modifikuoti. Projektavimo iteracijos vyksta greitai, nes elektrodų keitimas leidžia įgyvendinti geometrinius pakeitimus be ilgų laukimo laikų ir sąnaudų, susijusių su įprastais įrankiais. Šis lankstumas pagreitina produkto plėtojimą ir leidžia ekonomiškai gaminti specializuotas dalis mažomis partijomis, kurios per mažos investiciniam liejimui ar miltelinės metalurgijos įrankiams. Kokybės kontrolės ir tikrinimo procesai patvirtina, kad apdirbtos volframо–vario lydinio detalės atitinka nustatytus reikalavimus. Medžiagos vienoda sudėtis ir stabilios savybės užtikrina nuoseklius apdirbimo rezultatus visose gamybos serijose. Matmenų matavimai, paviršiaus šiurkštumo vertinimai ir elektrinės varžos bandymai patvirtina, kad detalės veikia kaip suprojektuota, užtikrindamos patikimumą, kurio reikalauja kritinės aplikacijos.
 EN