Precisionssnittbarhet som möjliggör komplexa komponentgeometrier
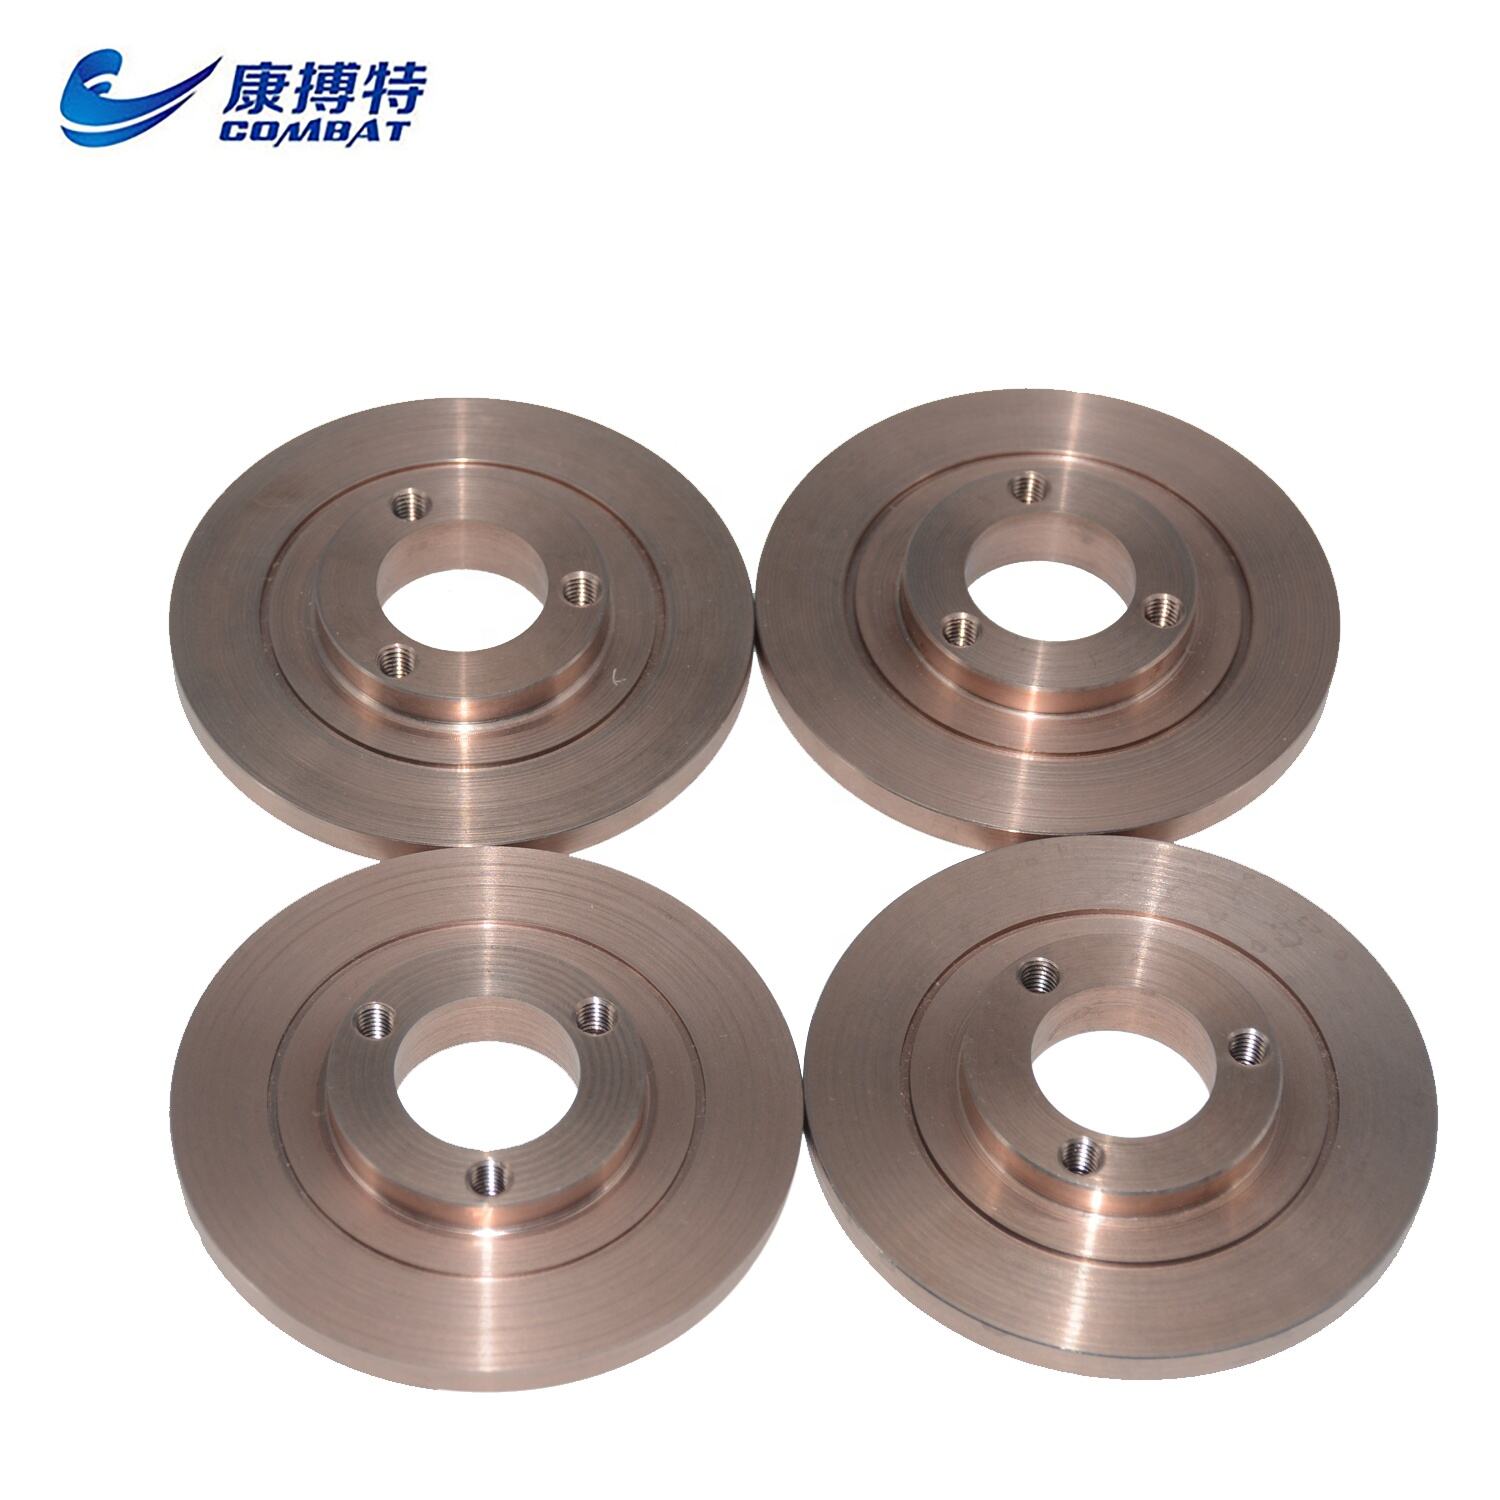
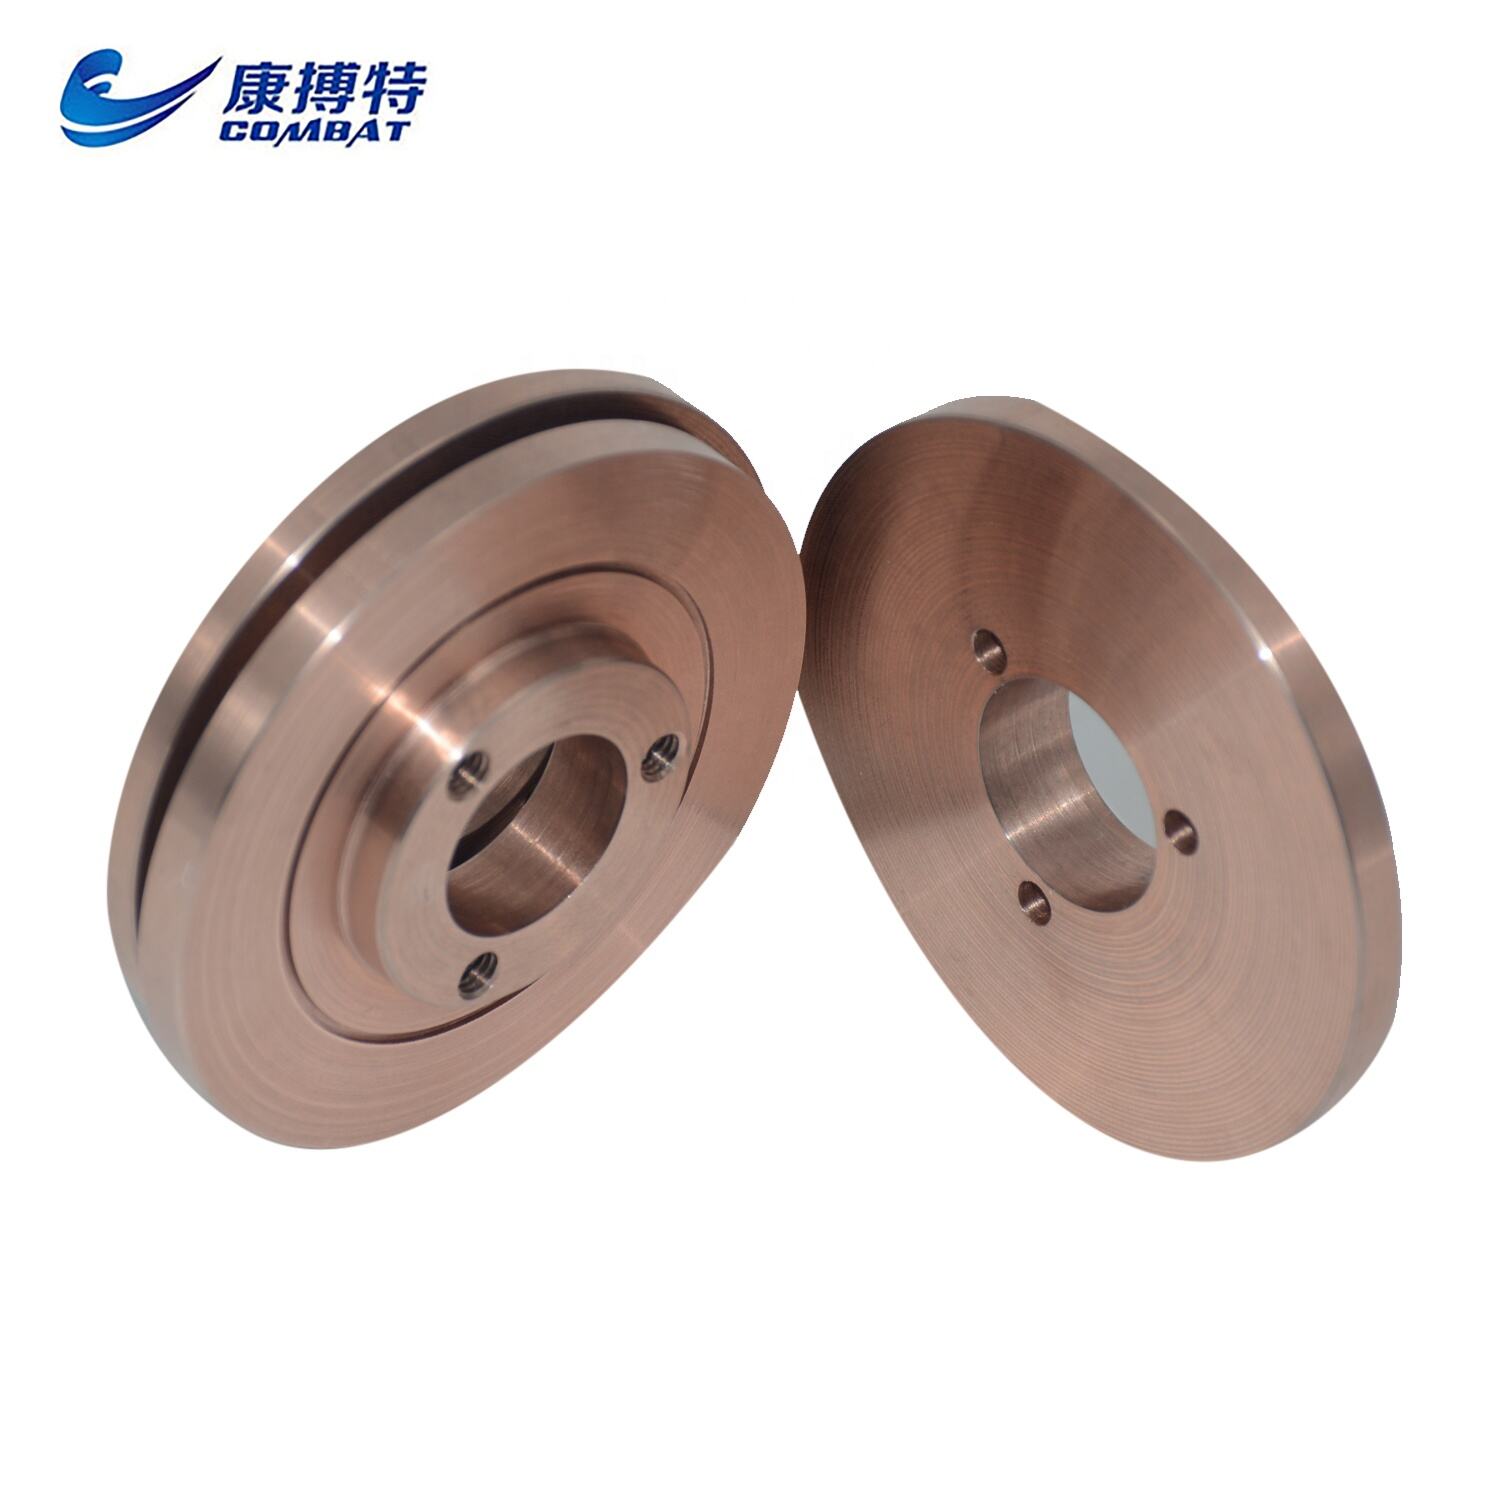
Tillverkning av komplexa komponenter av refraktära material innebär traditionellt betydande utmaningar. Ren volfram är extremt hårt och sprödt, vilket gör konventionell bearbetning opraktisk, medan dess höga smältpunkt komplicerar gjut- och formningsprocesser. Volfram-kopparlegering löser dessa tillverkningsutmaningar tack vare sina utmärkta egenskaper för elektrisk urladdningsbearbetning (EDM), vilket möjliggör tillverkning av komplexa geometrier med exakta toleranser. Vid elektrisk urladdningsbearbetning tas material bort genom att generera kontrollerade elektriska gnistor mellan en elektrod och arbetsstycket. Processen fungerar exceptionellt bra med volfram-kopparlegering eftersom båda ingående metallerna leder elektricitet och eroderar på ett förutsägbart sätt under gnisterosion. Kopparkomponenten ger den elektriska ledningsförmågan som behövs för att upprätthålla stabila bearbetningsförhållanden, medan volframkomponenten säkerställer jämn materialavlägsning utan den preferentiella erosion som kan uppstå i vissa kompositmaterial. Tillverkare uppnår ytytor på 0,4–0,8 mikrometer och dimensionsmässiga toleranser inom 0,01 millimeter med hjälp av elektrisk urladdningsbearbetning. Dessa precisionsegenskaper möjliggör tillverkning av komponenter som skulle vara omöjliga eller ekonomiskt opraktiska att tillverka med konventionella bearbetningsmetoder. Komplexa kylkanaler, intrikata kontaktytor och optimerade geometrier som förbättrar prestanda blir möjliga när volfram-kopparlegeringens bearbetbarhet utnyttjas på rätt sätt. Kylplattor (heat sinks) drar stora fördelar av denna bearbetbarhet. Ingenjörer utformar kylkanaler som följer optimala vägar för värmeuttag, vilket skapar geometrier som maximerar termisk prestanda inom givna utrymmesbegränsningar. Elektrisk urladdningsbearbetning producerar dessa kanaler med släta ytor som främjar effektiv kylmedieflöde och värmeöverföring. Processen skapar skarpa hörn, varierande tvärsnitt och tredimensionella banor som konventionell borrning och fräsning inte kan åstadkomma i refraktära material. Vid elektriska kontaktapplikationer utnyttjas precisionen i bearbetningen för att skapa kontaktytor med specifika geometrier som optimerar både elektrisk och mekanisk prestanda. Formade ytor fördelar kontaktkrafter jämnt, vilket minskar spänningskoncentrationer som orsakar tidig felbildning. Exakt bearbetade kontaktspetsar bibehåller konstant geometri under tillverkningen, vilket säkerställer förutsägbar elektrisk resistans och mekaniskt beteende över hela produktionsvolymen. Möjligheten att bearbeta volfram-kopparlegering efter sintring ger tillverkningsflexibilitet som minskar kostnader och förbättrar kvalitet. Komponenter kan sintras till nästan slutform, för att sedan färdigbearbetas till slutdimensionerna. Detta tillvägagångssätt minimerar materialspill jämfört med bearbetning från massivt material, samtidigt som de stränga toleranserna uppfylls som krävs för krävande applikationer. Sekundära operationer såsom gängning, urhuggning och ytbearbetning integreras sömlöst i produktionsprocesserna. Prototyputveckling och liten serieproduktion drar fördel av den enkla verktygskonstruktion som elektrisk urladdningsbearbetning erbjuder. Till skillnad från konventionell bearbetning, som kräver dyra verktyg av karbid eller keramik, använder elektrisk urladdningsbearbetning grafit- eller kopparelektroder som lätt kan tillverkas och modifieras. Designiterationer går snabbt framåt eftersom ändringar av elektroden implementerar geometriska modifieringar utan de långa leveranstiderna och kostnaderna som är förknippade med konventionell verktygstillverkning. Denna flexibilitet accelererar produktutvecklingen och möjliggör ekonomisk tillverkning av specialkomponenter i mängder som är för små för investeringsgjutning eller pulvermetallurgisk verktygstillverkning. Kvalitetskontroll och inspektionsprocesser verifierar att de bearbetade komponenterna av volfram-kopparlegering uppfyller specifikationerna. Materialens enhetliga sammansättning och stabila egenskaper säkerställer konsekventa bearbetningsresultat över hela produktionsloppen. Dimensionella mätningar, bedömningar av ytyta och tester av elektrisk resistans bekräftar att komponenterna fungerar som avsett och levererar den pålitlighet som kritiska applikationer kräver.
 EN