Tarkka koneistettavuus mahdollistaa monimutkaisten komponenttien geometriat
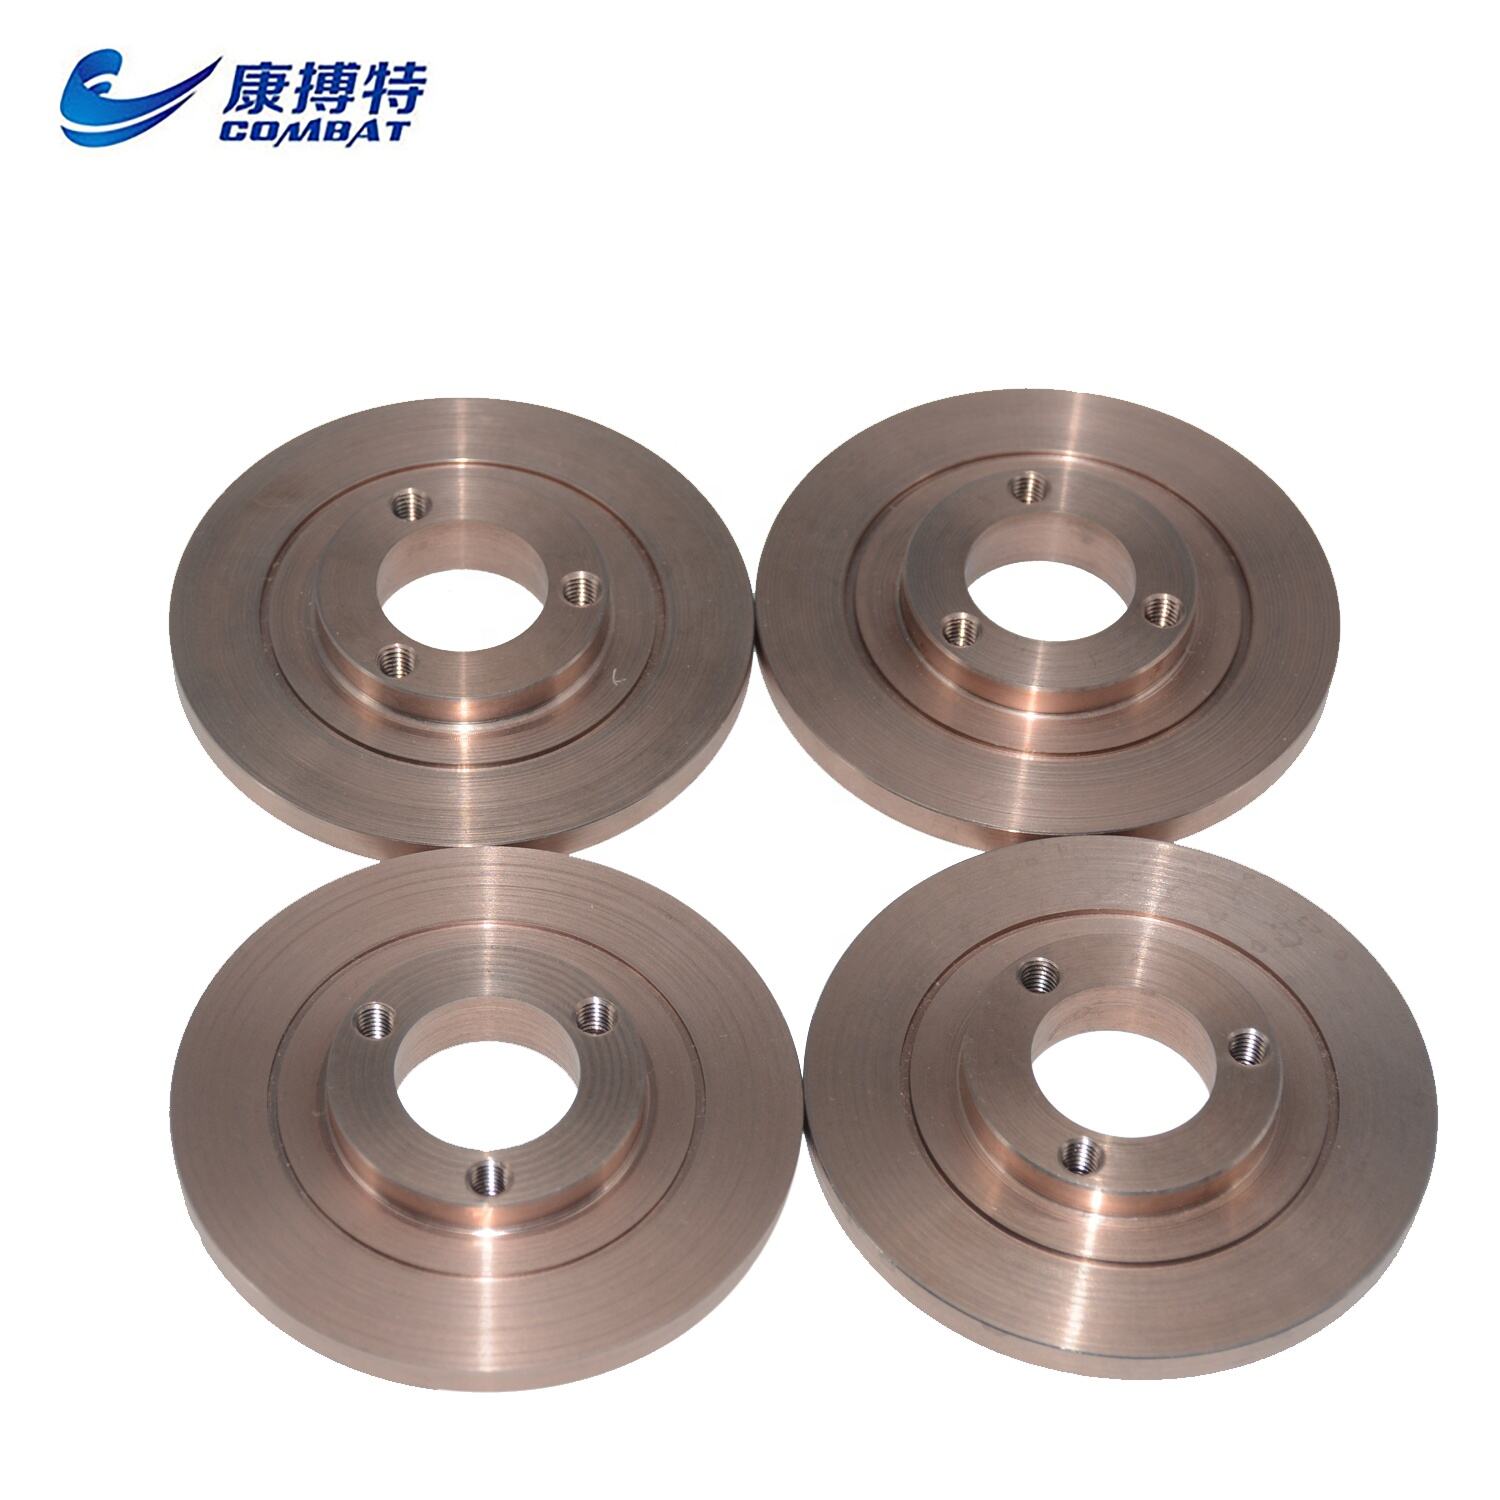
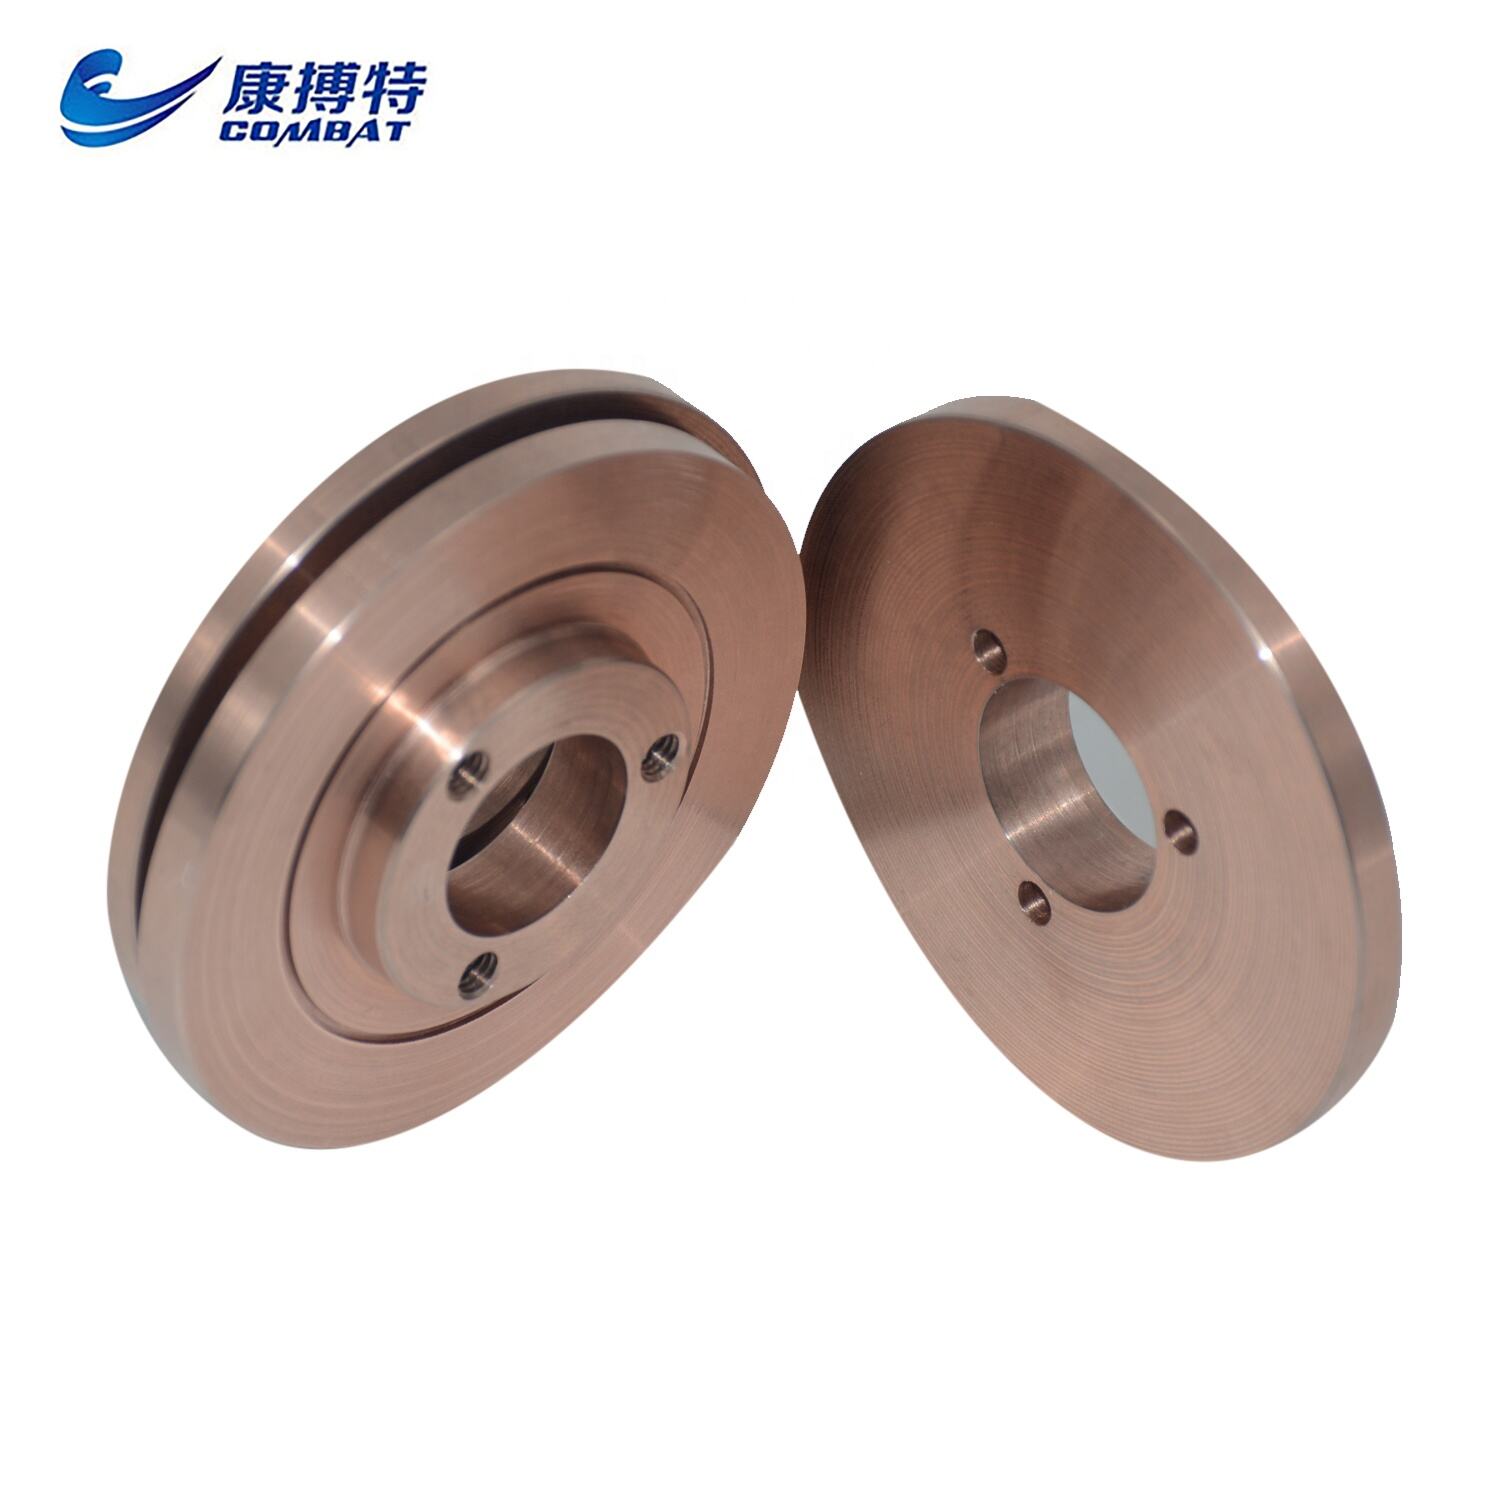
Hienorakenteisten komponenttien valmistus kuumuudelle kestävistä materiaaleista aiheuttaa perinteisesti merkittäviä haasteita. Puhdas volfram on niin kovaa ja haurasta, että tavanomainen koneistus on käytännössä mahdotonta, ja sen korkea sulamispiste vaikeuttaa valumis- ja muovausprosesseja. Volframikupari-seos ratkaisee nämä valmistushaasteet erinomaisen sähkökäyräkoneistuksen (EDM) ominaisuuksiensa ansiosta, mikä mahdollistaa monimutkaisten geometrioiden tuottamisen tarkoilla toleransseilla. Sähkökäyräkoneistus poistaa materiaalia tuottamalla ohjattuja sähkökäyriä elektrodin ja työkappaleen välille. Tämä prosessi toimii erinomaisesti volframikupari-seoksella, koska molemmat sen muodostavat metallit johtavat sähköä ja kulkeutuvat ennustettavasti kipinäkulkeutumisessa. Kuparikomponentti tarjoaa sähköjohtavuuden, joka ylläpitää vakaita koneistusolosuhteita, kun taas volframikomponentti varmistaa tasaisen materiaalin poiston ilman sitä suosittua kulkeutumista, joka esiintyy joissakin komposiittimateriaaleissa. Valmistajat saavuttavat sähkökäyräkoneistusprosesseilla pinnanlaadun 0,4–0,8 mikrometriä ja mitalliset toleranssit 0,01 millimetriä. Nämä tarkkuusominaisuudet mahdollistavat komponenttien valmistuksen, jotka olisivat muuten mahdottomia tai taloudellisesti epäkäytännöllisiä tavanomaisilla koneistusmenetelmillä. Monimutkaiset jäähdytyskanavat, hienorakenteiset kosketuspinnat ja suorituskykyä parantavat optimoidut geometriat tulevat mahdollisiksi, kun volframikupari-seoksen koneistettavuutta hyödynnetään asianmukaisesti. Lämmönpoistimet hyötyvät merkittävästi tästä koneistettavuudesta. Insinöörit suunnittelevat jäähdytyskanavia, jotka seuraavat optimaalisia reittejä lämmön poistamiseksi, luoden geometrioita, jotka maksimoivat lämmönsiirron tehokkuuden rajoitetussa tilassa. Sähkökäyräkoneistus tuottaa nämä kanavat sileillä pinnoilla, jotka edistävät tehokasta jäähdytynesteen virtausta ja lämmönsiirtoa. Prosessi luo teräviä kulmia, vaihtelevia poikkileikkauksia ja kolmiulotteisia reittejä, joita tavanomaiset poraus- ja jyrsintämenetelmät eivät pysty saavuttamaan kuumuudelle kestävillä materiaaleilla. Sähkökontaktisovelluksissa hyödynnetään tarkkaa koneistusta kosketuspintojen luomiseen tietyillä geometrioilla, jotka optimoivat sekä sähköistä että mekaanista suorituskykyä. Muotoiltujen pintojen avulla kosketusvoimat jakautuvat tasaisesti, mikä vähentää jännityskeskittymiä, jotka aiheuttavat ennenaikaista vaurioitumista. Tarkasti koneistetut kontaktinkärjet säilyttävät vakion geometrian koko tuotantoprosessin ajan, mikä takaa ennustettavan sähkövastuksen ja mekaanisen käyttäytymisen kaikissa tuotannossa valmistettavissa komponenteissa. Volframikupari-seoksen koneistettavuus sintrauksen jälkeen tarjoaa valmistukselle joustavuutta, joka vähentää kustannuksia ja parantaa laadun. Komponentit voidaan sintraa lähes lopulliseen muotoon ja koneistaa sitten lopullisiin mittoihin. Tämä menetelmä vähentää materiaalihävikkiä verrattuna kiinteästä raaka-aineesta koneistamiseen samalla, kun saavutetaan vaativiin sovelluksiin vaaditut tiukat toleranssit. Toissijaiset operaatiot, kuten kierre-, ura- ja pintatekstuuriointi, integroituvat sujuvasti tuotantoprosesseihin. Esimallien kehitys ja pienet sarjatuotannot hyötyvät sähkökäyräkoneistuksen yksinkertaisesta työkaluvalinnasta. Toisin kuin tavanomainen koneistus, joka vaatii kalliita kovametalli- tai keraamisia leikkuutyökaluja, sähkökäyräkoneistus käyttää grafiitti- tai kuparielektrodeja, jotka on helppoa valmistaa ja muokata. Suunnitteluiteroinnit etenevät nopeasti, koska elektrodien vaihdolla voidaan toteuttaa geometriamuutoksia ilman pitkiä toimitusaikoja ja kustannuksia, joita tavanomaiset työkalut vaativat. Tämä joustavuus kiihdyttää tuotekehitystä ja mahdollistaa erikoiskomponenttien taloudellisen tuotannon pienissä määrissä, joissa investointivalumuotti tai pulverimetallurgian työkalut eivät ole kannattavia. Laatukontrolli- ja tarkastusprosessit varmistavat, että koneistetut volframikupari-seoskomponentit täyttävät määritellyt vaatimukset. Materiaalin yhtenäinen koostumus ja vakaita ominaisuuksia varmistavat yhtenäiset koneistustulokset koko tuotantosarjan ajan. Mittojen tarkastus, pinnanlaadun arviointi ja sähkövastuksen testaus vahvistavat, että komponentit toimivat suunnitellusti ja tarjoavat luotettavuuden, jota kriittiset sovellukset vaativat.
 EN