Präzise Bearbeitbarkeit zur Realisierung komplexer Komponentengeometrien
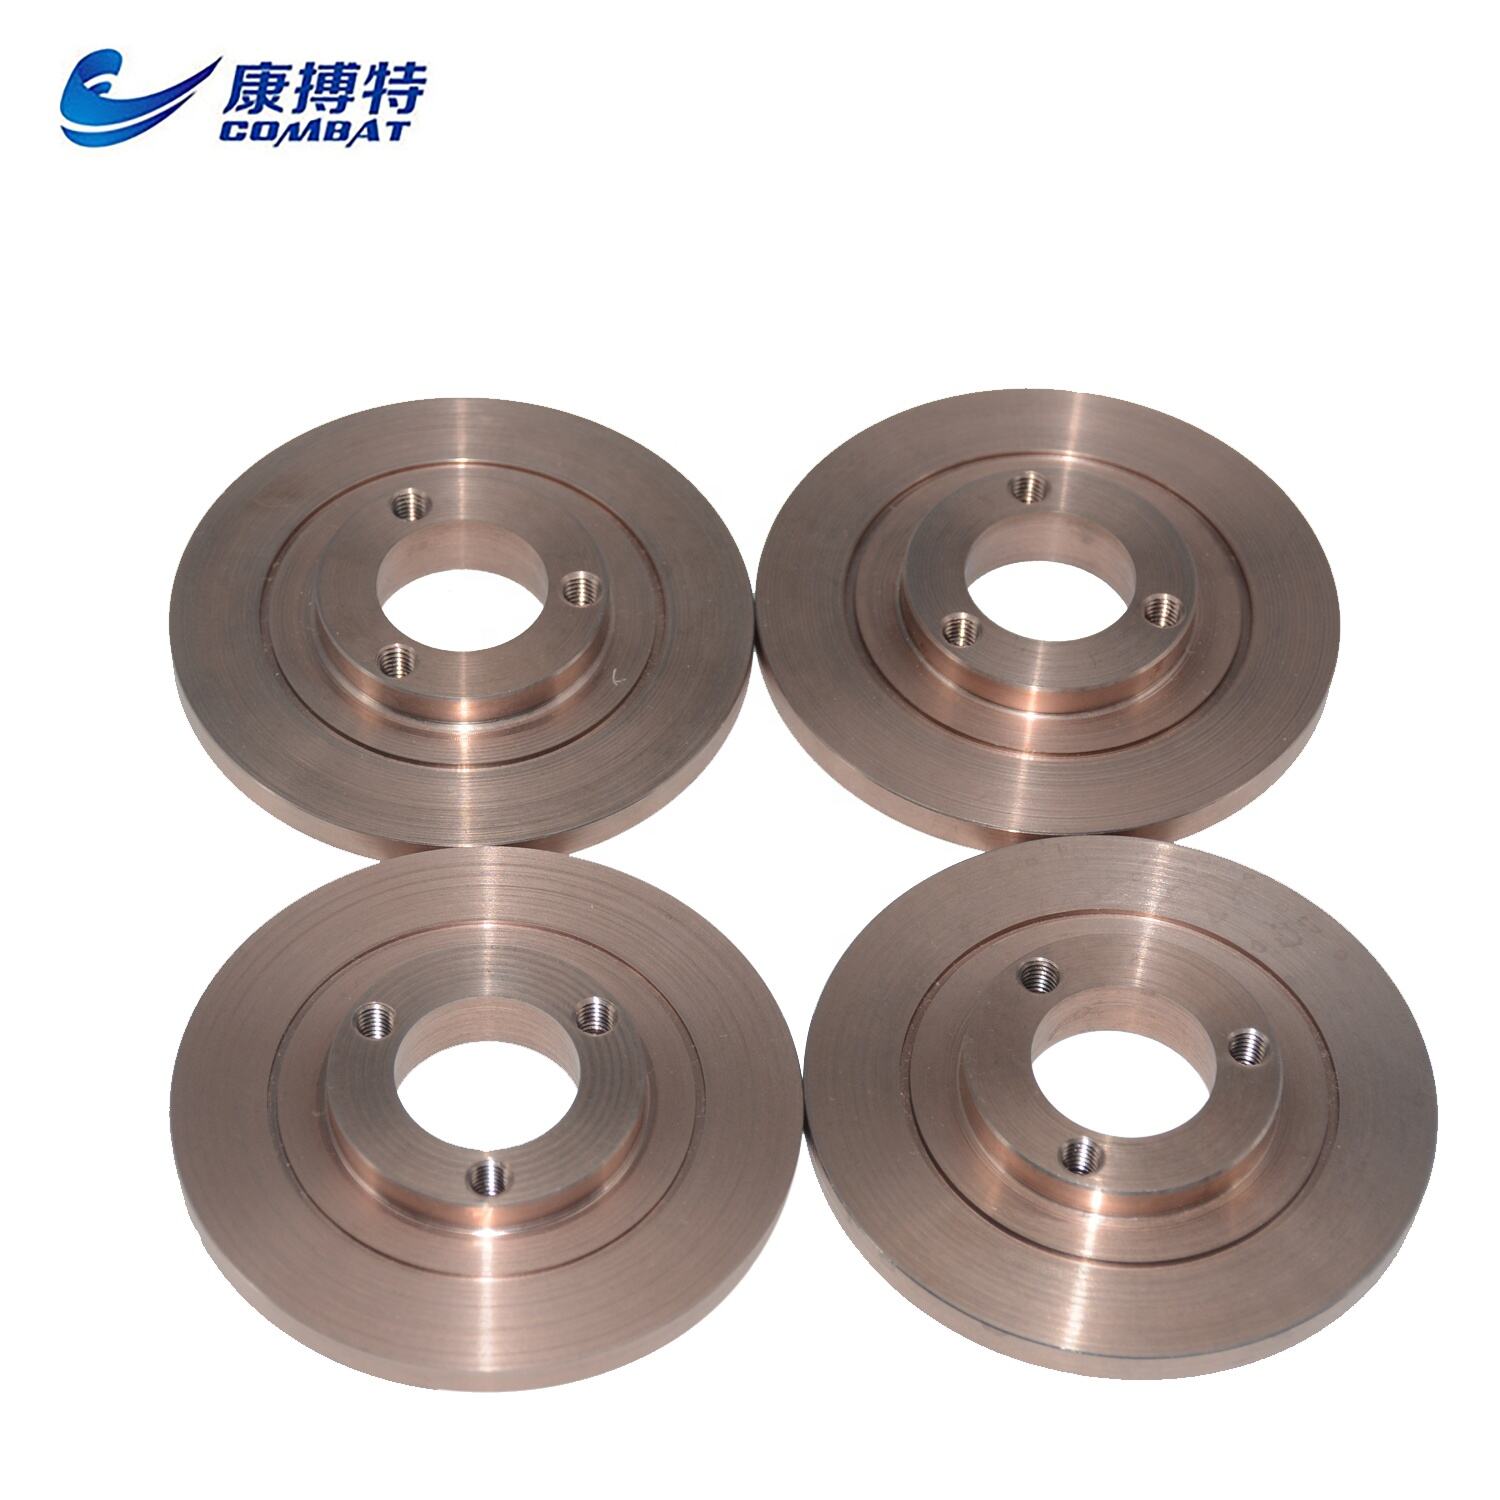
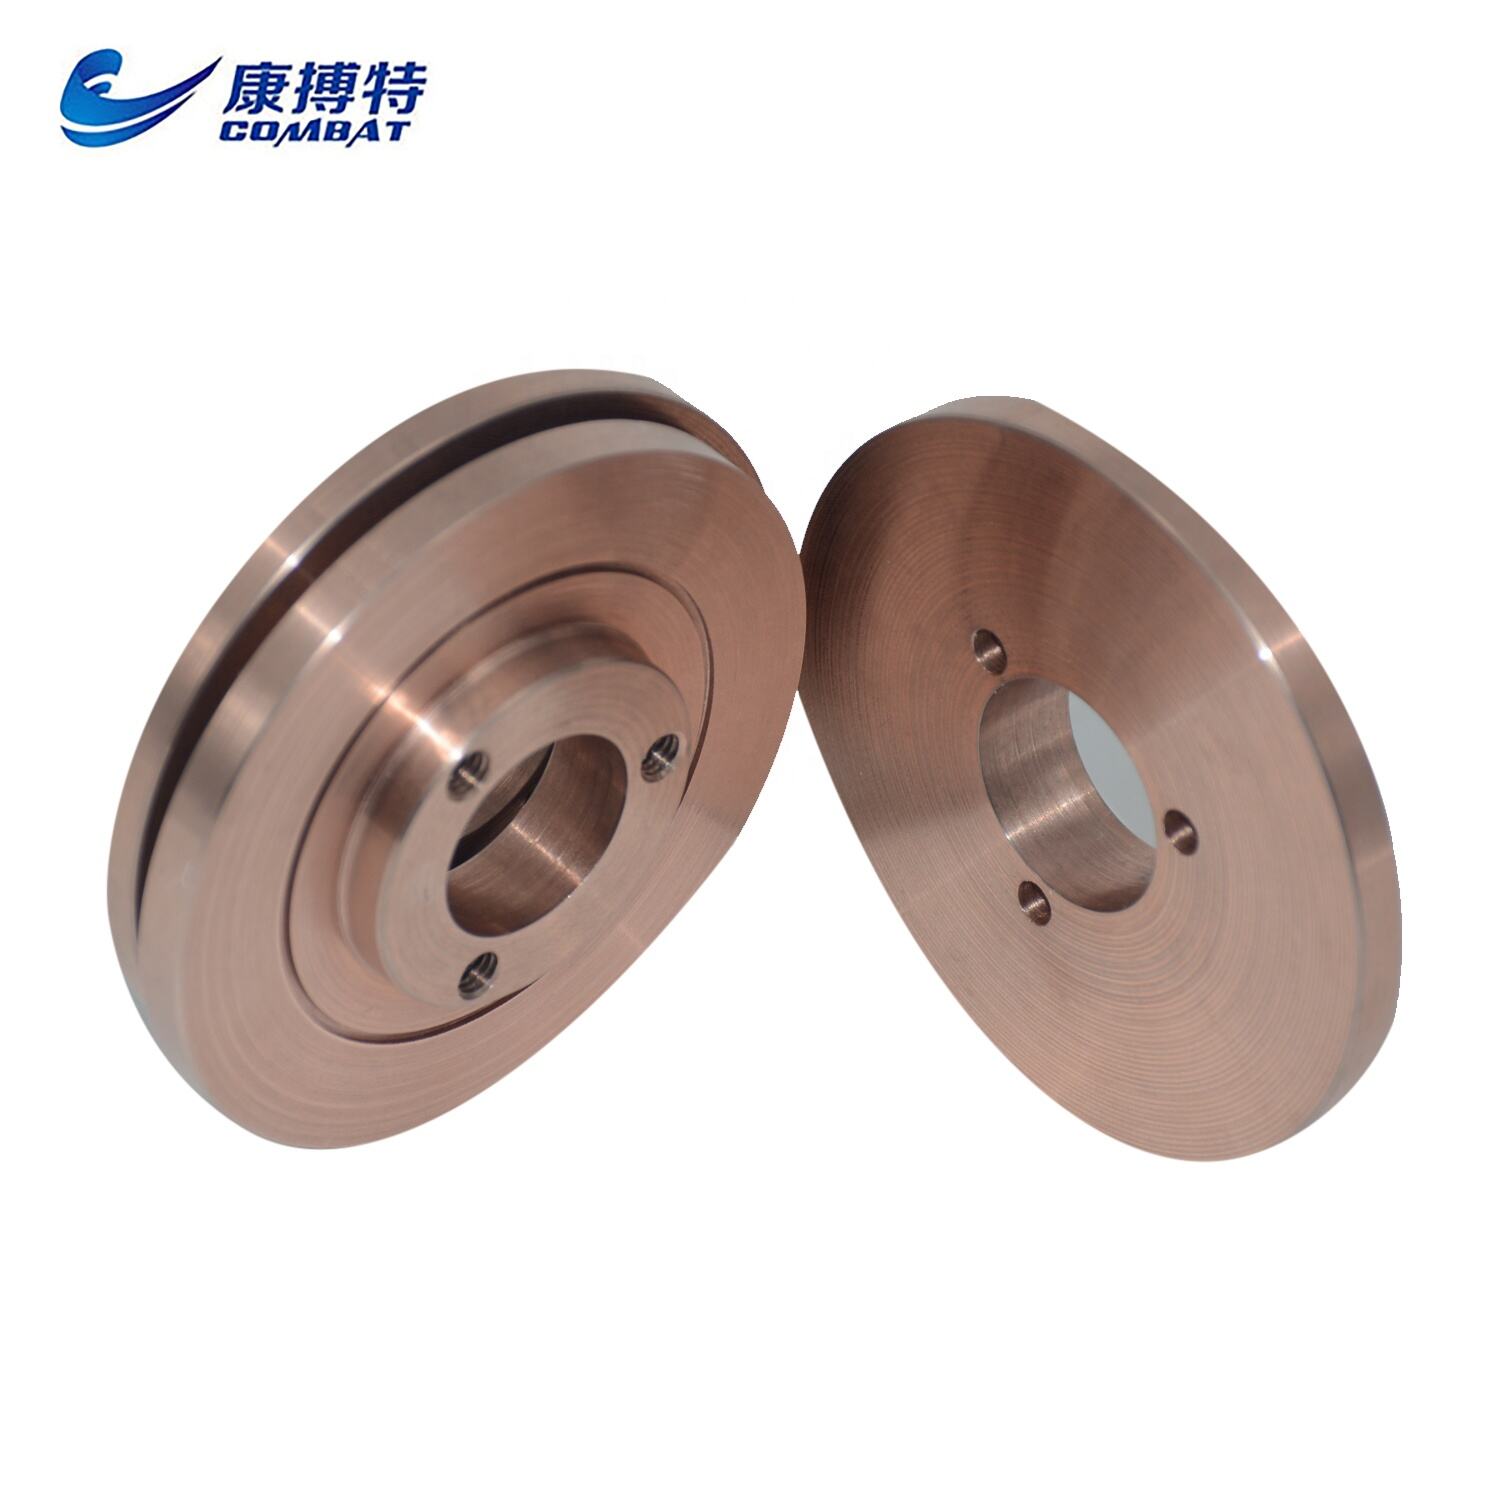
Die Herstellung komplexer Komponenten aus hochschmelzenden Materialien birgt traditionell erhebliche Herausforderungen. Die extreme Härte und Sprödigkeit von reinem Wolfram macht konventionelle Bearbeitungsverfahren praktisch unmöglich, während sein hoher Schmelzpunkt Gieß- und Umformprozesse erschwert. Die Wolfram-Kupfer-Legierung löst diese Fertigungsherausforderungen durch ihre hervorragenden Eigenschaften beim elektrischen Funkenentgraten (EDM), wodurch die Produktion komplizierter Geometrien mit präzisen Toleranzen ermöglicht wird. Beim elektrischen Funkenentgraten wird Material durch gezielte elektrische Funken zwischen einer Elektrode und dem Werkstück entfernt. Dieses Verfahren funktioniert bei der Wolfram-Kupfer-Legierung besonders gut, da beide Bestandteile elektrischen Strom leiten und sich unter Funkenerosion vorhersagbar abtragen. Der Kupferanteil sorgt für elektrische Leitfähigkeit, die stabile Bearbeitungsbedingungen gewährleistet, während der Wolframanteil eine gleichmäßige Materialabtragung sicherstellt – ohne die bevorzugte Erosion, die bei einigen Verbundwerkstoffen auftritt. Hersteller erreichen mit dem elektrischen Funkenentgraten Oberflächengüten von 0,4 bis 0,8 Mikrometer und Maßtoleranzen innerhalb von 0,01 Millimeter. Diese Präzisionsfähigkeiten ermöglichen die Fertigung von Komponenten, die mit konventionellen Bearbeitungsverfahren entweder unmöglich oder wirtschaftlich nicht vertretbar wären. Komplexe Kühlkanäle, filigrane Kontaktflächen sowie optimierte Geometrien zur Leistungssteigerung werden realisierbar, sobald die Bearbeitbarkeit der Wolfram-Kupfer-Legierung gezielt genutzt wird. Kühlkörper-Anwendungen profitieren in besonderem Maße von dieser Bearbeitbarkeit. Ingenieure entwerfen Kühlkanäle, die optimalen Wärmeabführpfaden folgen, und schaffen dadurch Geometrien, die die thermische Leistung innerhalb vorgegebener Raumgrenzen maximieren. Das elektrische Funkenentgraten erzeugt diese Kanäle mit glatten Oberflächen, die einen effizienten Kühlmittelfluss und einen wirksamen Wärmeübergang fördern. Das Verfahren ermöglicht scharfe Innenwinkel, Querschnittsvariationen und dreidimensionale Pfade, die mit konventionellem Bohren und Fräsen in hochschmelzenden Materialien nicht realisierbar sind. Bei elektrischen Kontakten nutzt man die Präzisionsbearbeitungsfähigkeit, um Kontaktflächen mit spezifischen Geometrien herzustellen, die elektrische und mechanische Leistung optimieren. Profilierte Flächen verteilen die Kontaktkräfte gleichmäßig und reduzieren Spannungskonzentrationen, die zu vorzeitigem Versagen führen würden. Präzise bearbeitete Kontakttipps behalten während der Fertigung eine konsistente Geometrie bei, was eine vorhersagbare elektrische Widerstandsfähigkeit und ein reproduzierbares mechanisches Verhalten über die gesamte Serienfertigung hinweg sicherstellt. Die Möglichkeit, die Wolfram-Kupfer-Legierung nach dem Sintern zu bearbeiten, bietet eine hohe Fertigungsflexibilität, die Kosten senkt und die Qualität verbessert. Komponenten können nahezu netzformnah gesintert und anschließend endbearbeitet werden. Dieser Ansatz minimiert den Materialabfall im Vergleich zur Bearbeitung aus Vollmaterial und ermöglicht dennoch die engen Toleranzen, die anspruchsvolle Anwendungen erfordern. Sekundäroperationen wie Gewindeschneiden, Nutfräsen oder Oberflächenstrukturierung integrieren sich nahtlos in die Produktionsprozesse. Die Prototypenentwicklung und Kleinserienfertigung profitieren von der einfachen Werkzeugtechnik des elektrischen Funkenentgratens. Im Gegensatz zur konventionellen Bearbeitung, die teure Hartmetall- oder Keramikschneidwerkzeuge erfordert, verwendet das elektrische Funkenentgraten Graphit- oder Kupferelektroden, die leicht hergestellt und modifiziert werden können. Konstruktive Änderungen lassen sich rasch umsetzen, da Geometrieanpassungen allein durch Elektrodenwechsel erfolgen – ohne die langen Vorlaufzeiten und Kosten, die mit konventioneller Werkzeugherstellung verbunden sind. Diese Flexibilität beschleunigt die Produktentwicklung und ermöglicht die wirtschaftliche Fertigung spezialisierter Komponenten in Stückzahlen, die für Druckguss oder Pulvermetallurgie-Werkzeuge zu gering sind. Qualitätskontroll- und Prüfverfahren stellen sicher, dass die bearbeiteten Komponenten aus Wolfram-Kupfer-Legierung die geforderten Spezifikationen erfüllen. Die homogene Zusammensetzung und die stabilen Materialeigenschaften gewährleisten konsistente Bearbeitungsergebnisse über alle Fertigungschargen hinweg. Maßliche Messungen, Oberflächengüteprüfungen sowie elektrischer Widerstandstests bestätigen, dass die Komponenten wie konzipiert funktionieren und die Zuverlässigkeit bieten, die kritische Anwendungen verlangen.
 EN