Machinabilitas Praecisa Geometrias Complexorum Componentium Facilitans
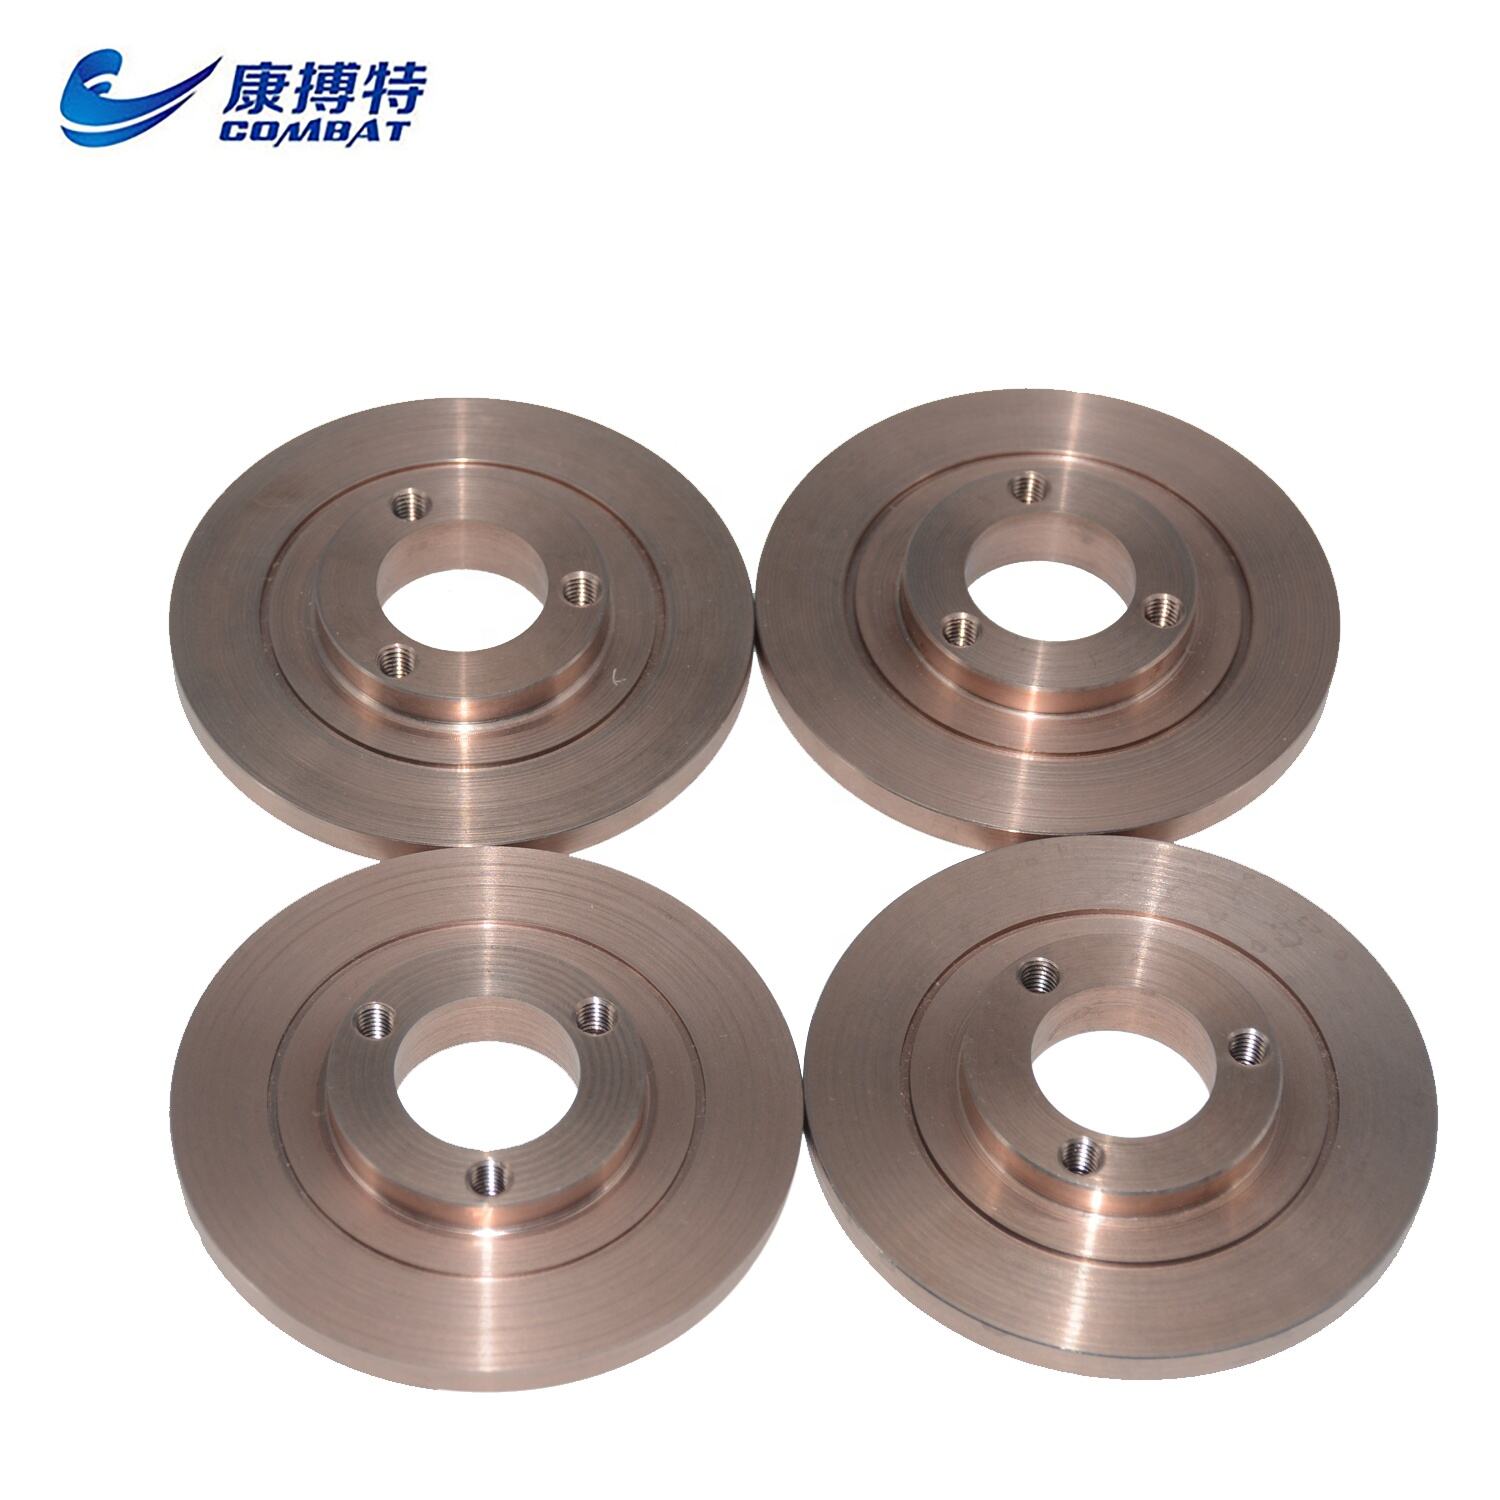
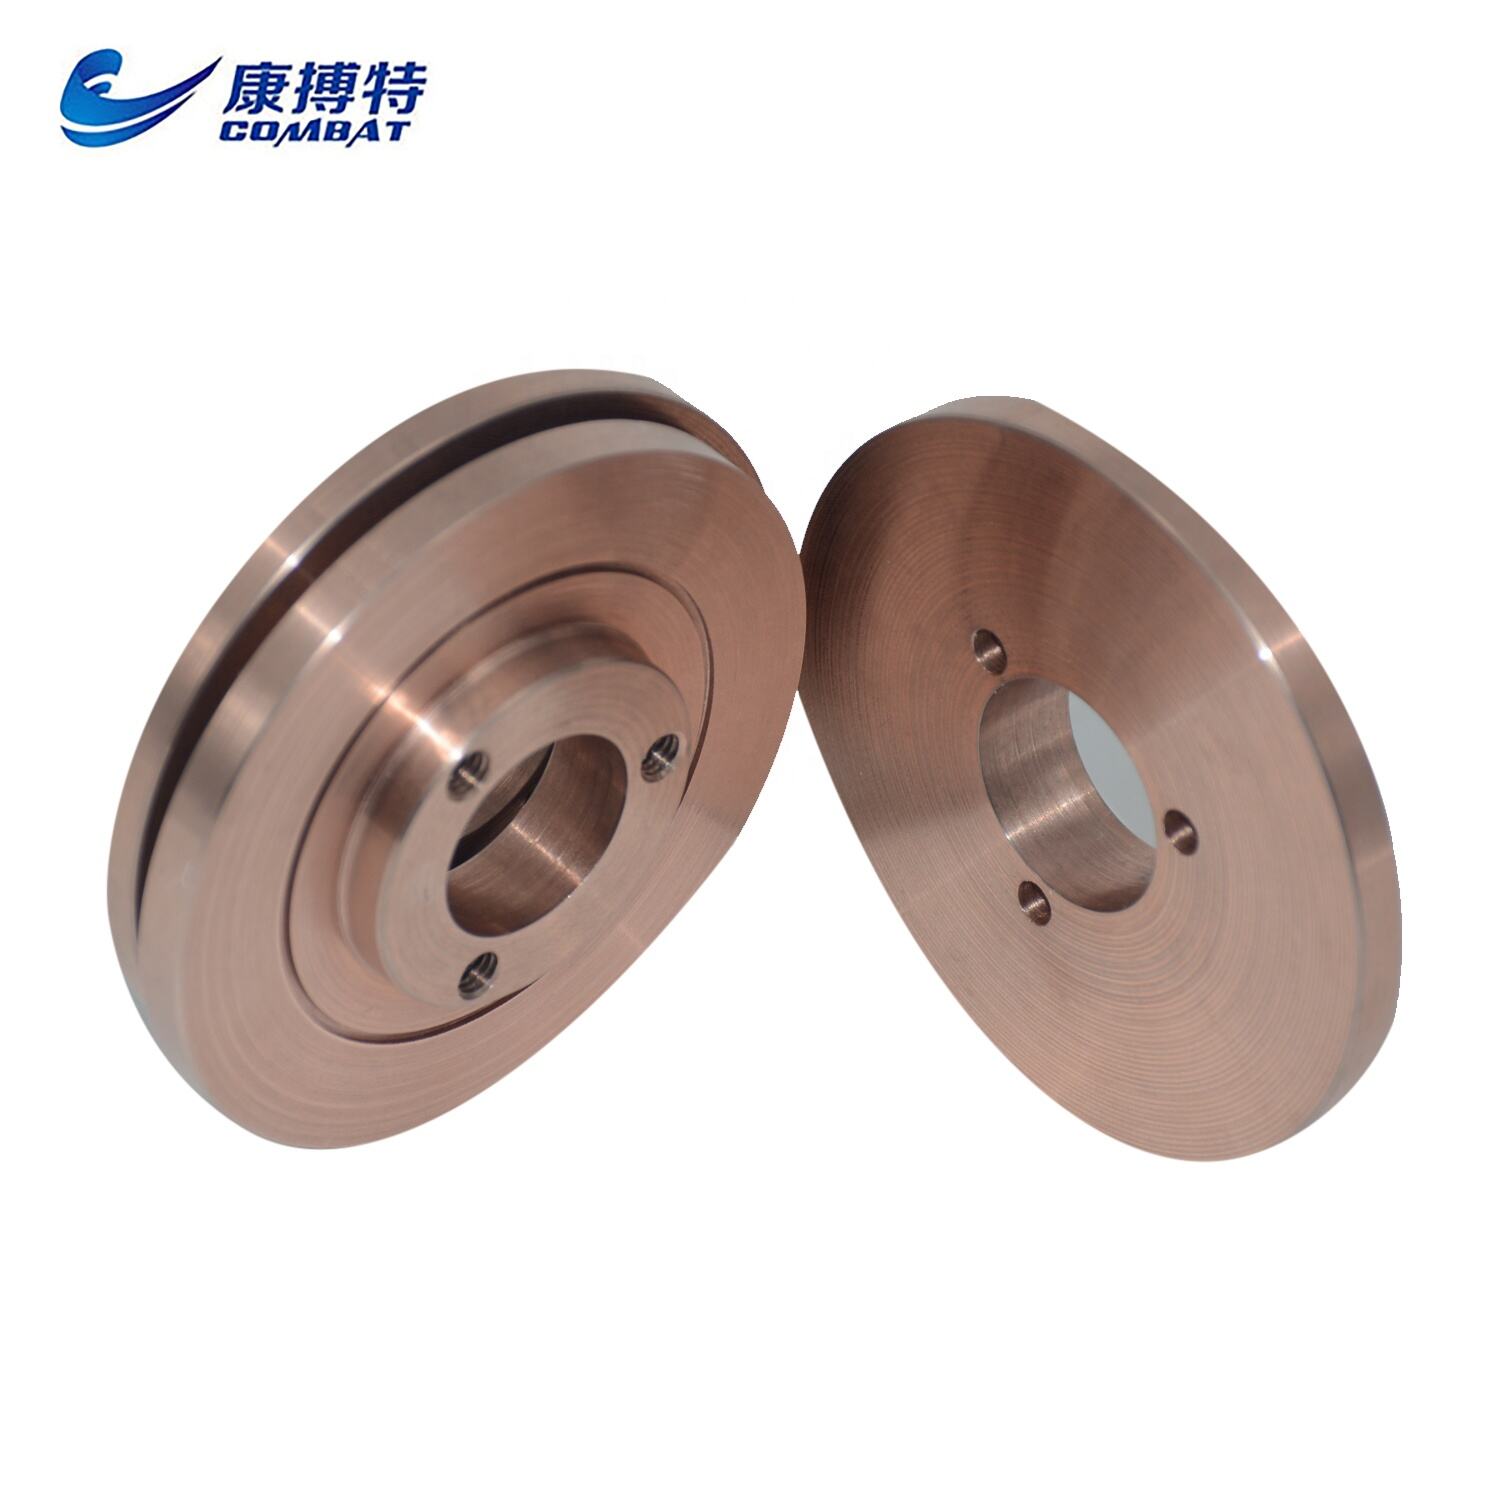
Fabricatio componentium complexorum ex materialibus refractariis traditio difficillimis implicat. Dura nimis et fragilis natura tungstenii puri machinationem conventionalem inefficacem reddit, dum altus eius punctus fusionis processus fundendi et formandi complicat. Legatio tungstenii et cupri has difficultates fabricandi solvit per optimas suas proprietates in machinatione per descensum electricum, quae productionem geometriarum intricatarum cum tolerantiis praecisis permittit. Machinatio per descensum electricum materiam removet generando scintillas electricas regulatas inter electrodum et opus. Hic processus optime cum legatione tungstenii et cupri valet, quia uterque metallorum electricitatem conducit et sub erosionem scintillarum praedictabiliter abrumpitur. Pars cupri conductibilitatem electricam praebet, quae condiciones machinationis stabilis servat, dum pars tungstenii aequabilem materiam ablationem sine erosionis praefertae, quae in quibusdam materialibus compositis accidit, asservat. Fabricatores finitiones superficiales 0,4 ad 0,8 micrometra et tolerantias dimensionales intra 0,01 millimetra per processus machinationis per descensum electricum consequuntur. Haec praecisionis facultas productionem componentium permittit, quae per methodos machinationis conventionales aut impossibiles aut oeconomicae inefficaces essent. Canales refrigerantes complexi, superficies contactus intricatae, et geometriae optimizatae, quae praestantiam augent, fieri possunt, ubi machinabilitas legationis tungstenii et cupri recte utitur. Applicationes dissipatorum caloris magnopere ex hac machinabilitate proficiunt. Ingeniores canales refrigerantes designant qui vias optimas pro extractione caloris sequuntur, creantes geometrias quae praestantiam thermicam in limitibus spatii maximizant. Machinatio per descensum electricum hos canales producit cum superficiebus levibus, quae fluxum refrigerantis et transmutationem caloris efficacem promovent. Hic processus angulos acutos, sectiones transversas variabiles, et vias tridimensionales creat, quas forare et limare conventionale in materialibus refractariis non potest. Applicationes contactus electrici hanc praecisionis machinationis facultatem utuntur ad superficies contactus cum geometriis specificis creandas, quae praestantiam electricam et mechanicam optimizant. Superficies contortae vim contactus aequaliter distribuunt, minuentes concentrationes stress, quae defectum praematurum causant. Apices contactus praecise machinati geometriam constantem per fabricationem servantes, resistentiam electricam praedictam et comportamentum mechanicum per quantitates productionis assurant. Facultas machinandi legationem tungstenii et cupri post sinterationem flexibilitatem fabricandi praebet, quae impensas minuit et qualitatem meliorat. Componentes ad formam prope finalem sinterari possunt, deinde ad dimensiones finales perficiuntur. Haec ratio perditam materiae minuit comparata cum machinatione ex massa solida, dum tamen tolerantes angustas, quae in applicationibus exigentibus requiruntur, attingit. Operationes secundariae, ut filetatio, sulcatura, et texturatio superficiei, in processus productionis facile integrantur. Developmentum prototyporum et productionis parvarum partium beneficia ex simplicitate ferramentorum machinationis per descensum electricum proveniunt. Contra machinationem conventionalem, quae ferramenta cara ex carburo vel ceramica requirit, machinatio per descensum electricum electrodos ex graphito vel cupro utitur, quae facile fabricantur et mutantur. Iterationes designi celeriter progrediuntur, quia mutationes electrodeorum modificationes geometricas implementant sine temporibus expectandis et impensis quae cum ferramentis conventionalibus coniunguntur. Haec flexibilitas accelerationem developmenti producti praebet et productionem oeconomicam componentium specialium in quantitatibus tam parvis ut nec funditio per formam nec metallurgia pulverulenta iustificari possint. Processus controlis qualitatis et inspectionis verificant ut componentes machinati ex legatione tungstenii et cupri ad specificata perveniant. Compositio uniformis et proprietates stabiles materiae resultata machinationis constantia per cursus productionis assurant. Mensurationes dimensionales, aestimationes finitionis superficialis, et experimenta de resistentia electrica confirmant ut componentes ut designati praestent, fiduciam praebentes quam applicationes criticae exigunt.
 EN