
 EN
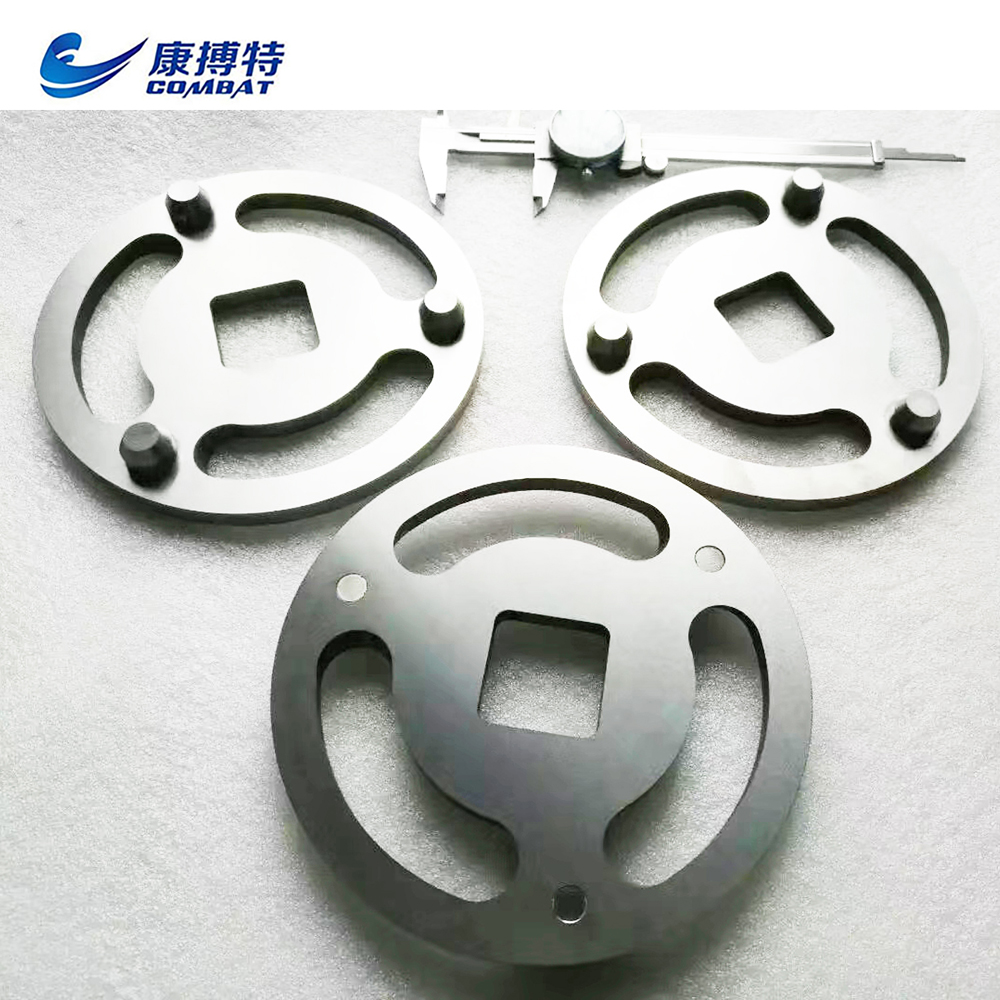
När ingenjörer och inköpsansvariga utvärderar material för miljöer med hög slitagepåverkan är det få alternativ som kan mäta sig med volframkarbidlegeringens hållbarhet och mekaniska konsekvens. tungstenkarbidlegering . Detta material har blivit en grundpelare inom branscher där komponentytor utsätts fortlöpande för slitage, stötbelastning och erosion. För att förstå hur det presterar i applikationer som kräver slitstyrka krävs det att man går bortom ytliga hårdhetsvärden och undersöker hela den mekaniska och mikrostrukturella bilden som gör denna legering så effektiv under krävande förhållanden.

Tungstencarbidlegering är inte ett enda enhetligt material utan snarare en familj av sammansatta strukturer, vanligtvis bestående av tungstencarbidpartiklar kombinerade med en metallisk bindemedel som kobolt eller nickel. Denna kombination ger ett material som balanserar extrem hårdhet med tillräcklig slagfasthet för att klara verkliga driftsförhållanden. I applikationer där slitagebeständighet är det avgörande kravet är just denna balans det som skiljer tungstencarbidlegering från rent spröda keramiska material eller mjukare metallalternativ. De följande avsnitten undersöker mekanismerna, prestandaegenskaperna och användningskontexterna som definierar hur denna legering beter sig när slitage är den primära ingenjörsutmaningen.
Den mekaniska grunden för slitagebeständighet i tungstencarbidlegering
Hårdhet som den primära barriären mot slitage
Slitagebeständigheten hos volframkarbidlegering börjar med dess exceptionella hårdhet. På Vickers-skalan ligger hårdheten för olika grader av volframkarbidlegering vanligtvis mellan 1200 och över 1800 HV, beroende på kornstorlek och bindemedelsinnehåll. Detta placerar den långt över verktygsstål, kromlegeringar och de flesta tekniska keramer i praktiska jämförelser av hårdhet. Hårdhet motverkar direkt de mikroskopiska skär- och plogmekanismer som orsakar abrasivt slitage, vilket är anledningen till att volframkarbidlegering presterar bättre än mjukare material i situationer med glidning och skrapning.
Wolframkarbidkornen själva utgör den största delen av bärförmågan och hårdheten, medan den metalliska bindarfasen håller samman strukturen och förhindrar sprickutbredning. Denna tvåfasarkitektur innebär att wolframkarbidlegering inte enbart motstår slitage genom sin hårdhet, utan även genom en kontrollerad energiabsorptionsmekanism. När abrasiva partiklar kommer i kontakt med ytan avviker de hårda karbidkornen och bryter upp abrasivmaterialet istället för att låta det skära djupt in i underlaget.
Kornstorlek spelar en betydande roll för hur wolframkarbidlegeringen presterar i specifika slitage-scenarioer. Finare kornstrukturer tenderar att ge högre hårdhet och bättre motstånd mot fina abrasiva partiklar, medan grovare kornstrukturer ger förbättrad slagfasthet mot slitage orsakat av stötar. Att välja rätt kornstorlek för en given applikation är därför ett avgörande ingenjörsbeslut som direkt påverkar slitage-livslängden.
Sprödbrukstoughness och dess roll för varaktig prestanda
Enbart hårdhet garanterar inte en lång livslängd i applikationer där slitaget är avgörande. Ett material som är extremt hårt men sprödt kommer att fläkta, spricka och skalla av under cyklisk belastning eller stöt, vilket leder till accelererad materialförlust. Volframkarbidlegering löser denna begränsning genom sin brottseghet, som är avsevärt högre än den hos monolitiska keramiska material. Den metalliska bindarfasen, vanligtvis kobolt, ger duktilitet som absorberar energi vid sprickspetsar och förhindrar katastrofal brott.
I applikationer som omfattar både slitage och stöt, till exempel gruvutrustning, krossarliners och borrkomponenter, är denna slagfasthet det som gör att volframkarbidlegering kan bibehålla sin dimensionsstabilitet under långa driftperioder. Materialet motstår inte bara gradvis borttagning av ytmaterial genom slitage, utan även plötslig materialförlust orsakad av sprickbildning på grund av stötpåverkan. Denna kombination är sällsynt bland hårda material och är en av de främsta anledningarna till att volframkarbidlegering specificeras för de mest krävande slitageomgivningarna.
Förhållandet mellan bindemedelsinnehåll och karbidinnehåll kan justeras för att förskjuta balansen mellan hårdhet och slagfasthet. Högre bindemedelsinnehåll ökar slagfastheten, men med viss minskning av hårdheten, medan lägre bindemedelsinnehåll maximerar hårdheten för renodlade slitageomgivningar. Denna justerbarhet gör volframkarbidlegering till en mångsidig lösning för ett brett spektrum av slitagebeständighetsapplikationer.
Prestanda vid olika slitagemekanismer
Slitagebeständighet
Slitage genom slitage är den vanligaste formen av materialförslitning i industriell utrustning och uppstår när hårda partiklar eller ojämna ytor glider mot en komponent och successivt tar bort material. Volframkarbidlegeringar utmärker sig i detta sammanhang eftersom deras karbidkorn är hårdare än de flesta naturligt förekommande slitagepartiklar, inklusive kvarts, kiseldioxid och aluminiumoxid. När dessa partiklar kommer i kontakt med en yta av volframkarbidlegering kan de inte effektivt skära in i materialet, vilket resulterar i betydligt lägre slitagehastigheter jämfört med stål- eller gjutjärnsalternativ.
Vid tvåkroppsabrasion, där en hård yta glider mot komponenten, visar volframkarbidlegering slitagehastigheter som kan vara tio till hundra gånger lägre än för härdad stål, beroende på de specifika förhållandena. Vid trekroppsabrasion, där lösa abrasiva partiklar fastnar mellan två ytor, förblir prestandafördelen betydande, även om det exakta förhållandet beror på partiklarnas hårdhet, storlek och den applicerade belastningen. Dessa prestandaskillnader översätts direkt till längre komponentlivslängd och minskad underhållsfrekvens i produktionsmiljöer.
Industrier såsom grusförädling, cementproduktion och mineralutvinning är kraftigt beroende av volframkarbidlegering för komponenter som slitageplattor, munstycken, pumpfoder och skärskivor just på grund av denna motstånd mot abrasivt slitage. Materialets förmåga att bibehålla stränga dimensionsnoggrannheter under långa driftperioder minskar också processvariationen, vilket utgör en betydande operativ fördel utöver enkel kostnadsbesparing.
Erosivt och glidande slitage
Erosiv slitage uppstår när en ström av partiklar eller vätska träffar en yta med hastighet och successivt avlägsnar material genom upprepade mikroslag. Wolframkarbidlegering fungerar exceptionellt bra i miljöer med erosivt slitage, särskilt vid låga till måttliga impaktvinklar där abrasiva skärningsmekanismer dominerar. Den höga hårdheten i karbidfasen förhindrar att enskilda partiklar fastnar eller skär djupt in, medan bindarfassens tåligitet motstår utmattningsskapad materialavlägsning som uppstår vid upprepade slag.
Vid höga impaktvinklar, där erosionen övergår till en mer påverkansdominerad mekanism, beror prestandan för volframkarbidlegering i större utsträckning på dess sprödhet. Sorter med högre bindemedelsinnehåll tenderar att prestera bättre under dessa förhållanden, eftersom den ökade duktiliteten absorberar impaktenergin mer effektivt. Detta är anledningen till att valet av lämplig sort volframkarbidlegering för en specifik erosiv miljö kräver noggrann analys av partikelhastighet, impaktvinkel och partikelhårdhet.
Glidslitage, som uppstår i tätningsringar, lager och guidkomponenter, är ett annat område där volframkarbidlegering visar stark prestanda. Dess låga friktionskoefficient mot många motytor, kombinerat med dess motstånd mot adhesivt slitage, gör den lämplig för precisionsapplikationer med glidkontakt. Materialet bibehåller ytytan under långa driftperioder, vilket är avgörande i tätningsapplikationer där ytskador leder till läckage och systemfel.
Användningsområden där volframkarbidlegering ger maximal värde
Gruvdrift, borrning och skärande verktyg
Gruv- och borrningsindustrin utgör några av de mest krävande slitageområdena som förekommer inom industrin. Bergsklippning, malmförädling och borrningsoperationer utsätter komponenter för kontinuerlig abrasion, stötbelastning och ibland korrosiva förhållanden samtidigt. Volframkarbidlegering har varit det material som föredras för borrkronor, skärsatser och slitagebeständiga beläggningar i dessa industrier under flera decennier, och dess dominerande ställning speglar de verkliga prestandafördelar som det ger i dessa förhållanden.
Vid roterande borrning behåller volframkarbidlegeringsinfogningar som är inbäddade i borrverktyg sin skärgemetri långt längre än stålalternativ, vilket minskar frekvensen av verktygsbyten och den tillhörande driftstoppet. Vid tunnelborrning och vägmålning motstånd volframkarbidlegeringens pinnar och skärverktyg den kombinerade slitage- och slagpåverkan från kontakt med berg och ballast, vilket möjliggör kontinuerlig drift under längre tidsperioder. Den ekonomiska värdet av denna slitstyrka är betydande om man jämför den med kostnaden för utrustningsdriftstopp och komponentutbyte.
Förmågan hos volframkarbidlegering att slipas med hög precision och formas till komplexa geometrier möjliggör också optimerade skärverktygsdesigner som förbättrar processens effektivitet. Denna tillverkningsbarhet, kombinerad med slitstyrka, gör det till ett unikt praktiskt material för högpresterande verktygsapplikationer.
Fluidhantering och processutrustning
Pumpar, ventiler, munstycken och flödeskontrollkomponenter inom industrierna som hanterar abrasiva slam, höghastighetsvätskor eller korrosiva medier drar stora fördelar av konstruktion i volframkarbidlegering. Vid slammpumpstillämpningar behåller impeller och fodringar tillverkade av volframkarbidlegering sin hydrauliska geometri under långa driftperioder, vilket bevarar pumpens effektivitet och minskar energiförbrukningen. Detta är en mätbar driftsfördel som motiverar den högre initiala materialkostnaden.
Sprutmunsstycken som används vid sandblästring, termisk sprutning och industriell rengöring är ett annat område där volframkarbidlegering ger tydliga prestandafördelar. Munstyckets borrgeometri påverkar direkt sprutmönstret och processkvaliteten, och munstycken av volframkarbidlegering behåller sina borrdimensioner betydligt längre än alternativ i stål eller keramik. Denna dimensionsstabilitet översätts till konsekvent processresultat och lägre utslagsfrekvens vid precisionsapplikationer.
I ventilstolar och tätytor som utsätts för abrasiva medier ger volframkarbidlegering den kombination av hårdhet och bevarad ytyta som krävs för att upprätthålla pålitlig tätningsprestanda. Materialets motstånd mot både abrasiv slitage och korrosion i många kemiska miljöer gör det lämpligt för krävande processindustriapplikationer där komponentfel kan få betydande säkerhets- eller produktionskonsekvenser.
Faktorer som påverkar slitageprestanda i drift
Val av sort och mikrostrukturella variabler
Inte alla grader av volframkarbidlegering ger samma prestanda i varje applikation där slitstabilitet är avgörande. Den specifika kombinationen av karbidkornstorlek, bindertyp och binderinnehåll bestämmer slitbeteendet för en given grad i en specifik miljö. Ingenjörer som specificerar volframkarbidlegering för slitapplikationer måste anpassa graden till den dominerande slitmekanismen, allvarlighetsgraden av driftförhållandena samt eventuella sekundära krav, såsom korrosionsbeständighet eller termisk stabilitet.
Volframkarbidlegering med koboltsbindning erbjuder den bästa kombinationen av hårdhet och slagfasthet för de flesta slitapplikationer och är den mest använda gradfamiljen. Grader med nickelsbindning ger förbättrad korrosionsbeständighet i sura eller oxiderande miljöer, men med viss minskning av slagfastheten. Blandade bindersystem och alternativa karbidtillsatser, såsom titankarbid eller tantalcarbid, kan ytterligare anpassa prestandaprofilen för specifika applikationskrav.
Tillverkningsprocessen påverkar också slitageprestanda. Sinteringsförhållanden, pulverkvalitet samt efterbehandlingssteg som slipning och beläggning påverkar alla slutliga mikrostruktur och ytkondition hos komponenter av volframkarbidlegering. Konsekvent tillverkningskvalitet är avgörande för att uppnå förutsägbar slitageprestanda i drift, vilket är anledningen till att det är viktigt att köpa från kvalificerade leverantörer med dokumenterade processkontroller för kritiska slitageapplikationer.
Driftförhållanden och miljöfaktorer
Slitageprestandan för volframkarbidlegering i drift bestäms inte enbart av materialet självt, utan även av de driftsförhållanden den utsätts för. Temperatur, kontaktspänning, glidhastighet samt arten av det abrasiva eller erosiva mediet påverkar alla hur snabbt material avlägsnas och hur lång livslängd en komponent får. Att förstå dessa variabler är avgörande för korrekt prognos av driftlivslängd och kostnads-nyttoanalys.
Vid höga temperaturer kan bindningsfasen i volframkarbidlegering bli mjukare, vilket minskar den stödverkan den ger till karbidkornen och potentiellt ökar slitage. För slitageapplikationer vid höga temperaturer bör legeringar med bindningsmaterial med högre smältpunkt eller ytterligare karbidfaser som förbättrar termisk stabilitet övervägas. I korrosiva miljöer är bindningsfasen ofta den svagaste länken, eftersom den är mer känslig för kemisk påverkan än karbidfasen, vilket kan leda till utlakning av bindningsmaterialet och ökad utdragningshastighet för kornen.
Smörjningsförhållanden påverkar också slitageprestandan avsevärt. Vid torr glidkontakt förlitar sig volframkarbidlegering helt på sin hårdhet och ytyta för att motstå slitage. Vid smörjda förhållanden stödjer materialets förmåga att bibehålla en slät ytyta hydrodynamiska eller gränsytsmörjningsregimer, vilket ytterligare minskar slitagehastigheten. Att utforma system som kan bibehålla tillräcklig smörjning där det är möjligt kan avsevärt förlänga servicelevnaden för komponenter av volframkarbidlegering.
Vanliga frågor
Vad gör volframkarbidlegering mer slitstark än härdad stål?
Tungstencarbidlegering uppnår en betydligt högre hårdhet än även de mest intensivt värmebehandlade stålen, med Vickers-hårdhetsvärden som vanligtvis är två till fyra gånger större. Denna hårdhet motverkar direkt de mikroskopiska skär- och plöjningsmekanismerna som orsakar abrasiv slitage. Dessutom ger den tvåfasiga mikrostrukturen i tungstencarbidlegeringen – som kombinerar hårda karbidkorn med en tålig metallisk bindemedel – en sprickmotstånd som förhindrar kappning och flagningsbildning, vilket annars skulle ske i ett rent sprött, hårt material. Resultatet är ett material som motverkar både gradvis abrasiv borttagning och plötslig, genom slagpåverkan orsakad materialförlust mycket effektivare än härdat stål.
Hur påverkar bindemedelsinnehållet slitstabiliteten hos tungstencarbidlegering?
Bindemedelsinnehållet styr balansen mellan hårdhet och seghet i volframkarbidlegering. Ett lägre bindemedelsinnehåll, vanligtvis under tio procent viktprocent, ger högre hårdhet och bättre motstånd mot fin abrasiv slitage, men minskar segheten och slagfastheten. Ett högre bindemedelsinnehåll, över femton procent, förbättrar segheten och slagfastheten men minskar hårdheten och motståndet mot abrasivt slitage. För applikationer med ren abrasion och minimalt slagpåverkan föredras legeringar med lågt bindemedelsinnehåll. För applikationer där abrasion kombineras med slagpåverkan, till exempel inom gruvdrift och borrning, ger legeringar med mellanliggande bindemedelsinnehåll vanligtvis den bästa totala livslängden.
Kan volframkarbidlegering användas i miljöer med korrosivt slitage?
Ja, volframkarbidlegering kan prestera väl i miljöer med korrosiv slitagepåverkan, men val av sort är avgörande. Standardlegeringar med kobolt som bindemedel är känsliga för utlakning av kobolt i sura miljöer, vilket försvagar bindemedelsfasen och accelererar slitage. För korrosiva miljöer erbjuder volframkarbidlegeringar med nickel som bindemedel betydligt bättre kemisk beständighet samtidigt som de behåller större delen av hårdheten och slitstyrkan hos koboltsorter. I mycket aggressiva kemiska miljöer kan ytbehandlingar eller beläggningar appliceras för att ytterligare skydda bindemedelsfasen. Rätt sortval baserat på den specifika korrosiva miljön är avgörande för att uppnå en acceptabel driftlivslängd.
Hur jämför sig volframkarbidlegering med keramik vid slitageanvändningar?
Tungstencarbidlegering och tekniska keramer, såsom aluminiumoxid eller kiselkarbid, erbjuder båda hög hårdhet, men skiljer sig åt avsevärt när det gäller sprödbrukstoughhet. Keramer är i allmänhet mer spröda och benägna att genomgå katastrofalt brott vid stöt- eller termisk chock, vilket begränsar deras användning i applikationer med dynamisk belastning. Tungstencarbidlegering ger jämförbar eller överlägsen hårdhet i många sorters legering samtidigt som den erbjuder betydligt högre sprödbrukstoughhet, vilket gör den mer pålitlig i applikationer där både slitage och stöt förekommer. I renodlade slitageapplikationer med låg stötpåverkan kan vissa keramer konkurrera med tungstencarbidlegering vad gäller slitagebeständighet, men den bredare tillämpbarheten och större pålitligheten hos tungstencarbidlegering under blandad belastning gör den till det föredragna valet för de flesta industriella slitageapplikationer.