
 EN
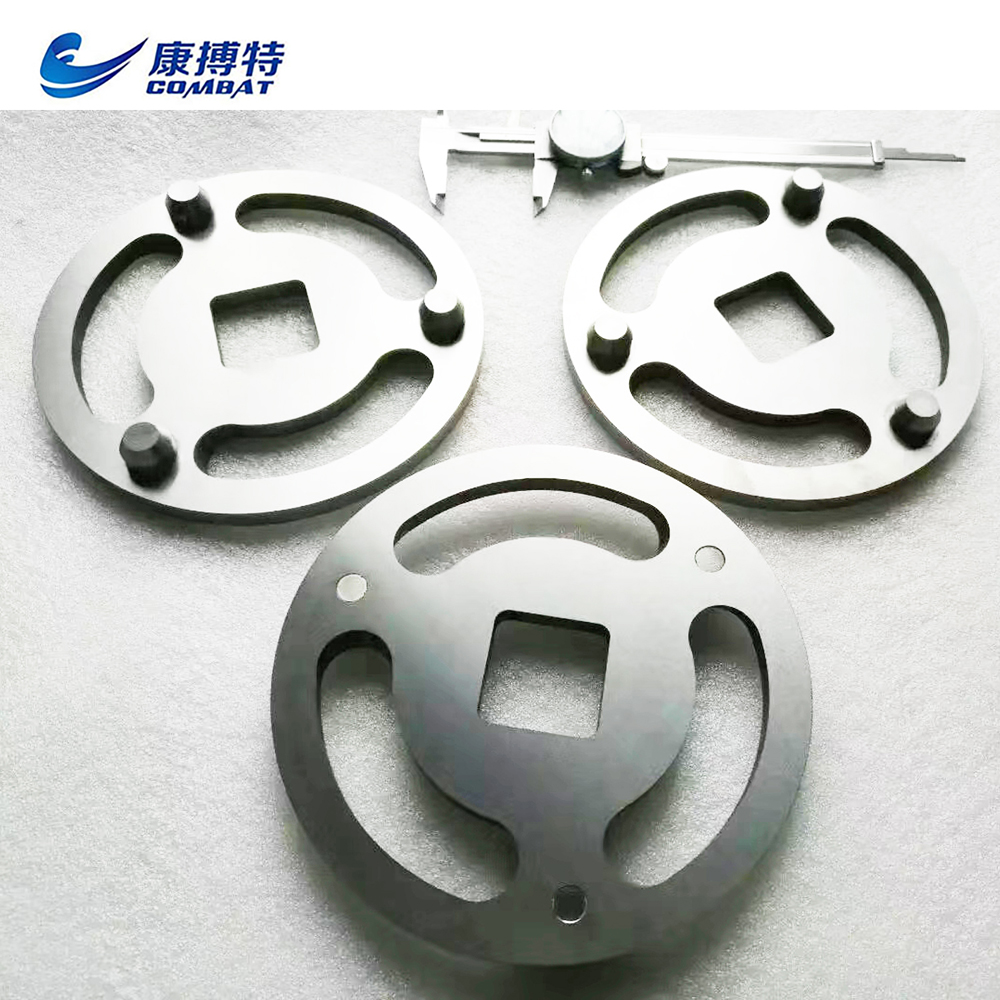
Þegar verkfræðingar og kaupmenn meta efni fyrir umhverfi með mikilli slitagefni eru fáir möguleikar jafn viðþrifandi og mekanískt samhæfð volframkarbíðsleifur . Þetta efni hefur orðið grunnsteinn í þeim iðnaðarsviðum þar sem yfirborð hluta standa frammi fyrir ónefndri slitu, árekstri og eyðingu. Til að skilja hvernig það hefur sér á slitagefnisviðum þarf að fara yfir yfirborðshardleika-merkingar og skoða fulla myndina af mekanískum og mikrobyggingarlegum eiginleikum sem gera þetta leger svo áhrifamikið undir áþrýddum skilyrðum.

Tungstínkarbíðslegering er ekki eitt samhæft efni heldur frekar fjölskyldu af samsettum uppbyggingum, sem oftast sameina tungstínkarbíðsdepli með metallíska tengjumefni eins og kóbalt eða nikkel. Þessi samsetning gefur efni sem jafnar mjög háa styrk við nægilega áþreifanlega styrk til að standa undir raunverulegum starfsskilyrðum. Í forritum þar sem slitageyðing er aðalvandamálið er þessi jafnvægi það sem skilur tungstínkarbíðslegeringuna frá algjörlega brjótlegrum keramíkum eða mjúkri metallaðgerð. Eftirfarandi kaflar skoða vinnsluaðferðirnar, framleiðslueiginleikana og notkunarsamhengin sem skilgreina hvernig þessi legering hegðar sér þegar slitageyðing er aðalverkefnisvandamálið.
Mekánískur grunnur slitageyðingarvarnar í tungstínkarbíðslegeringu
Styrkur sem aðalbarrið gegn slitageyðingu
Því miður er sléttunarstaða vólframkarbíðslegerings byggð á óvenjulegri hárdleiki þess. Á Vickers-mælistikunni er hárdleiki mismunandi gæða vólframkarbíðslegerings venjulega á bilinu 1200–1800 HV eða hærra, eftir kornstærð og innihaldi bundins efna. Þetta setur það langt yfir verkfæralegeringar, krómlegeringar og flest verkfræðikeramik í raunhæfum hárdleikajöfnunum. Hárdleiki veitir beina ástöðu gegn mikroklóðun og skurðvirkni sem valda sléttun, sem er ástæðan fyrir því að vólframkarbíðslegeringar eru betri en mjúkari efni í tilvikum þar sem á við glíðu og krókun.
Tungstenkarbíðkornin sjálf eru þau sem bera mest af þyngdinni og hafa mest af harðleika, en metallíska tengjufasinn heldur saman uppbyggingunni og krefur við brotmyndun. Þessi tvöföld uppbygging þýðir að tungstenkarbíðlegeringin er ekki bara á móti slitagefi með harðleika einum, heldur einnig með stýrðum orkuupptökumekanismi. Þegar slitagervir deildir snerta yfirborðið, víkja harða karbíðkornin slitagervina og brjóta þau í staðinn fyrir að láta þeim skera djúpt í undirlaginu.
Kornstærð hefur mikil áhrif á það hvernig tungstenkarbíðlegeringin afrekast í ákveðnum slitagefnum. Finna kornuppbygging hefur oftast hærra harðleika og betri ávöxtun gegn fínar slitagervum, en grófara kornuppbygging gefur betri mótstöðu gegn slitagefi sem kemur fram vegna árekstra. Val á réttri kornstærð fyrir ákveðið notkun er því mikilvæg verkfræðiákvörðun sem á bein áhrif á slitagef líftíma.
Brotniðmót og hlutverk þess í varandi afrek
Einungis harðleiki veitir ekki lengri notkunartíma í viðmóti slitage. Ef efni er mjög hart en brjótt mun það skella, sprunga og brotna undir endurteknri álagningu eða áhrifum, sem leiðir til hröðuðs tapa á efni. Tungstenkarbíðlegering leysir þessa takmörkun með brotþol sín, sem er miklu hærra en það hjá einlaga keramíkum. Metallíska bundin efnið, oftast kóbalt, veitir elástík ástand sem dregur inn orku við sprunguskrá og krefur gríðarlega brot.
Í forritum sem felur í sér bæði slíðrun og árekstraðvirkni, eins og í gruvasjávarbúnaði, brotunarfóðurplötum og borhugbúnaði, er þessi styrkur það sem gerir volframkarbíðlegera legera kleift að halda á sköpunarsamræmi yfir lengri notkunartímabil. Efnið er ekki aðeins ámóttugt gegn smálegri frádráttarferli yfirborðsins með slíðrun heldur einnig gegn skyndilegum frádráttarferlum sem orða árekstraðvirkni. Þessi samsetning er sjaldgæf meðal harðra efna og er helsta ástæðan fyrir því að volframkarbíðleger leger er notað í þeim erfiðustu slíðrunarmiljóum.
Hlutfall bindisefnis við karbíðefni má breyta til að breyta jafnvægi milli harðleika og styrks. Hærra hlutfall bindisefnis aukar styrkinn með kostnaði fyrir harðleikann, en lægra hlutfall bindisefnis hámarkar harðleikann fyrir aðeins slíðrunarmiljó. Þessi stillanlegt eiginleiki gerir volframkarbíðlegera legera fjölbreytt lausn fyrir víða spönn slíðrunarvernsforrit.
Árangur í mismunandi slíðrunarvirkni
Slíðrunarvernd
Röðun er algengasta formi efnisbrotunar í iðnaðarútbúnaði, sem á sér stað þegar harðir eindir eða ójafn yfirborð skrifa á hluta og fjarlægja efnið stigvíslega. Tungstínkarbíðleger legering er mjög góð í þessari umhverfisáhrifum vegna þess að karbíðkornin eru harðari en flest náttúrulega fyrorkomandi röðunarefni, svo sem kvarts, silíka og alúmína. Þegar þessi eindir snerta yfirborð af tungstínkarbíðlegerri legeringu geta þær ekki skorið áhrifamiklað í efnið, sem leiðir til miklu lægra röðunarskra og samanburður við steypu eða járn.
Við tvíhluta-slípun, þar sem harð yfirborð glíður á gegnum hlutinn, sýnir volfram-karbíð legering slípunarhraða sem geta verið tíu til hundrað sinnum lægri en þeir fyrir harðuðum steéli, eftir ákveðnum skilyrðum. Við þríhluta-slípun, þar sem laus slípiefni er fest milli tveggja yfirborða, heldur framþætturinn áfram miklum ávinningi, þótt nákvæm hlutfall sé háð harðleika, stærð og álagi slípiefnisins. Þessar munvarir í afköstum leiða beint til lengri líftíðar hluta og minni viðhaldsfrequency í framleiðsluumhverfi.
Íþróttir eins og steinbruk, sementframleiðsla og útvinningur málmgerða leggja mikla þýðingu á karbíðlegeringar af volframi fyrir hluti eins og slípplötu, sprautur, innsteiningar á pömpum og skerhólf nákvæmlega vegna þessara eiginleika gegn slípun. Áhrifamát á því að efnið getur viðhalda nákvæmum málstillingum yfir lengri notkunartíma minnkar einnig breytileikann í ferlinu, sem er mikilvægt rekstrarárangur utan einfaldra kostnaðarsparnaðar.
Áhrifasamræða við slípun og glíðuslípun
Erosív slíðrun átti sér stað þegar straumur af hólfum eða vægi hræðir yfirflata með hraða og fjarlægir efnið stigvíslega með endurteknar lítilhröðunaraðgerðir. Tungsten-karbíðlegeringar standa framúr í aðstæðum með erosíva slíðrun, sérstaklega við lág- til meðalhröðunarhorn þar sem slitningarskornir áhrifast mest. Háa harðleiki karbíðfásinnar krefur þess að einstök hólf geti ekki gróist inn í eða skorið djúpt, en stöðugleiki bindisfásinnar kemur í veg fyrir slíðrun sem ásækir fatigueskynjilegt frádrátt efnis undir endurteknri hröðun.
Við háa áhrifshorn, þar sem eyðingin breytist í meira áhrifadregna ferli, er afrek tungstínkarbíðslegerings að miklu leyti háð brotþol þess. Gæði með hærri bindilagnarsamsetningu hafa betra afrek undir þessum skilyrðum, þar sem aukin dreifileiki getur dregið upp áhriforku á betri hátt. Þess vegna krefst val á viðeigandi gæðum tungstínkarbíðslegerings fyrir ákveðið eyðandi umhverfi nákvæmrar greiningar á hraða rýmings, áhrifshorni og stöðugleika rýmings.
Glíðufrávísun, sem átt er sér í þéttunum, ásamt viðhaldsþáttum og leiðsluþáttum, er annar sá hluti þar sem tungstensíbíð-bleyslegeringin sýnir mikla árangur. Lágur friðjumargildi gegn mörgum andstæðum yfirborðum, ásamt ástandi hans gegn viðhengjandi frávísun, gerir efnið viðeigandi fyrir nákvæmar glíðusamræmdar notkunar. Efninu gelast yfirborðsútlit yfir lengri notkunartíma, sem er mikilvægt í þéttunum þar sem yfirborðsáfall veldur lekk og kerfisbilun.
Notkunarsamhengi þar sem tungstensíbíð-bleyslegeringin gefur hámarksgildi
Grunnur, borun og skurðfyrirkomul
Gruvun og borun tákna einhverja af þungustu slíðrunarskilyrðum sem koma fyrir í iðnaði. Steinskjörd, málmsafvinnsla og borun settu hluti út fyrir stöðugt slíðrun, árekstur og stundum rýrnandi aðstæður samtímis. Tungstenkarbíddráttur hefur verið valið efni fyrir borbita, skurðþætti og slíðrunarverndarhluti í þessum iðnaði í mörg áratug, og yfirráð hans sýna raunverulega framleiðslufyrirheit sem það veitir undir þessum skilyrðum.
Við snúðboringu halda legeringar úr volframkarbíði sem settar eru í borhöggvarum sína skurðgeislaform lengur en stálafbrigði, sem minnkar tíðni skipta á borhöggvum og þá tengda stöðun. Við geggjagöngun og veginnsmunnun standa legeringar úr volframkarbíði í píkum og skurðtæki á móti samsettri slíðrun og áhrifum frá steini og hráefnum, sem gerir það mögulegt að vinna ótrauðlega yfir lengri tímabil. Efnahagleg gildi þessara slíðrunarstaðfesta er mikil þegar mælt er á móti kostnaði vegna stöðunar tæknisins og skipta á hlutum.
Hæfni legeringa úr volframkarbíði til að vera nákvæmlega slípðar og myndaðar í flókna lögun gerir það mögulegt að hanna skurðtæki sem eru háþróttnari og bæta ferlið. Þessi framleiðsluhæfni, í samspili við slíðrunarstaðfestu, gerir hana einstaka praktískan efni fyrir háþróttnar tæknihluti.
Vökvaflutningur og ferlisbúnaður
Súpunar, klósumar, sprautur og flæðistýringartæki í iðjum sem vinna með röðunarskurnar slúrur, háhraða væskjur eða rýnandi efni eru miklu betri með uppbyggingu úr volframskaríði. Í súpuþáttum með slúrur halda snúðar og innsteður úr volframskaríði áfram hydraulískri lögun sinni yfir lengri tímabil, sem viðheldur skilvirkni súpunnar og minnkar orkufrávikið. Þetta er mælanlegt rekstrarárangur sem réttfærir hærra upphafskostnaðinn fyrir efnið.
Sprautur sem notaðar eru við sandblást, hitasprautun og iðjuhreinsun eru einnig sá hluti þar sem volframskaríð gefur augljósar framleiðslufyrirheit. Borringslögun sprautunnar áhrifar beint sprautumynstursins og gæða ferlisins, og sprautur úr volframskaríði halda borringarmálinu sínu langt lengra en jarn- eða keramík-ávöxtur. Þessi stöðugleiki í málum þýðir samræmdan framleiðsluútkomu og lægra brotuhlutfall í nákvæmum forritum.
Í klappasætum og þéttunarsvæðum sem eru útsett fyrir röfandi efni veitir volframskarbíðlegera legeringina samsetningu af styrk og viðhalda yfirborðsútgangi sem nauðsynleg er til að tryggja áreiðanlega þéttunarafl. Mótstöð legeringarinnar móti bæði röfandi slitage og rýrnun í mörgum efnumhverfum gerir hana viðeigandi fyrir kröfuþungar ferliþjónustuforrit þar sem taka má mikil áhrif á öryggi eða framleiðslu ef hlutur brotnar.
Þættir sem áhrifa slitageframleiðslu í notkun
Valkostur stigs og mikilbyggingarbreytur
Ekki allar tegundir af tungstínkarbíðlegeri legeringu sýna jafn góða ávöxtun í öllum notkunum þar sem þurft er að móta slit. Ákveðin samsetning af karbíðkornastærð, bindilagsgerð og bindilagsmagn ákvarðar slithegðun tiltekinnar tegundar í ákveðnum umhverfi. Verkfræðingar sem velja tungstínkarbíðlegera legeringu fyrir slitnotkun þurfa að passa tegundina við yfirráðandi slitmechanisma, alvarlegu stig á reksturskonditionum og hvaða aukakröfur sem gætu verið til staðar, svo sem móttæld á eldsneytisáhrif eða hitastöðugleiki.
Legering með tungstínkarbíð og kóbalt sem bindilag gefur besta samsetningu af harðleika og þolmæti fyrir flest slitnotkun og er algengasta tegundin. Legeringar með nikkel sem bindilag bæta móttæld á eldsneytisáhrif í súrri eða oxíderandi umhverfi en það kemur með vissu minnkun á þolmæti. Blandað bindilag og önnur karbíðbætisefni, svo sem titankarbíð eða tantálkarbíð, geta frekar skræddarsníðið afköstategundina fyrir ákveðnar kröfur notkunar.
Framleiðsluferlið á einnig áhrif á slitageignir. Sinterunarskilyrði, gæði steypudufsins og eftirvinnsluskref eins og slífrun og þekking ákvarða allt endanlega mikilmynd og yfirborðsástand tungstenskarbíðslegeringa. Samhverf framleiðslugæði er nauðsynlegt til að ná fyrirsjáanlegum slitstöðugleika í notkun, sem er af því mikilvægt að kaupa frá viðurkenndum birgjum með skjölðuðum ferlakontróllum fyrir mikilvægar slitagæðaforrit.
Notkunarskilyrði og umhverfisþættir
Slitageignir tungstenskarbíðslegeringa í notkun eru ekki ákvarðaðar eingöngu af efnum sjálfu heldur einnig af notkunarskilyrðunum sem það á við. Hitastig, snertihorn, glíðuhraði og eðli slítiefnis eða rýrniefnis ákvarða hversu hratt efni er fjarlægt og hversu lengi hlutur mun standa. Að skilja þessa breytur er nauðsynlegt til að gera nákvæmar spádómar um notkunartíma og framkvæma kostnaðar- og ávinningagreiningu.
Við hærra hitastig getur bindisameindin í volframkarbíðlegeri legeri mjúknað, sem minnkar stuðninginn sem hún veitir karbíðkornunum og getur mögulega hróðrað slitage. Fyrir slitage við hærra hitastig ættu að vera valdar gerðir með bindisameindum með hærri smeltihitastigi eða aukakarbíðfásamstöndum sem bæta hitastöðugleika. Í rýrnandi umhverfi er bindisameindin oft óvirkasta punkturinn, þar sem hún er viðkvæmari fyrir efnafræðilega árás en karbíðfásamstöndin, sem getur leitt til útvegs bindisameindarinnar og hróðraðs draga kornanna út.
Smurningarskilyrði hafa líka mikil áhrif á slitageiningu. Í þurrum glíðusamgangi byggir karbíðlegering tungstens aðeins á hárfestu og yfirborðsútgildu til að standa upp í móti slitageiningu. Í smurðum skilyrðum styður geta legeringsins við að halda jöfnu yfirborðsútgildu áfram við það að stuðla að hyrdódynamic eða mörkum-smurningarskilyrðum sem minnka slitageininguna enn frekar. Að hönnuð kerfi þannig að þau halda áfram viðeigandi smurningu þar sem það er mögulegt getur verið mikilvægt til að lengja notkunartíma karbíðlegeringa tungstens.
Algengar spurningar
Hvað gerir karbíðlegeringu tungstens meira slitageinangri en harðuð steðja?
Legering af volframkaríði náði miklu hærra styrk en jarnlegeringar sem hafa verið hitabeinuð í hámarki, með Vickers-styrk 2–4 sinnum meiri en venjulega. Þessi styrkur kemur beint í veg fyrir mikro-skjörun og skurðvirkni sem valda rýnunarslysi. Aukinn er tvíþættur mikrostyrktur volframkaríðslegeringar, sem sameinar harðar karíðkorn með sterkum járnbyggðum bundi, sem veitir brotstaðfestu sem krefst til að koma í veg fyrir brot og afskilning sem myndast í algjörlega brjótlegrum harðum efnum. Niðurstaðan er efni sem er ágætlega á móti bæði smám við rýnunarslysi og skyndilegum áhrifum sem valda skemmdum langt betur en hitabeinuð steypujárn.
Hvernig ákvarðar innihald bundins efna styrk gegn rýnunarslysi volframkaríðslegeringar?
Efnaþéttleiki bindilsins ákvarðar jafnvægið á milli styrks og þolva í tungsten-karbíddrágu. Lægri efnaþéttleiki bindilsins, venjulega undir tíu prósent af þyngd, gefur hærri styrk og betri móttölu gegn fínum rófandi sliti en minnkar þolva og árekstraðstöðu. Hærri efnaþéttleiki bindilsins, yfir fimmtán prósent, bætir þolva og árekstraðstöðu en minnkar styrk og móttölu gegn rófandi sliti. Fyrir notkun sem felur í sér einungis rófandi slit án árekstra er fortherjað að nota drög með lágum efnaþéttleika bindilsins. Fyrir notkun sem felur í sér bæði rófandi slit og árekstra, eins og í gruva- og borunotkun, veita drög með miðlunga efnaþéttleika bindilsins venjulega besta heildarþjónustutímann.
Getur tungsten-karbíddrág verið notuð í umhverfi þar sem á við um rósandi slit?
Já, leger af volframkarbíði getur átt vel af sér í umhverfi með rýnandi slitagefni, en val á viðeigandi gerð er mikilvægt. Venjulegar gerðir með kóbalt sem bindiefni eru viðkvæmar fyrir útþrýstingi kóbalt í súrri umhverfi, sem veikir bindiefnið og hröðar slitagefnið. Fyrir rýnandi umhverfi bjóða gerðir leger af volframkarbíði með nikkel sem bindiefni verulega betri efnafræðilega ástandsheldni án þess að missa mest af styrk og slitagefnisheldni venjulegra gerða með kóbalt sem bindiefni. Í mjög ágripandi efnafræðilegum umhverfi geta aukaleg yfirborðsbehandlingar eða yfirborðsþekjur verið notaðar til að frekar vernda bindiefnið. Rétt val á gerð, byggt á ákveðnu rýnandi efni, er nauðsynlegt til að ná góðum notkunartíma.
Hvernig ber leger af volframkarbíði saman við keramík í slitagefnisforritum?
Legering af volframkaríði og verkfræði-keramik, svo sem alúmíníumoxíð eða silíkónkaríði, báðar veita háa harðleika, en þær eru miklu ólíkar í brotþol. Keramik er almennt brjótlegra og meira viðkvæm fyrir alvarlegum brotum undir árekstri eða hitastress, sem takmarkar notkun hennar í forritum sem krefjast dýnamískrar álags. Legering af volframkaríði veitir samanberan eða yfirráðandi harðleika í mörgum stigum á meðan hún veitir miklu hærra brotþol, sem gerir hana áreiðanlegri í forritum þar sem bæði slífur og árekstur koma fyrir. Í tókum slífu-umhverfi með lágan árekstur geta sumar keramik verið samanberanlegar við legeringar af volframkaríði í slífuþol, en almennari notkun og hærra áreiðanleiki legeringa af volframkaríði undir blönduðum álagsstöðum gera hana að forgangsvali fyrir flesta iðnaðarleg slífuforrit.
Efnisyfirlit
- Mekánískur grunnur slitageyðingarvarnar í tungstínkarbíðslegeringu
- Árangur í mismunandi slíðrunarvirkni
- Notkunarsamhengi þar sem tungstensíbíð-bleyslegeringin gefur hámarksgildi
- Þættir sem áhrifa slitageframleiðslu í notkun
-
Algengar spurningar
- Hvað gerir karbíðlegeringu tungstens meira slitageinangri en harðuð steðja?
- Hvernig ákvarðar innihald bundins efna styrk gegn rýnunarslysi volframkaríðslegeringar?
- Getur tungsten-karbíddrág verið notuð í umhverfi þar sem á við um rósandi slit?
- Hvernig ber leger af volframkarbíði saman við keramík í slitagefnisforritum?