Fabricatio Subtilis Praecisionis et Imperii Qualitatis
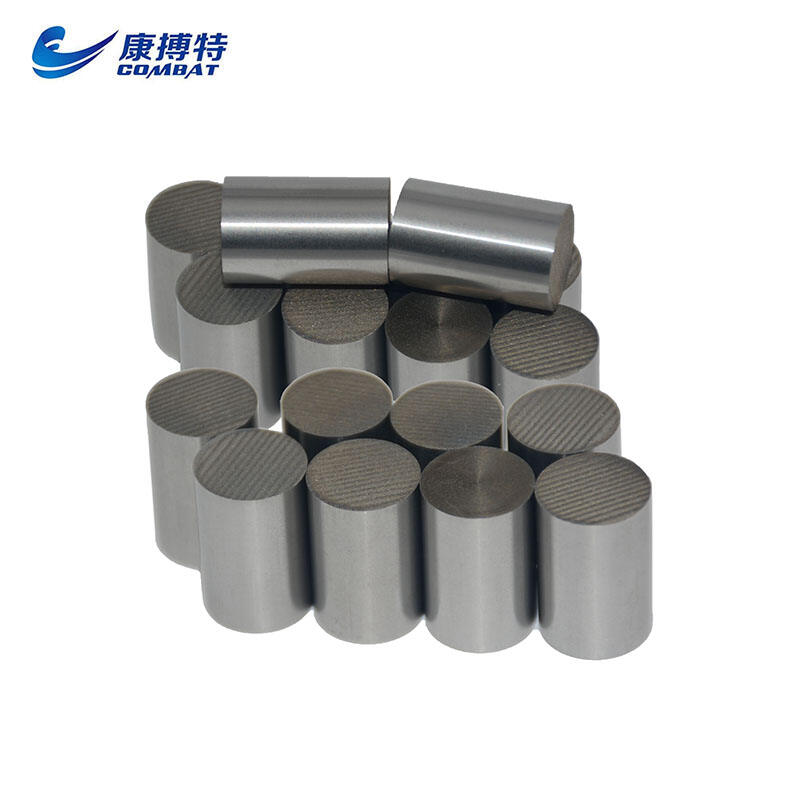
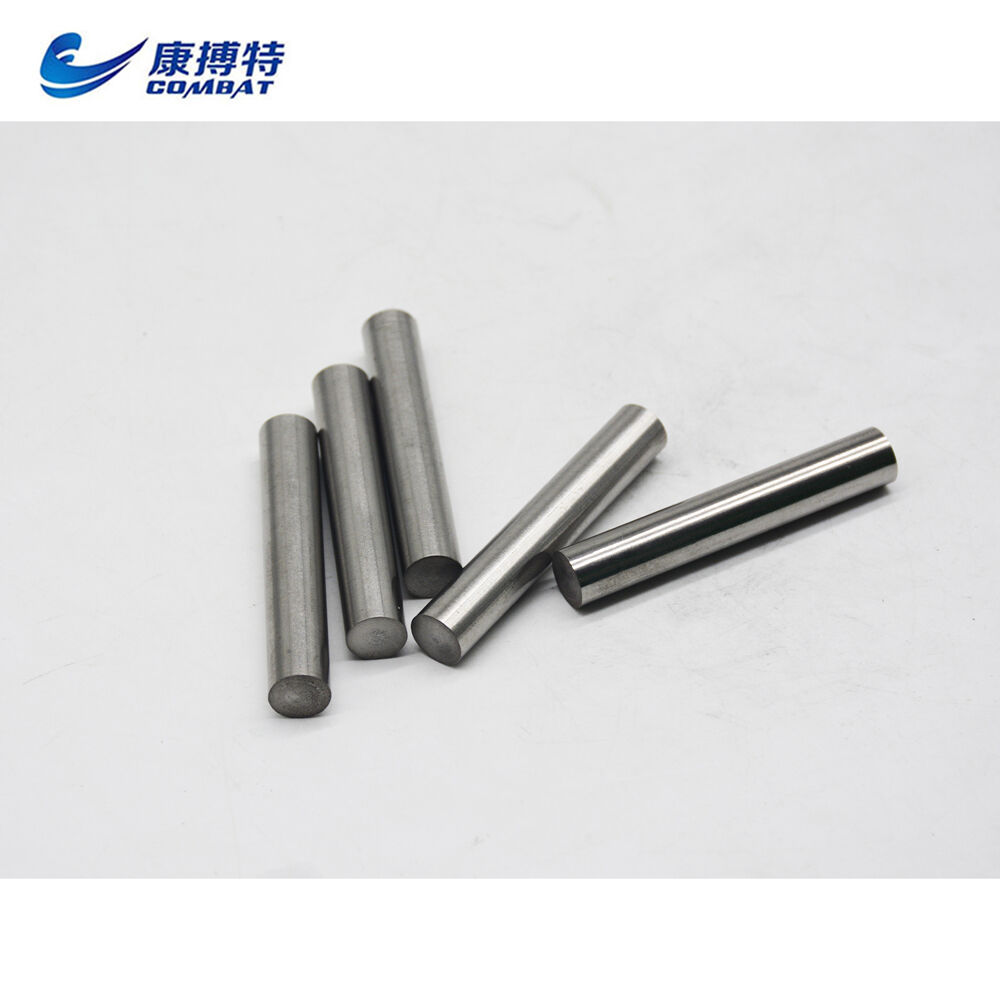
Fabricans virgae tungsteni praecipuus se distinguit per praecisionem fabricandi egregiam, quam consequitur per technologiam productionis admodum recentem et per systemata integra controlis qualitatis. Processus fabricandi incipit a pulvere tungsteni diligenter electo, qui exigentias severas puritatis implere debet, utpote contentum tungsteni superans 99,95 pro centum. Hic pulvis subicitur pressioni isostatica frigida ad pressiones usque ad 30 000 psi, creans compactiones crudas cum distributione densitatis uniformi, quae puncta infirma tollunt et proprietates mechanicas constantes in virga perfecta confirmant. Compactiones pressae deinde in fornacibus sinterationis plurium zonarum introducuntur, ubi profila temperaturarum accurate regulata materiam gradatim ad temperaturas sinterationis elevare faciunt, dum simul atmosphaerae protectrices serventur, quae oxidationem et contaminationem prohibent. Fornaces istae systemata monitoriae temperaturarum admodum perita habent, cum thermocupulis multis et controlleribus logici programmabilibus, quae uniformitatem temperaturae intra plus minus quinque gradus per totam zonam calefaciendam servent. Processus sinterationis saepe 24 ad 48 horas durat, ut particulae tungsteni ad gradum atomicum coniungantur et densitatem theoreticam prope 99 pro centum adipiscantur. Post sinterationem, virgae operationibus swaging subiciuntur, quae diametrum minuunt simulque structuram granulorum et finitionem superficiei meliorant. Machinae swaging per computatorem regulae rationes reductionis accuratas applicare solent, quae proprietates materiae augent sine introductione concentrationum tensionis aut defectuum superficialium. Ad applicationes quae tolerantiis extremis indigent, fabricans instrumenta grinding sine centro utitur, quae accuratiam dimensionalem intra 0,0001 pollices tenere possunt, certiores reddentes cylindricitatem perfectam et levitatem superficiei. Mensurae controlis qualitatis includunt examen ultrasonorum ad detegendos vacuos internos, spectroscopiam emissionis opticae ad componendum chemicum verificandum, et machinas metiendi coordinatarum ad specificata dimensionalia probanda. Unusquisque grex productus numerum identificationis unicum accipit, qui ad documenta copiosa connectitur, quae omnes parametres processus, resultata inspectionum et certificationes materiales recensent. Hoc systema tracciabilitatis ad celerem responsionem ad quascumque quaestiones qualitatis permittit et clientibus fiduciam plenam de autenticitate producti et facultatibus eius praebet. Commitmentum fabricantis ad praecisionem etiam ad proceduras impachandi et tractandi extenditur, quae virgas perfectas ab iniuria tuebuntur dum mittuntur et servantur, utendo insertis spumosis ad mensuram et materialibus barrierae umoris, quae qualitatem superficiei servant usque ad momentum installationis.
 EN