高度な製造精度と品質管理
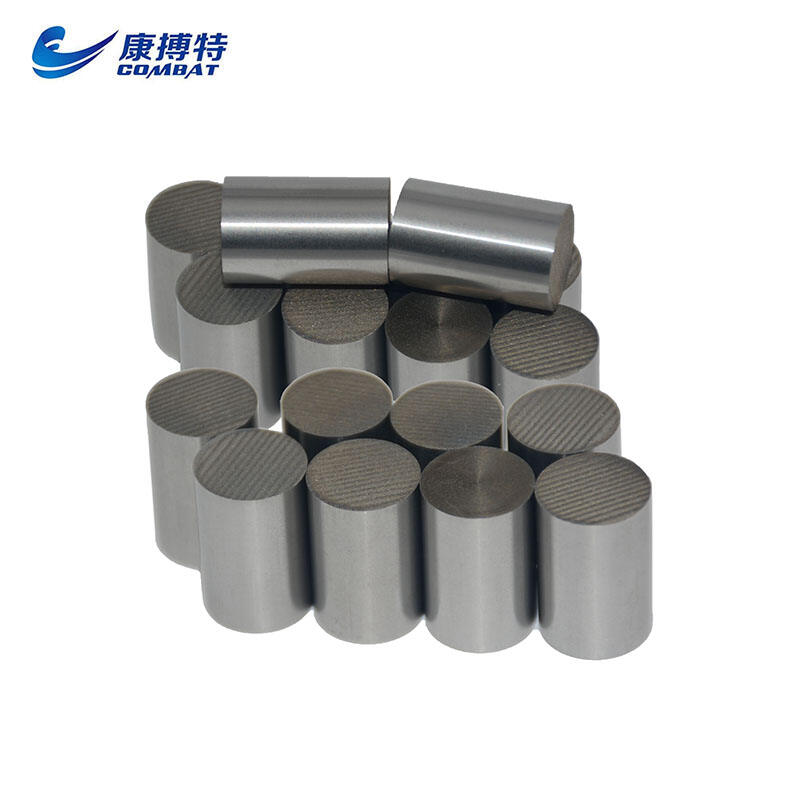
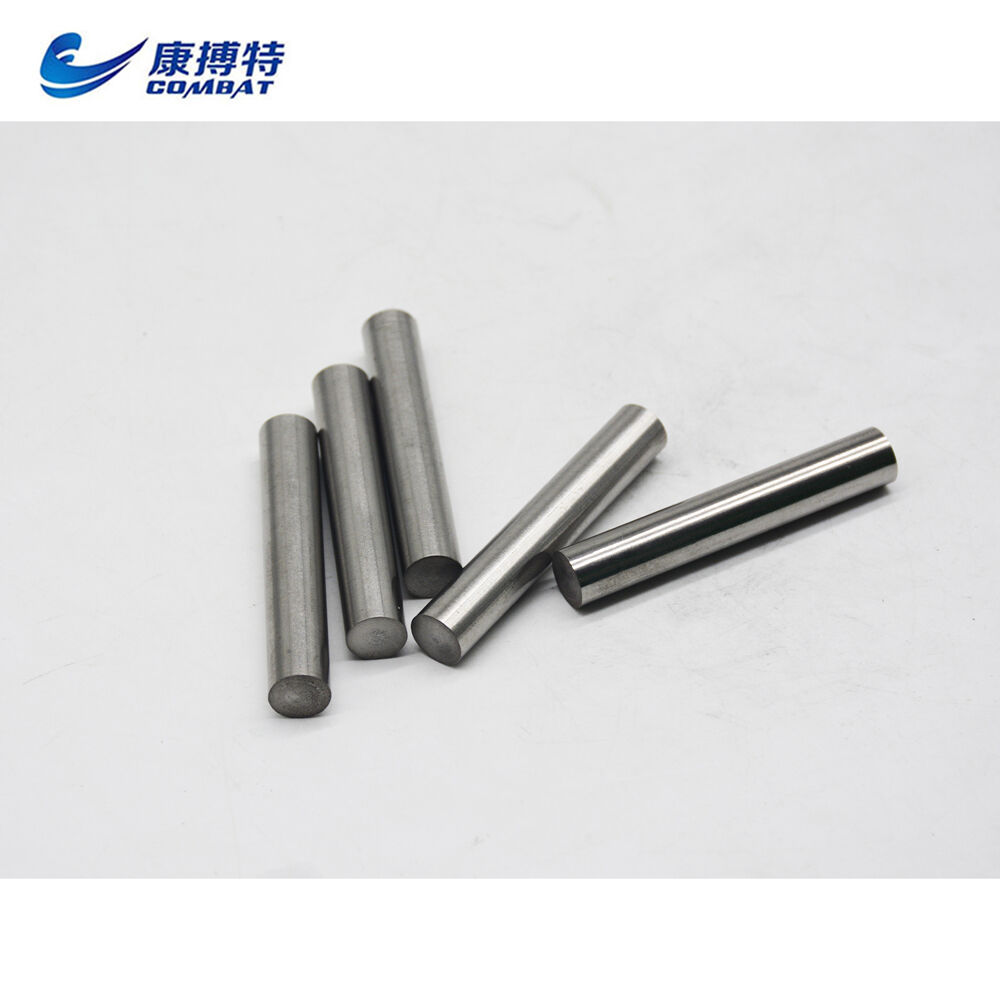
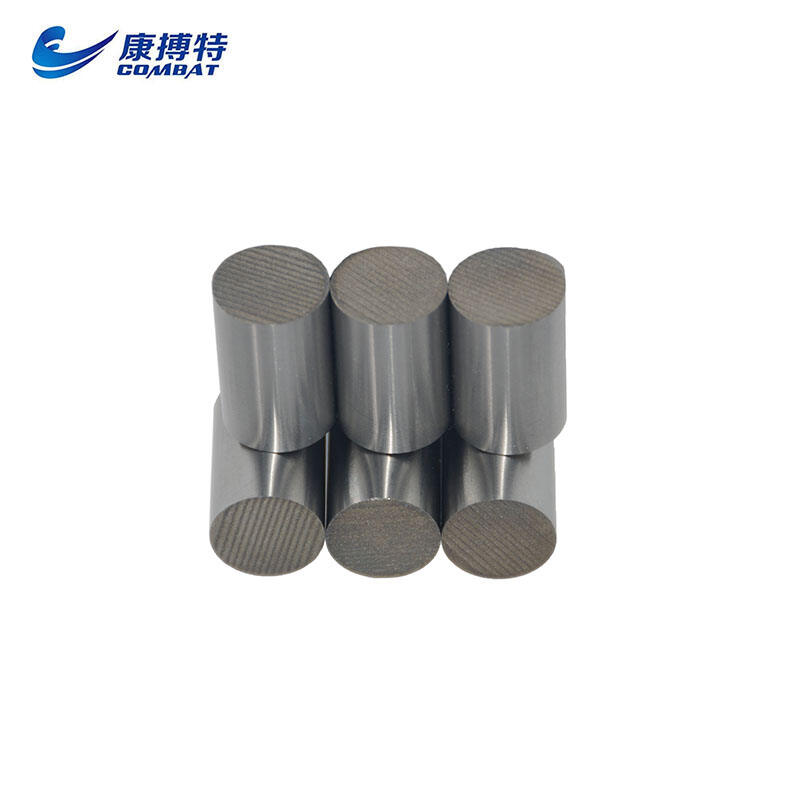
業界をリードするタングステン棒メーカーは、最先端の生産技術と包括的な品質管理システムによって実現される卓越した製造精度により、他社と明確に差別化されています。製造プロセスは、純度が厳格な基準を満たす(通常、タングステン含有量が99.95%を超える)厳選されたタングステン粉末から始まります。この粉末は、最大30,000 psiの圧力で常温等静圧成形(CIP)され、密度分布が均一な「グリーンコンパクト」が形成されます。これにより弱点が排除され、完成品の棒材全体にわたって機械的特性が一貫して保たれます。成形されたコンパクトはその後、多ゾーン焼結炉へと送られ、精密に制御された温度プロファイルにより、材料が徐々に焼結温度まで加熱されます。同時に、酸化や汚染を防ぐための保護雰囲気が維持されます。これらの焼結炉には、複数の熱電対およびプログラマブルロジックコントローラ(PLC)を備えた高度な温度監視システムが搭載されており、加熱ゾーン全体における温度均一性を±5℃以内に保ちます。焼結プロセスは通常24~48時間にわたり行われ、タングステン粒子が原子レベルで結合し、理論密度に近い99%に達することを可能にします。焼結後、棒材はスウェージング工程に移り、直径を縮小すると同時に結晶粒構造および表面仕上げを改善します。コンピュータ制御のスウェージング機は、応力集中や表面欠陥を誘発することなく、材料特性を向上させるための正確な縮小比を適用します。極めて厳しい公差が要求される用途では、メーカーは中心なし研削装置を採用しており、寸法精度を0.0001インチ(約2.54マイクロメートル)以内に保持できます。これにより、完璧な円筒度および滑らかな表面粗さが保証されます。品質管理措置には、内部空孔を検出するための超音波探傷試験(UT)、化学組成を確認するための光学発光分光分析(OES)、および寸法仕様を検証するための三次元測定機(CMM)が含まれます。各生産ロットには、すべての加工パラメータ、検査結果および材料認証書を記録した包括的な文書と連携する固有の識別番号が付与されます。このトレーサビリティシステムにより、品質に関する懸念事項への迅速な対応が可能となり、顧客に対して製品の真正性および性能能力について完全な信頼性を提供します。また、メーカーの精度へのこだわりは、出荷および保管中の完成品棒材を損傷から守るための包装・取扱い手順にも及んでおり、カスタムフォームインサートおよび湿気遮断材を用いることで、設置直前まで表面品質を確実に維持しています。
 EN