
 EN
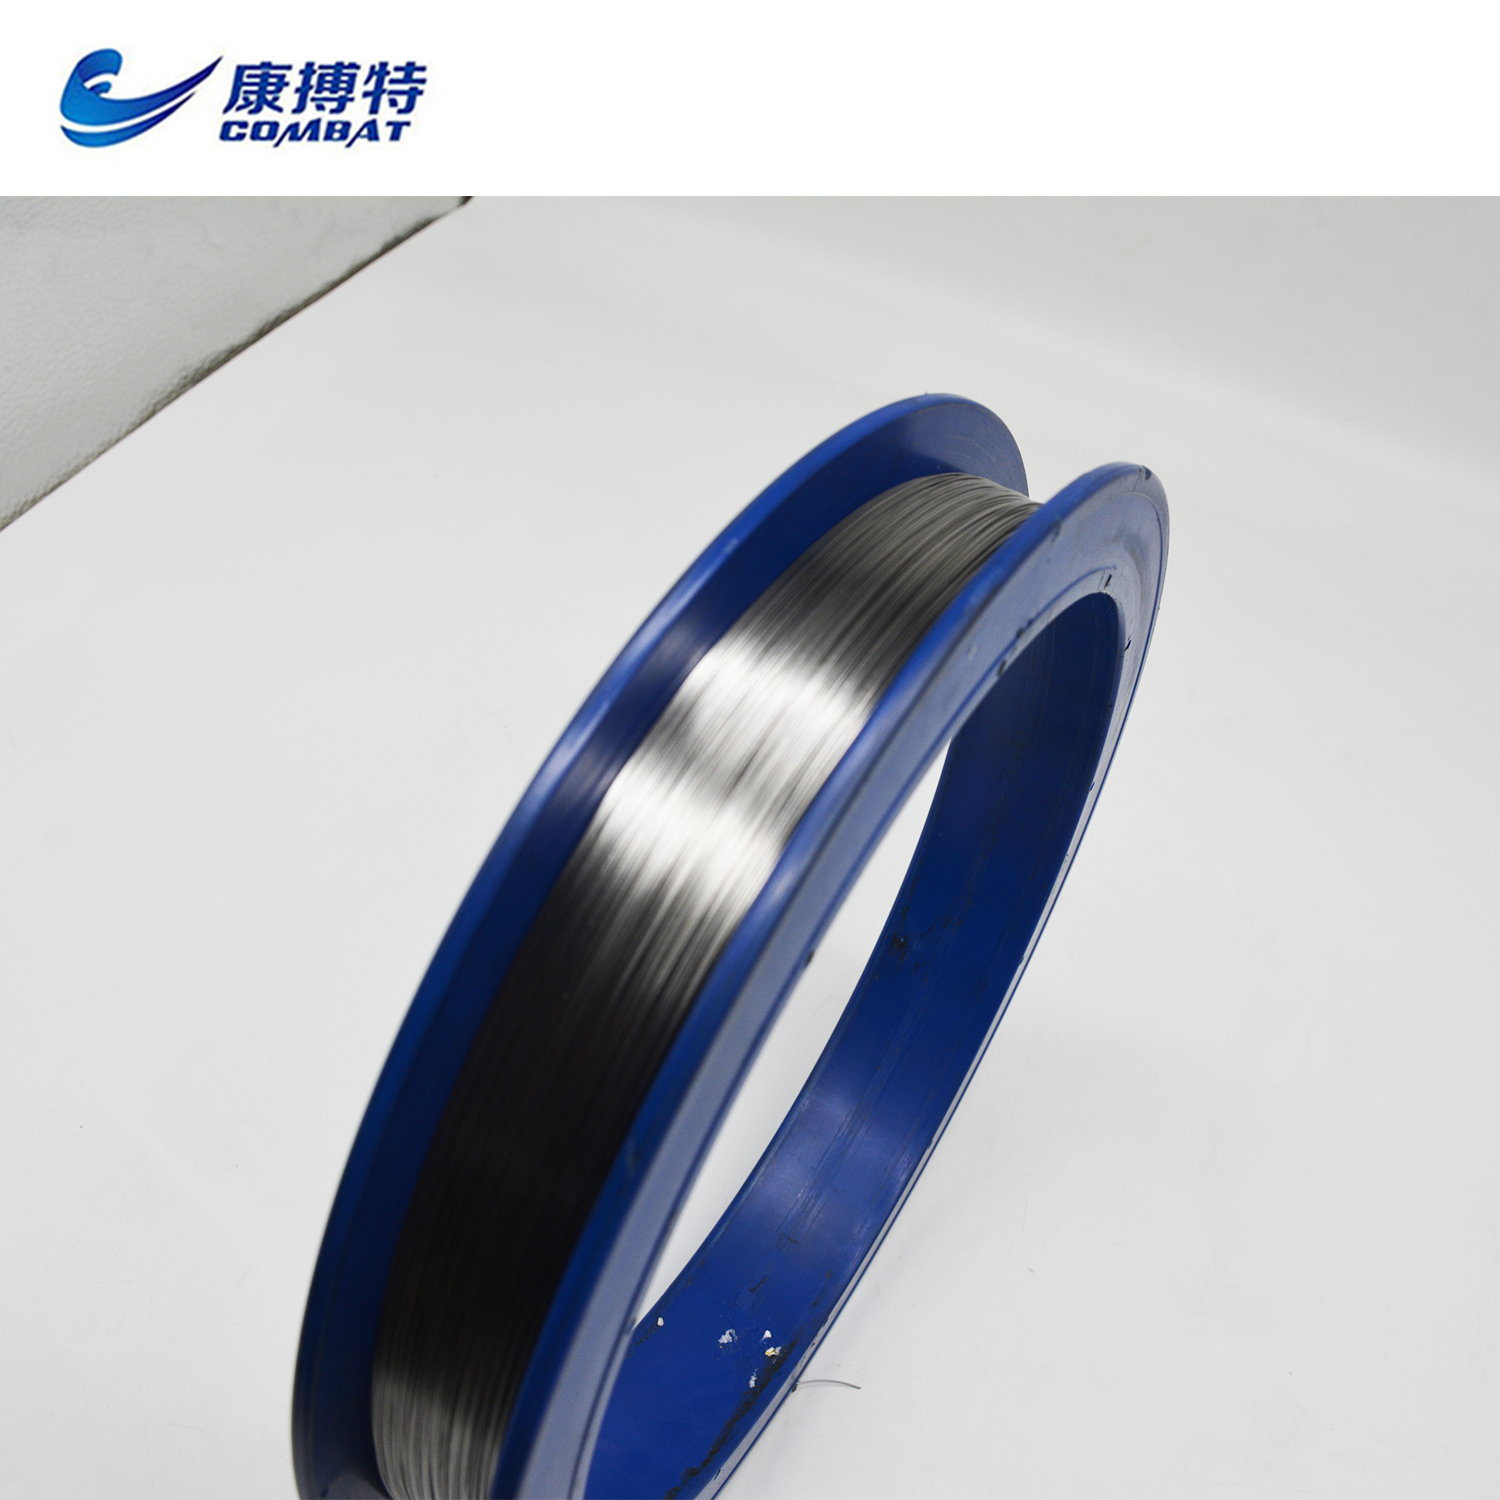
I krävande industriella miljöer är livslängden hos wolframtråd är direkt kopplad till hur väl dess yta kan motstå oxidation, termisk cykling, mekanisk nötning och kemisk påverkan. Ingenjörer och inköpsansvariga ställer ofta frågan vad som kan göras utöver att välja en legering med hög renhet – och svaret ligger i riktade ytbehandlingar som förlänger livslängden i ett brett spektrum av applikationsscenarier. Att förstå vilka behandlingar som är lämpliga för wolframtråd och varför de fungerar är avgörande för att fatta informerade beslut om material i belysning, luft- och rymdfart, halvledarprocessning samt högtemperaturugnssystem.
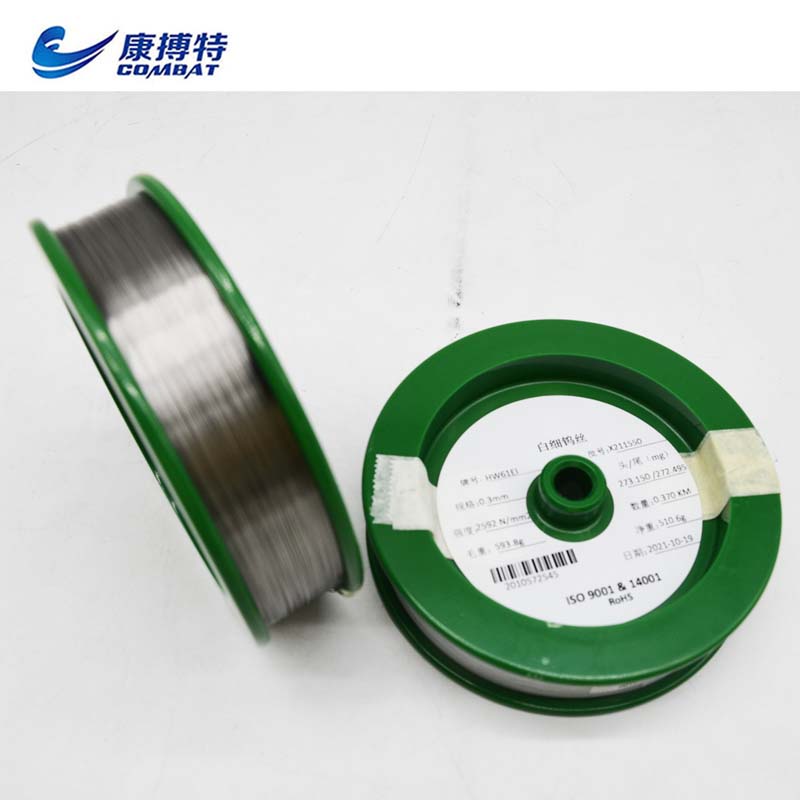
De naturliga egenskaperna hos wolframtråd — inklusive dess extremt höga smältpunkt, imponerande draghållfasthet och lågt ångtryck — placerar redan tungsten bland de mest slitstarka metalliska ledarna som finns. Dock är även tungsten sårbar för försämring vid driftsförhållanden som innebär reaktiva atmosfärer, snabba temperaturväxlingar eller aggressiva kemiska medier. Ytbehandlingar möjliggör direkt åtgärd av dessa sårbarheter och gör att wolframtråd kan leverera konsekvent prestanda i de mest utmanande praktiska applikationerna utan tidig felbildning.
Ytans roll för slitstyrkan hos tungstenledare
Varför ytan är lika viktig som kärnmaterialet
De massiva materialens egenskaper hos wolframtråd är i stort sett fasta så snart tråden dragits till sin slutliga diameter. Yttersta några mikrometer av trådytan interagerar dock direkt med omgivningen och utsätts för den första påverkan av eventuell kemisk eller mekanisk attack. En yta som är förorenad, oxiderad under tillverkningen eller lämnas oskyddad kommer att initiera nedbrytningsprocesser som till slut komprometterar den hela trådens tvärsnitts strukturella integritet.
Oxidation är den vanligaste nedbrytningsmekanismen för wolframtråd som utsätts för luft eller syreinnehållande atmosfär vid höjd temperatur. Ovanför ca 400 °C i luft börjar volfram bilda flyktiga oxidformer som orsakar progressiv massförlust och ytpitting. Utan skyddande behandling eller kontrollerad atmosfär försvagas tråden med en hastighet som ökar exponentiellt med temperaturen. Ytillståndet fungerar därför antingen som en barriär eller som en port till dessa förstörande processer.
Mekanisk ytkvalitet är lika betydelsefull. Mikrospaltningar, draginducerade fogar och ytråhet på wolframtråd fungerar som spänningskoncentrationsställen under cyklisk termisk eller mekanisk belastning. Släta, välbehandlade ytor minskar sannolikheten för sprickinitiering, vilket är särskilt viktigt för tunna trådar som används i precisionsinstrument och elektroniska komponenter där en enda brott avslutar komponentens användbar livslängd.
Hur ytbehandlingar interagerar med trådens grundläggande egenskaper
Effektiva ytbehandlingar för wolframtråd måste vara kemiskt och termiskt kompatibla med grundmaterialet. Eftersom volfram har den högsta smältpunkten av alla metaller tål det ett brett temperaturområde för avsättning som skulle vara opraktiskt på mjukare underlag. Detta öppnar möjligheten för högtemperaturbeläggningsprocesser – såsom kemisk ångavlagring och oxidationstempning – som ger beläggningar med exceptionell adhesion och termisk stabilitet.
Värmexpansionskoefficienten för volfram är relativt låg. Alla beläggningar som appliceras på wolframtråd måste ha ett kompatibelt expansionsbeteende; annars kommer termisk cykling att orsaka avskiljning. Framgångsrika behandlingssystem antingen matchar denna expansionskoefficient nära eller använder graduerade gränsskikt som absorberar differentiell spänning utan att spricka. Denna kompatibilitetskrav formar i grunden vilka ytbearbetningsstrategier som är genomförbara i praktiken.
Oxidationsglödgning och behandlingar i kontrollerad atmosfär
Glödgning i syrearm atmosfär för ytstabilisering
En av de mest grundläggande ytbearbetningarna som tillämpas på wolframtråd under eller efter tillverkningen är glödgning i kontrollerad atmosfär. Genom att utsätta tråden för noggrant reglerade syrearm eller ädelgasbaserade miljöer vid höjd temperatur kan tillverkare avlägsna återstående dragspänningar, eliminera mikrospänningsrissningar på ytan och etablera ett stabilt, enhetligt oxidlager som är så tunt att det är icke-reaktivt under efterföljande driftsförhållanden.
Denna behandling förbättrar duktiliteten och säkerställer att wolframtråd kan formas ytterligare, lindas eller svetsas utan sprickbildning. Utöver de mekaniska fördelarna fungerar den kontrollerade oxidpassiveringslagret som skapas under glödningen som en diffusionsbarriär som bromsar efterföljande oxidation i lätt reaktiva miljöer. Resultatet är en tråd vars yta är både mekaniskt anpassningsbar och kemiskt mer motståndskraftig än obehandlad tråd.
Väteglödning är en specifik variant som minskar ytoxider som redan finns på wolframtråd , vilket ger en ren metallisk yta som är ideal för tillämpningar där elektrisk kontaktmotstånd måste minimeras. Denna behandling är standardpraxis för trådar avsedda för vakuumrör, glödtråd i lampor eller halvledartillämpningar, där redan oxidlager i nanometerskala kan försämra prestandan.
Nitrid- och karbidomvandlingsbehandlingar
Reaktiva gasbehandlingar kan omvandla den yttersta ytan av wolframtråd till hårdare, kemiskt mer stabila faser. Nitridning i ammoniak eller kväverika atmosfär vid höga temperaturer introducerar kväve i närsurfaceområdet och bildar volframnitridfaser som uppvisar betydligt förbättrad hårdhet och slitagebeständighet jämfört med grundmetallen. Detta är särskilt användbart för tråd som används som slipfilament eller skärande element i industriella verktygsapplikationer.
Kolbaserade omvandlingsbehandlingar producerar volframkarbidytlager på wolframtråd genom exponering för kolvätrika atmosfärer vid temperaturer över 1000 °C. Volframkarbid är välkänt för sin exceptionella hårdhet och motstånd mot adhesivt och abrasivt slitage. Tråd som behandlats på detta sätt behåller en tålig, slitagebeständig ytskikt samtidigt som den duktila volframkärnan bevaras, vilket ger mekanisk flexibilitet.
Både nitridering och karburering är diffusionsbaserade processer, vilket innebär att behandlingsdjupet och enhetligheten styrs av temperatur, tid och atmosfärens sammansättning. För wolframtråd vid fina diametrar måste processparametrarna noggrant regleras för att undvika överbehandling som kan göra tråden spröd eller förändra dess dimensionsnoggrannhet utöver acceptabla gränser.
Beläggningstekniker för förbättrad volframtrådsprestanda
Kemisk ångfasebeläggning (CVD)
Kemisk ångfasebeläggning, vanligen kallad CVD, är en av de mest effektiva teknikerna för att applicera tunna, konforma och högpuritetsbeläggningar på wolframtråd . Vid en CVD-process bryts reaktiva gasformiga precursorer ned eller reagerar vid trådytan för att avsätta ett fast beläggningsmaterial med exakt tjocklekskontroll. CVD-beläggningar har stark adhesion eftersom de bildas genom kemisk bindning snarare än endast mekanisk adhesion.
Rhenium-CVD-beläggningar är särskilt välrenommerade för att förbättra högtemperaturprestandan hos wolframtråd rheniumlegering och ytbeklädnad minskar båda den duktila-till-spröda övergångstemperaturen för volfram, vilket innebär att rheniumbeklädd tråd behåller sin bearbetbarhet och sprickmotstånd vid temperaturer där obeklädd tråd blir farligt spröd. Detta är avgörande för glödtrådar i lampor och termoelement där tråden måste klara tusentals termiska cykler.
Silikonkarbid och bor-nitrid CVD-beklädnader appliceras också på wolframtråd i högpresterande kompositmaterial, där tråden fungerar som en förstärkande fiber. Dessa keramiska beklädnader fungerar som diffusionsbarriärer mellan tråden och den omgivande matrixen, vilket förhindrar interfaciala reaktioner som skulle försämra bindningsstyrkan och minska kompositens prestanda med tiden.
Fysisk ångdeposition och elektrokemiska behandlingar
Tekniker för fysisk ångdeposition, inklusive sputtering och elektronstråleavdunstning, möjliggör att metalliska eller keramiska beklädnader avsätts på wolframtråd under högvakuumförhållanden. Dessa linje-på-linje-processer är lämpliga för att tillverka mycket tunna, enhetliga beläggningar av material såsom platina, iridium eller titan-nitrid som förbättrar korrosionsbeständigheten och ytans hårdhet utan att påverka trådens diameter eller böjlighet i någon större utsträckning.
Elektroplätering förblir ett praktiskt alternativ för att applicera funktionella metallbeläggningar på wolframtråd i applikationer där kostnadseffektivitet är en prioritering. Nickel-, guld- och platinelektroplätering används vanligtvis för att förbättra den elektriska ledningsförmågan vid kontaktytor, minska kontaktmotståndet i sensorapplikationer samt ge en korrosionsbeständig barriär i miljöer med mildt aggressiva kemikalier. Adhesionen hos elektropläterade beläggningar på volfram kräver noggrann ytförberedning – inklusive alkalisk rengöring, syraktivering och ofta ett tunt elektrolöslöst nickelstriktskikt.
Dessa avsättningsbaserade behandlingar ger ingenjörer en hög grad av flexibilitet när det gäller att anpassa ytans kemiska sammansättning av wolframtråd till de exakta kraven för en given applikation. Valet av avsättningsmetod styrs vanligtvis av den krävda beläggningstjockleken, kraven på enhetlighet längs trådens hela längd samt den termiska miljö som tråden kommer att utsättas för under drift.
Ytrens rengöring och förberedelse som grund för hållbarhet
Förbehandlingsrengöringsprotokoll
Innan någon ytbehandling tillämpas på wolframtråd , måste trådytan vara fri från dragoljor, oxidfilm, metallisk förorening och andra rester från tillverkningsprocessen. Föroreningar fungerar som barriärer mot vidhäftning som hindrar beläggningar från att fästa sig korrekt samt som lokala korrosionsinitieringsställen som kan underminera hållbarheten hos även väl applicerade behandlingar.
Industriella rengöringsprotokoll för wolframtråd omfattar vanligtvis en sekvens av ultraljudsrengöring i alkaliska tvättmedelslösningar, sycketchning i utspädda vätefluorid- eller blandade syrlösningar för att ta bort ytoxider samt grundlig sköljning i avjoniserat vatten följt av kontrollerad torkning. Varje steg har en specifik funktion: den alkaliska tvätten tar bort organisk förorening, sycketchningen tar bort oorganiska oxider och avslöjar en ny metallisk yta, och sköljningen eliminerar kemiska rester som kan störa efterföljande behandlingssteg.
Ytberedningens kvalitet styr direkt enhetligheten och vidhäftningen hos eventuell efterföljande beläggning eller behandling. För tunnvägda wolframtråd , måste denna process anpassas för att förhindra mekanisk skada under hantering, eftersom överdriven spänning eller slitage under rengöringen kan orsaka ytdefekter som upphäver fördelarna med efterföljande behandling.
Passivering och efterbehandlingens stabilisering
Efter att funktionella beläggningar eller reaktiva behandlingar har applicerats används ibland passiveringsbehandlingar för att stabilisera ytans kemi hos wolframtråd innan den förpackas och skickas. Passivering innebär att tråden utsätts for en mild oxiderande miljö under kontrollerade förhållanden för att bilda ett tunt, stabilt oxidlager över eventuella icke-belagda metalliska ytregioner, vilket därmed minskar trådens reaktivitet under lagring och transport.
Värmebehandling efteråt i inerta atmosfärer används också för att förbättra vidhäftningen och tätheten hos applicerade beläggningar. Kontrollerad glödgning efter CVD- eller PVD-beläggning gör att återstående spänningar i beläggningen kan avlastas, minskar porositeten vid gränsytan mellan beläggning och underlag samt kan främja diffusionsbindning som ytterligare förstärker vidhäftningen mellan beläggningen och wolframtråd underlag.
Dessa förberedande och stabiliserande steg ignoreras ofta i specifikationsdokument, men deras uteslutning är en av de främsta orsakerna till tidig beläggningsfel i drift. Ingenjörer som specificerar ytbearbetade wolframtråd bör alltid inhämta information om hela behandlingssekvensen, inklusive rengöring, yaktivering, beläggningsdeponering och efterbehandling för stabilisering, för att säkerställa att samtliga steg har utförts korrekt.
Att välja rätt ytbehandling för specifika applikationskrav
Att anpassa behandlingstypen till driftmiljön
Den rätta ytbehandlingen för wolframtråd är inte universell – den beror i hög grad på de specifika driftförhållandena som tråden kommer att utsättas för. I vakuum- eller kontrollerad-atmosfärugnar, där oxidation inte är en primär oro, kan glödgning för spänningsavlastning och förbättrad duktilitet vara den mest värdefulla behandlingen. I öppen luft vid höga temperaturer blir oxidationsskyddande beläggningar, såsom renium- eller silicidbeläggningar, prioriterade.
För wolframtråd används i kemisk processmiljö, måste valet av ytbearbetning ta hänsyn till de specifika korrosiva agens som finns närvarande. Syrbelastade miljöer, alkaliska medier och atmosfärer som innehåller halogener angriper trådytan via olika kemiska vägar, och ytbearbetningsstrategin måste skapa en barriär som är stabil mot den aktuella angreppsmekanismen.
I mekaniska applikationer där tråden utsätts för upprepad böjning, vibration eller kontaktskärpa ger ytbearbetningsstrategier som ökar ytans hårdhet och minskar friktion – till exempel karbidkonvertering eller titaniumnitrid-PVD-beläggningar – de mest meningsfulla förbättringarna av hållbarhet. Den dominerande felmekanismen i den aktuella applikationen bör alltid vara den primära vägledningen för valet av ytbearbetning.
Balansera förbättring av hållbarhet med trådens funktionalitet
All ytbearbetning som appliceras på wolframtråd måste utvärderas inte bara för den skydd som den ger, utan också för eventuella funktionella avvägningar som den medför. Beläggningar som förbättrar oxidationsskyddet kan minska elektrisk ledningsförmåga. Karbidomvandlingsbehandlingar som maximerar ytstyrkan kan minska trådens böjlighet och öka risken för sprödbrott under lindnings- eller formningsoperationer.
Tunna beläggningar och noggrant optimerade diffusionsbehandlingar bevarar i allmänhet de grundläggande mekaniska och elektriska egenskaperna hos wolframtråd samtidigt som de ger meningsfull ytskydd. Utmaningen för ingenjörer är att identifiera den minsta effektiva behandlingen – den som tillräckligt förlänger användningstiden utan att kompromissa den funktionella prestanda som applikationen kräver.
När man specificerar ytbearbetad wolframtråd , är det lämpligt att begära detaljerad teknisk data om beläggningstjocklek, vidhäftningsstyrka, termisk stabilitet och förändring av elektrisk resistivitet samt att utföra applikationsspecifik kvalificeringstestning innan fullskalig implementering. Denna systematiska ansats säkerställer att den valda behandlingen faktiskt förbättrar hållbarheten i stället för att skapa nya felmodeller i en annan prestandadimension. 
Vanliga frågor
Vilken är den mest effektiva ytbehandlingen för volframtråd som används i högtemperaturugnsapplikationer?
För ugnsapplikationer som drivs i inerta eller reducerande atmosfärer är kontrollerad-atmosfärsglödgning kombinerad med vätgenvåtning vanligtvis den mest effektiva grundbehandlingen för wolframtråd . Den minskar tillverkningsrelaterade spänningar, förbättrar duktiliteten och skapar en ren, stabil yta. Där oxiderande förhållanden är möjliga ger CVD-beläggningar av rhenium eller silicidbarriärbeläggningar mer robust långtidsskydd mot högtemperaturoidsidation.
Kan elektroplätering pålitligt förbättra slitstarkheten hos volframtråd i korrosiva miljöer?
Elektroplätering kan ge meningsfull korrosionsskydd för wolframtråd i lätt korrosiva miljöer, särskilt när ädelmetallbeläggningar som guld eller platina används. Adhesionen av elektropläterade lager till volfram är dock utmanande och kräver grundlig ytförberedelse samt en lämplig mellanskikt som främjar adhesion. I starkt korrosiva eller högtemperaturmiljöer ger CVD- eller PVD-baserade beläggningar i allmänhet bättre adhesion och längre livslängd jämfört med elektropläterade beläggningar.
Påverkar ytbearbetning den elektriska ledningsförmågan hos volframtråd?
Ytbearbetningar kan påverka den uppmätta elektriska resistansen hos wolframtråd , beroende på beläggningsmaterial och tjocklek. Metalliska beläggningar med högre ledningsförmåga än volfram – till exempel guld eller platina – kan marginellt minska den effektiva resistansen. Keramiska beläggningar, såsom silikonkarbid eller titanitrid, är elektriskt resistiva och kan öka ytans resistans om beläggningen är tjock i förhållande till trådens diameter. För applikationer där elektrisk prestanda är kritisk måste beläggnings typ och tjocklek specificeras tillsammans med verifiering av elektrisk prestanda som en del av godkännandekriterierna.
Hur kan jag verifiera att en ytbearbetning har applicerats korrekt på volframtråd innan den används i en kritisk applikation?
Verifiering av ytbearbetningens kvalitet på wolframtråd omfattar vanligtvis en kombination av visuell inspektion under förstoring, mätning av ytråhet, mätning av beläggnings tjocklek med hjälp av tvärsnittsmetallografi eller röntgenfluorescens, adhesionstestning med böj- eller avskalningsmetoder samt motståndsmätning före och efter behandling. För tillämpningar med hög pålitlighet, såsom luft- och rymdfart eller halvledarverktyg, bör ett strukturerat mottagningsinspektionsprotokoll, som är inriktat på behandlingsspecifikationen, fastställas tillsammans med trådtillverkaren för att säkerställa konsekvent behandlingskvalitet för varje produktionsparti.
Innehållsförteckning
- Ytans roll för slitstyrkan hos tungstenledare
- Oxidationsglödgning och behandlingar i kontrollerad atmosfär
- Beläggningstekniker för förbättrad volframtrådsprestanda
- Ytrens rengöring och förberedelse som grund för hållbarhet
- Att välja rätt ytbehandling för specifika applikationskrav
-
Vanliga frågor
- Vilken är den mest effektiva ytbehandlingen för volframtråd som används i högtemperaturugnsapplikationer?
- Kan elektroplätering pålitligt förbättra slitstarkheten hos volframtråd i korrosiva miljöer?
- Påverkar ytbearbetning den elektriska ledningsförmågan hos volframtråd?
- Hur kan jag verifiera att en ytbearbetning har applicerats korrekt på volframtråd innan den används i en kritisk applikation?