
 EN
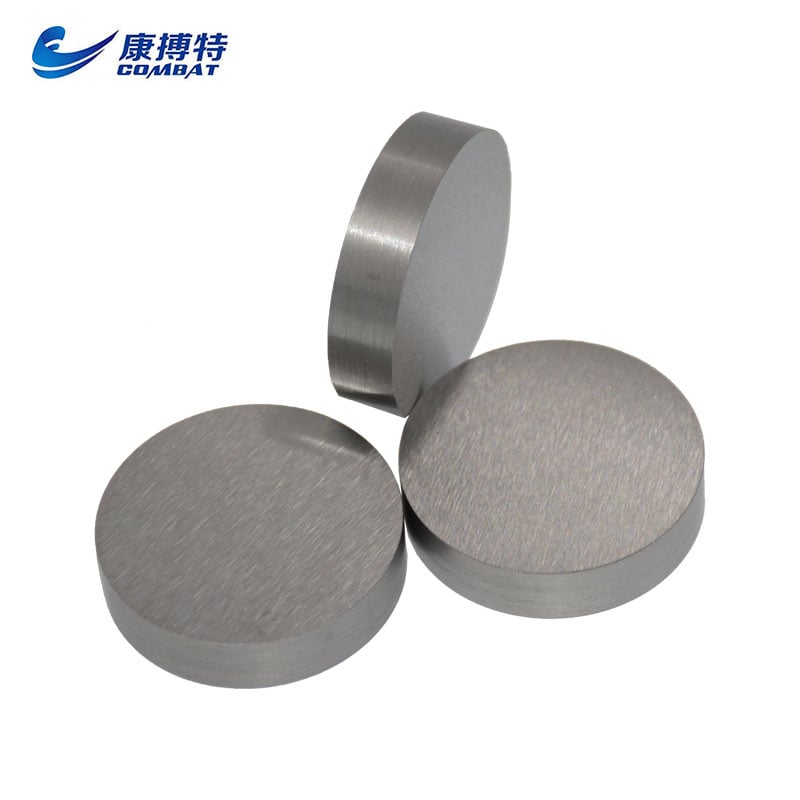
Ytans kvalitet hos en molybdenplatta spelar en avgörande roll för hur väl den presterar i industriella miljöer med hög temperatur, hög mekanisk belastning och kemisk påverkan. Oavsett om materialet är avsett för halvledartillverkning, luft- och rymdfartskomponenter eller ugnskonstruktion påverkar dess yttillstånd direkt adhesionen, värmeledningsförmågan, dimensionsnoggrannheten och motståndet mot oxidation. Att förstå vilka slutföringsprocesser verkligen förbättrar ytans kvalitet är därför inte en fråga om estetik – det är en fråga om funktionell tillförlitlighet.
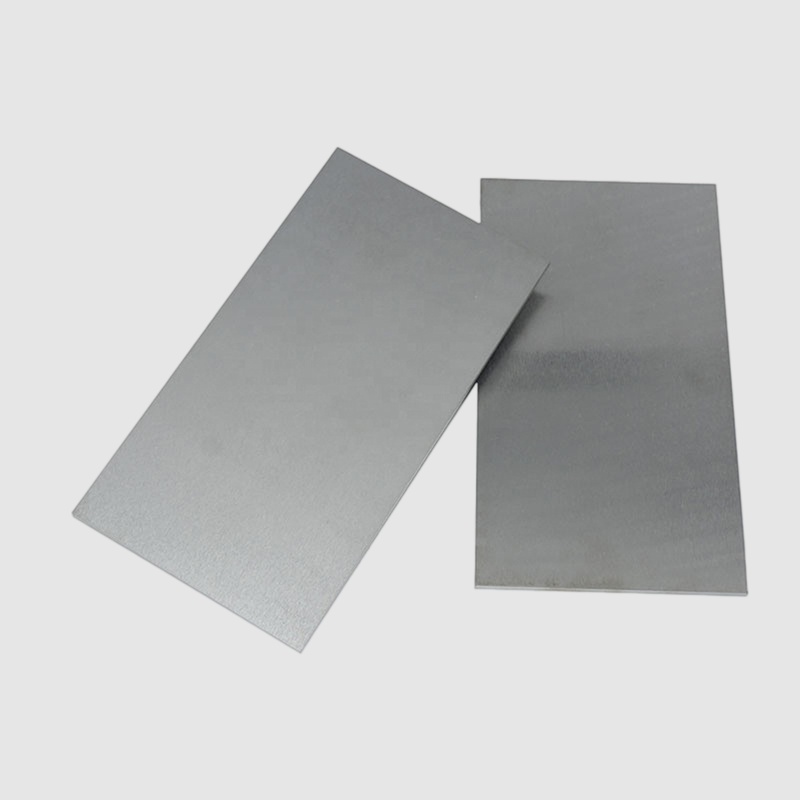
En nyvalsad eller sinterad molypdänplatta har vanligtvis ytskador såsom oxidlager, mikrospännningar, valsavtryck och koncentrationer av restspänning. Dessa brister, om de inte åtgärdas, kan påverka fästegenskaperna för beläggningar, introducera felkällor vid termisk cykling och minska precisionen hos maskinbearbetade monteringsdelar. De slutförande processer som tillämpas efter den primära formningen är det som omvandlar en rå molypdänplatta till en komponent som uppfyller de krävande standarderna för moderna industriella tillämpningar. Den här artikeln undersöker de viktigaste slutförande metoderna, förklarar hur varje metod förbättrar ytans kvalitet och beskriver de praktiska överväganden som styr valet av process.
Varför ytans kvalitet är viktig för molypdänplattors användningsområden
Sambandet mellan ytans skick och funktionell prestanda
Molybdenum uppskattas för sin exceptionellt höga smältpunkt, låga temperaturutvidgningskoefficient och höga styvhets-till-vikt-förhållande. Dessa inbyggda material egenskaper kan dock endast fullt ut realiseras om ytan på molybdenumplattan är korrekt förberedd. En ojämn eller oxiderad yta introducerar lokala spänningskoncentrationer som kan utlösa sprickor vid termisk chock, särskilt i applikationer där plattan upprepat utsätts för extrema temperaturväxlingar.
I halvledar- och tunnfilmsavlagringsapplikationer påverkar ytjämnheten direkt enhetligheten hos beläggningar som appliceras på eller avsätts genom molybdenumplattan. Redan minsta ytojämnheter kan orsaka ojämn filmtjocklek, vilket leder till defekter i den slutliga elektroniska komponenten. Precisionsslipning är därför inte frivillig i dessa sammanhang – den är en processkrav som ingår i specifikationen.
För strukturella och mekaniska applikationer minskar en välslipad molybdenplats yta friktionen vid kontaktgränssnitt, förbättrar måttkonsekvensen över en batch och säkerställer att monterings- eller limningsoperationer ger pålitliga fogar. Ytbehandlingen påverkar också hur platen reagerar på efterföljande beläggnings- eller galvaniseringsprocesser, vilket gör den till en grundläggande variabel i hela tillverkningskedjan.
Vanliga ytdefekter som förekommer på molybdenplåt direkt från produktionen
Molybdenplåt som är sinterad eller valsad uppvisar ofta ett brett spektrum av yttilstånd som kräver korrigering innan materialet kan användas i precisionsapplikationer. Oxidskala som bildas under högtemperaturbearbetning är ett av de vanligaste problemen. Molybden oxiderar lätt vid temperaturer över cirka 400 grader Celsius, och den resulterande oxidlagret är spröd, dåligt adhärent och måttojämn.
Rullmärken och verktygslinjer som införs under plattformning skapar en riktad ytextur som kan vara acceptabel för vissa applikationer men problematisk för andra. Restporositet från sinterprocessen kan också uppstå på ytan och skapa mikrohåligheter som fänger föroreningar eller försvagar ytlagret. Att identifiera dessa defekter korrekt är det första steget mot att välja den lämpliga ytbehandlingsprocessen för en given molybdenplattspecifikation.
Mekaniska ytbehandlingsprocesser för molybdenplatta
Slipning och slipning för dimensionell och ytprecision
Slipning är en av de mest använda mekaniska avslutningsprocesserna för molypdental. Den tar bort material från ytan med hjälp av sliphjul eller slipband, korrigerar planhetsavvikelser, eliminerar ytskala och uppnår strikta tjocklektoleranser. Ytslipning är särskilt effektiv för att producera plana, parallella ytor på en molypdental, vilket är avgörande för applikationer som kräver exakta staplingsmonteringar eller vakuumtäta gränssnitt.
Valet av slipmedel är viktigt vid slipning av molypdental. Diamant- och kubisk bor-nitridslipmedel föredras eftersom molypdens hårdhet och sprödhet gör det benäget för ytspänningsrissning om olämpliga slipmedel används. Kylvätsketillförsel under slipningen är också avgörande för att förhindra lokal upphettning, vilket kan orsaka restspänningsdrag eller ytoxidation som undergräver den eftersträvade kvalitetsförbättringen.
Läppning tar ytrefineringsprocessen ett steg längre genom att använda en laddad platt skiva och en fin slipvätska för att uppnå extremt låga värden på ytråhet. För molybdenplatta som används inom optik, halvledarteknik eller precisionsmätning kan läppning sänka ytråheten till under-mikrometerområdet. Processen är långsam och materialkrävande, men ger en nivå av planhet och släthet som slipning ensam inte kan uppnå.
Poleringsmetoder och deras effekt på ytråheten hos molybdenplatta
Mekanisk polering följer slipning eller läppning och används för att ytterligare minska ytråheten och eliminera fina repor som återstår från tidigare slipsteg. För molybdenplatta utförs polering vanligtvis med successivt finare slipmedel, från grovare kornstorlek till fin diamantpasta eller kolloidal kiseldioxid-suspensioner. Varje steg tar bort skadlagret som införts av det föregående steget och förfinar gradvis ytan mot en spegelblank yta.
Elektropolering är en variant som kombinerar mekanisk och elektrokemisk verkan för att skapa en exceptionellt slät och ren yta på molypdenplatta. I denna process nedsänks plattan i en elektrolytlösning och ansluts som anod i en elektrisk krets. Material tas selektivt bort från ytytor med högre strömtäthet, vilket ger en jämnande effekt som minskar ojämnheter mer enhetligt än rent mekaniska metoder.
De praktiska fördelarna med en väl polerad molypdenplattyta sträcker sig långt utöver utseendet. En minskad ytjämnhet minskar den effektiva ytan som är tillgänglig för oxidation, förbättrar adhesionen hos efterföljande beläggningar och minskar risken för partikelföroreningar i rena rum. För högvakuumapplikationer minskar en polerad yta även utgasningen, vilket är en avgörande prestandaparameter för elektronstråle- och jonimplanteringsutrustning.
Kemisk och elektrokemisk ytbehandling av molypdänplåt
Kemisk ätning och syrlig rengöring
Kemisk ätning används för att ta bort oxidskikt, ytföroreningar och tunna skadade lager från molypdänplåt utan att orsaka mekanisk spänning. Processen innebär vanligtvis att plåten nedsänks i en kontrollerad syrlösning – oftast en blandning av salpetersyrla, fluorvätesyrla och vatten – under en exakt bestämd tid. Syran löser selektivt upp oxidskiktet och det yttersta lagret av grundmaterialet, vilket avslöjar en ren metallisk yta nedanför.
Koncentrationen av ätsningslösningen, nedsänkningstiden och badets temperatur påverkar alla djupet av materialborttagning och den resulterande ytytan. En noggrann processkontroll är avgörande, eftersom överätning kan orsaka ytgrovheter eller selektiv angrepp på korngränser, vilket skulle försämra snarare än förbättra ytans kvalitet hos molypdénplattan. Korrekt utförd kemisk ätning ger en yta som är fri från oxider och redo för efterföljande beläggning, fogning eller precisionsmätning.
Syrens rengöring, till skillnad från ätning, är en mildare behandling som främst syftar till att ta bort ytföroreningar såsom oljor, bearbetningsrester och lösa oxidpartiklar utan att påverka yttopografin i någon större utsträckning. Den används ofta som en förberedande åtgärd innan elektroplätering, fysisk ångdeposition eller lösoldning av molypdenplatta. Ytans renhet vid detta skede har direkt inverkan på vidhäftningen och enhetligheten hos eventuella efterföljande ytbehandlingar.
Elektropolering som metod för ytförfining
Elektropolering förtjänar särskild uppmärksamhet som en slutföringsprocess för molypdenplatta eftersom den samtidigt rengör, slätrar och passiverar ytan i en enda operation. Till skillnad från mekanisk polering, som kan inbädda slipmedelspartiklar i ytan eller orsaka riktade repor, tar elektropolering bort material uteslutande genom kontrollerad elektrokemisk upplösning. Resultatet är en yta som både är geometriskt slät och kemiskt ren.
För molypdenplatta som används i miljöer med hög renhet, till exempel halvledartillverkning eller analytisk instrumentering, erbjuder elektropolering en betydande fördel. Processen tar bort den mekaniskt deformerede ytlag som slipning och polering oundvikligen skapar och avslöjar därmed det verkliga kristallografiska strukturen i materialet. Detta är viktigt eftersom den deformerede laget kan ha andra mekaniska och kemiska egenskaper än massmaterialet, vilket potentiellt kan leda till inkonsekvent beteende under drift.
Elektropolering förbättrar också korrosionsbeständigheten hos molypdänplåt genom att ta bort ytinneslutningar och skapa en mer enhetlig passiv film. I applikationer där plåten utsätts för reaktiva gaser eller korrosiva medier vid höga temperaturer kan denna förbättring av ytans kemiska sammansättning på ett betydelsefullt sätt förlänga service livslängden och minska underhållsintervallen.
Ytförbättringsmetoder baserade på värmebehandling och beläggning
Glödgning för att avlägsna ytspänning och återställa seghet
Mekaniska slutföringsoperationer, såsom slipning och polering, introducerar restspänningar i ytlagret av molypdänplåt. Även om kompressiva restspänningar i vissa fall kan förbättra utmattningssbeständigheten är dragspänningar i allmänhet skadliga, särskilt i ett material som är så känsligt för notcher som molypdän. Glödgning efter mekanisk bearbetning används för att avlägsna dessa spänningar och återställa ytlagret till ett mer stabilt tillfälle.
Glanstämningen av molypdänplatta måste utföras i en kontrollerad atmosfär – vanligtvis vätgas eller vakuum – för att förhindra oxidation av den nybearbetade ytan. Temperaturer mellan 900 och 1200 grader Celsius används vanligen, beroende på omfattningen av kallformning som införts under formning och slutförande. Resultatet är en yta som behåller de geometriska förbättringar som uppnåtts genom slipning och polering, samtidigt som den är fri från spänningskoncentrationer som kan leda till tidig brott.
Glanstämning har också en positiv effekt på kornstrukturen nära ytan av molypdänplattan. Omkristallisering under glanstämningen kan eliminera de förlängda, deformerede kornen som uppstått vid valsning och ersätta dem med lika stora korn som har mer isotropa mekaniska egenskaper. Detta är särskilt relevant för applikationer där plattan utsätts för fleraxliga spänningsstater eller där konsekvent mekaniskt beteende över hela ytan krävs.
Skyddande beläggningar som applicerats på färdiga molybdenplattor
När ytan på en molybdenplatta har mekaniskt och kemiskt förfinats kan skyddande beläggningar appliceras för att ytterligare förbättra dess prestanda i specifika miljöer. Oxidationsbeständiga beläggningar är bland de viktigaste för molybdenplattor som används vid höga temperaturer. Silicidbeläggningar bildar till exempel ett skyddande lager av kiseldioxid när de utsätts för syre vid höga temperaturer, vilket avsevärt utvidgar den användbara temperaturspannen för plattan i oxidiserande atmosfärer.
Tekniker för fysisk ångdeposition och kemisk ångdeposition används för att applicera tunna, hårt adhärenderande beläggningar av material såsom titan-nitrid, aluminiumoxid eller renium på ytan av molybdenplatta. Dessa beläggningar kan förbättra hårdheten, minska friktionen, förstärka korrosionsbeständigheten eller ändra ytans elektriska eller termiska egenskaper beroende på kraven i tillämpningen. Kvaliteten på den underliggande ytfinishen är avgörande för beläggningarnas vidhäftning och enhetlighet, vilket är anledningen till att ordningen i finishprocessen är lika viktig som de enskilda processerna.
Nickel- och guldplätering används också på molypdänplattor inom elektronik och mikrovågsapplikationer för att förbättra lödbarheten och den elektriska kontaktmotstånden. Dessa elektropläterade lager kräver en ren, slät och oxidfri underlagyta för att uppnå den erforderliga adhesionen och tjocknadsjämnheten. De avslutande processer som tillämpas före pläteringen är därför direkt ansvariga för kvaliteten och tillförlitligheten hos den slutliga pläterade komponenten.
Att välja rätt avslutningsprocess för en specifik molypdänplattapplikation
Anpassa avslutningsmetoden till applikationskraven
Valet av slutföringsprocesser för molybdenplatta är inte en lösning som passar alla. Olika applikationer ställer olika krav på ytkvaliteten, och slutföringssekvensen måste utformas för att möta dessa krav effektivt utan att införa onödiga kostnader eller bearbetningsrisker. En molybdenplatta som används som värmeledare i en kraftelektronikmodul har andra ytkrav än en platta som används som sputtermål i ett tunnfilmsdepositionssystem.
För strukturella och termiska hanteringsapplikationer är slipning till en specificerad planhets- och råhetstolerans, följt av spänningsavlägsnande glödgning, vanligtvis tillräckligt. För sputtermål och halvledarprocesskomponenter måste slutförandosekvensen utsträckas till finpolering eller elektropolering, följt av kemisk rengöring och eventuellt en slutlig vakuumglödgning. Specifikationen för varje applikation bör definiera den krävda ytråheten, planheten, renhetsnivån och eventuella beläggningskrav, och slutförandsprocessen bör väljas och sekvenseras för att uppfylla samtliga av dessa kriterier.
Processkompatibilitet är en annan viktig övervägande. Vissa slutföringsmetoder är inte kompatibla med vissa nedströmsprocesser. Till exempel kommer en molybdenplatta som har kemiskt ätats och sedan utsatts för luft under en längre period att utveckla ett nytt oxidlager som måste avlägsnas innan beläggning. Att förstå hela bearbetningssekvensen och tidsfönstren mellan stegen är avgörande för att bibehålla ytans kvalitetsförbättringar som uppnås i varje steg.
Kvalitetsverifiering efter slutföring
Att verifiera ytans kvalitet hos en färdigställd molybdenplatta kräver en kombination av mätmetoder. Ytprofileringsmätning, med antingen kontaktpenninstrument eller icke-kontaktoptiska metoder, ger kvantitativa data om råhetparametrar såsom Ra och Rz. Dessa mätningar bekräftar om slutföringsprocessen har uppnått den specificerade ytstrukturen och möjliggör jämförelser mellan olika partier eller produktionssatser.
Visuell inspektion under kontrollerade belytningsförhållanden kan avslöja ytskador såsom repor, gropar och fläckar som inte nödvändigtvis registreras av profilometri ensam. För kritiska applikationer ger svepelektronmikroskopi högupplöst avbildning av ytmikrostrukturen, vilket möjliggör upptäckt av skador vid korngränser, återstående porositet och problem med beläggningshäftning. Röntgendiffraktion kan användas för att mäta restspänningsnivåerna i ytlagret och på så sätt bekräfta om glödgningen varit effektiv.
Renlighetsverifiering är lika viktig för molypdenplattor avsedda för halvledar- eller vakuumapplikationer. Analys av totalt organiskt kol, partikelräkning och yt-kemi-analys med röntgenfotoelektronspektroskopi används för att bekräfta att ytan är fri från organisk förorening, partiklar och oönskade oxidformer. Dessa verifieringssteg sluter loopen mellan slutföringsprocessen och applikationskraven och säkerställer att den levererade molypdenplattan uppfyller hela specifikationen.
Vanliga frågor
Vilken är den mest effektiva slutföringsprocessen för att förbättra planheten hos molypdenplatta?
Ytgruppering är den mest effektiva processen för att rätta avvikelser i planhet hos molybdenplattor. Den tar bort material jämnt över ytan med hjälp av precisionssliphjul och uppnår stränga parallellitets- och tjocklekstoleranser. För applikationer som kräver extremt hög planhet kan slipning efter gruppering ytterligare minska eventuell återstående våghet till under-mikronivå.
Påverkar elektropolering avsevärt dimensionerna på en molybdenplatta?
Elektropolering tar bort en kontrollerad mängd material från ytan på en molybdenplatta, vanligtvis i storleksordningen några mikrometer till tiotals mikrometer beroende på processparametrar. För de flesta applikationer är denna materialborttagning försumbar i förhållande till plattans totala dimensioner. För komponenter med stränga toleranskrav bör den förväntade materialborttagningen dock tas hänsyn till vid dimensioneringen innan polering, för att säkerställa att den färdiga plattan uppfyller sina specifikationer.
Varför rekommenderas glödgning efter mekanisk bearbetning av molypdänplatta?
Mekaniska bearbetningsoperationer, såsom slipning och polering, introducerar restspänningar och ett deformert ytskikt i molypdänplattan. Glödgning i en skyddande atmosfär minskar dessa spänningar, återställer duktiliteten i ytskiktet och kan utlösa omkrystallisation som förbättrar isotropin i kornstrukturen nära ytan. Detta gör den färdiga plattan mer motståndskraftig mot sprickbildning vid termisk cykling och mer konsekvent i sitt mekaniska beteende över hela ytan.
Kan skyddsförmedlingar appliceras direkt på en rullad molypdänplatta utan tidigare bearbetning?
Att applicera skyddande beläggningar direkt på en kallvalsad molypdenschiva rekommenderas i allmänhet inte. Oxidskalan, ytråheten och återstående föroreningar på en kallvalsad yta kommer att försämra beläggningens vidhäftning, enhetlighet och långtidsprestanda. Rätt mekanisk slutförning, kemisk rengöring och ytberedning är nödvändiga förutsättningar för att uppnå en beläggning som uppfyller prestandakraven för den avsedda applikationen.
Innehållsförteckning
- Varför ytans kvalitet är viktig för molypdänplattors användningsområden
- Mekaniska ytbehandlingsprocesser för molybdenplatta
- Kemisk och elektrokemisk ytbehandling av molypdänplåt
- Ytförbättringsmetoder baserade på värmebehandling och beläggning
- Att välja rätt avslutningsprocess för en specifik molypdänplattapplikation
-
Vanliga frågor
- Vilken är den mest effektiva slutföringsprocessen för att förbättra planheten hos molypdenplatta?
- Påverkar elektropolering avsevärt dimensionerna på en molybdenplatta?
- Varför rekommenderas glödgning efter mekanisk bearbetning av molypdänplatta?
- Kan skyddsförmedlingar appliceras direkt på en rullad molypdänplatta utan tidigare bearbetning?