Przecinanie drutem molibdenowym z wykorzystaniem technologii EDM: precyzyjne rozwiązania do cięcia metali w złożonych procesach produkcyjnych

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Nazwa
Kraj/Region
Numer telefonu komórkowego / WhatsApp
Nazwa Produktu
Wiadomość
0/1000

cięcie drutem molibdenowym EDM

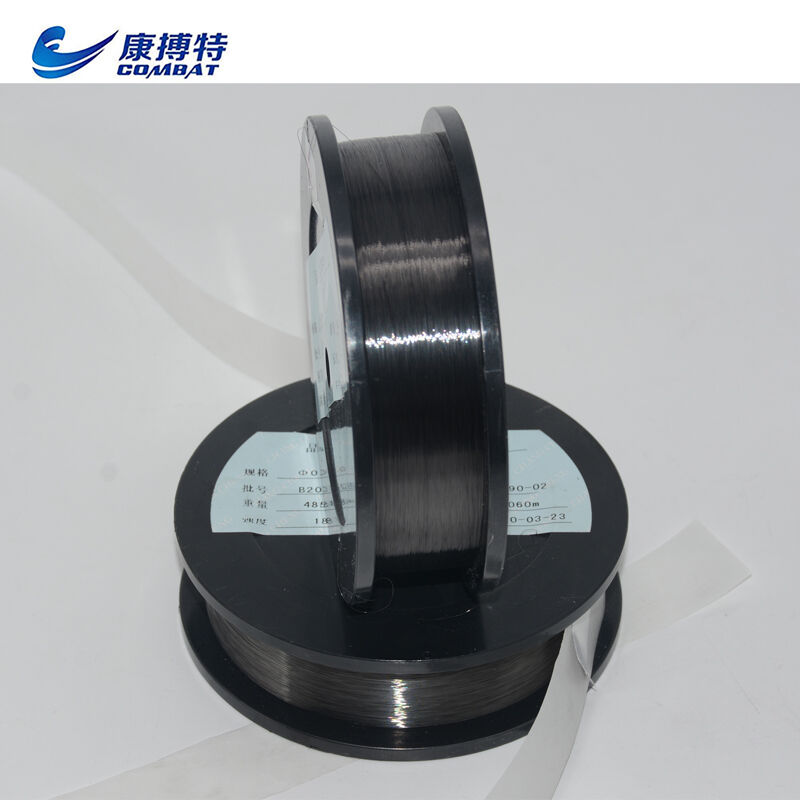
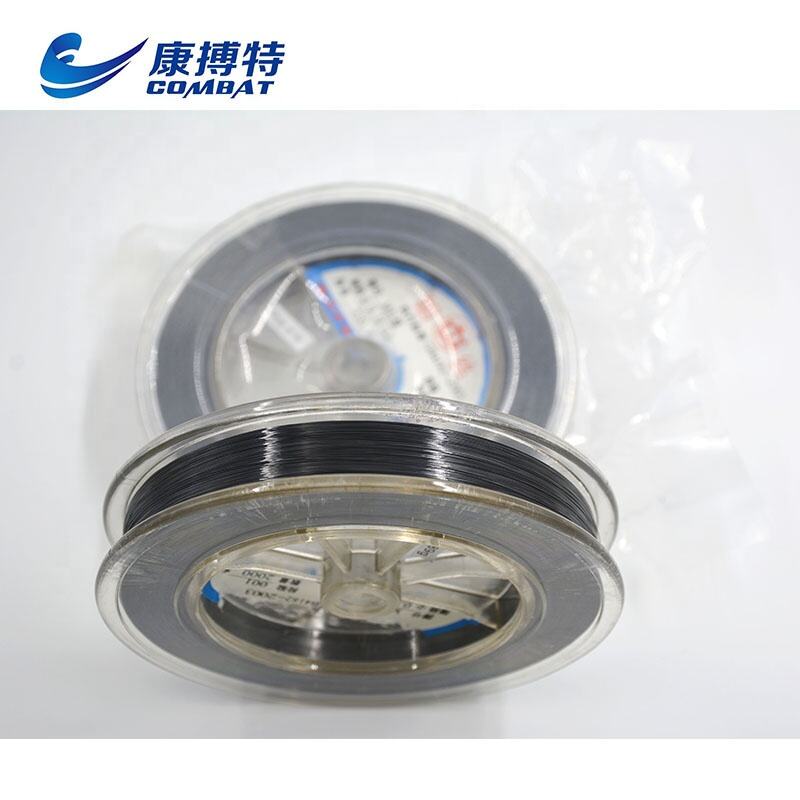
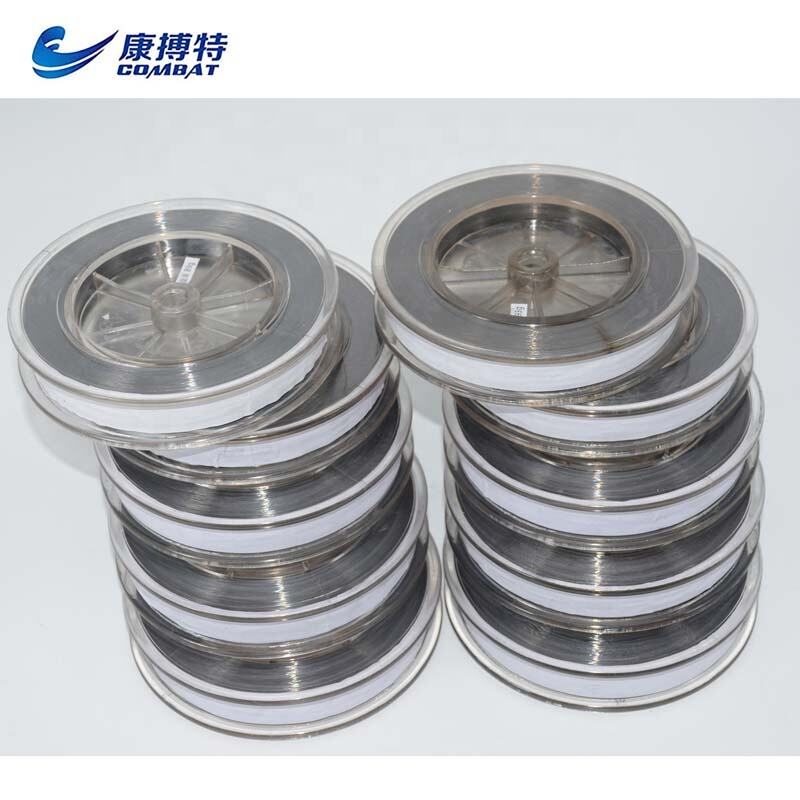
Przecinanie drutem molibdenowym metodą EDM to zaawansowana technologia produkcyjna, która zrewolucjonizowała precyzyjne obrabianie metali w wielu branżach. W tej metodzie elektroerozyjnej obróbki materiałowej wykorzystywany jest cienki drut molibdenowy jako elektroda do cięcia przewodzących materiałów z wyjątkową dokładnością. System przecinania drutem molibdenowym metodą EDM działa poprzez generowanie kontrolowanych iskier elektrycznych pomiędzy drutem a przedmiotem obrabianym, co prowadzi do erozji materiału w precyzyjnym, zaprogramowanym wzorze. Ta metoda cięcia bez kontaktu eliminuje naprężenia mechaniczne w delikatnych komponentach, czyniąc ją idealną do realizacji skomplikowanych projektów oraz obróbki kruchych materiałów. Technologia ta doskonale sprawdza się przy wytwarzaniu złożonych geometrii, ostrych naroży wewnętrznych oraz szczegółów o bardzo drobnej skali, których osiągnięcie tradycyjnymi metodami obróbki byłoby niemożliwe lub nadzwyczaj trudne. Nowoczesne maszyny do przecinania drutem molibdenowym metodą EDM wyposażone są w zaawansowane sterowanie CNC, umożliwiające operatorom programowanie skomplikowanych ścieżek cięcia z dokładnością na poziomie mikrometrów. Proces ten skutecznie działa na materiałach hartowanych, stopach egzotycznych oraz elementach poddanych obróbce cieplnej, nie naruszając ich integralności strukturalnej. Branże takie jak lotnictwo i astronautyka, produkcja urządzeń medycznych czy wytwarzanie narzędzi i matryc opierają się w znacznym stopniu na tej technologii. Sam drut molibdenowy charakteryzuje się lepszymi właściwościami niż alternatywne materiały elektrodowe, w tym doskonałą przewodnością elektryczną, wysoką temperaturą topnienia oraz stabilną wydajnością w trakcie długotrwałych operacji cięcia. Maszyny te pozwalają wytwarzać części o powierzchniach o różnym stopniu chropowatości – od szorstkich cięć po lustrzane polerowanie – w zależności od konkretnych parametrów procesu oraz specyfikacji używanego drutu. Technologia obsługuje zarówno konfiguracje dwuosiowe, jak i wieloosiowe, umożliwiając wykonywanie cięć stożkowych, powierzchni nachylonych oraz trójwymiarowych konturów. Systemy do przecinania drutem molibdenowym metodą EDM integrują się bezproblemowo z nowoczesnymi przepływami produkcyjnymi, akceptując pliki CAD i produkując części spełniające surowe wymagania dotyczące dopuszczalnych odchyłek z dużą powtarzalnością.

Nowe produkty

Wybór technologii elektroerozyjnego cięcia drutem molibdenowym (molybdenum wire cut EDM) do potrzeb produkcyjnych przynosi konkretne korzyści, które bezpośrednio wpływają na wynik finansowy oraz możliwości produkcyjne. Technologia ta całkowicie eliminuje problem zużycia narzędzi, ponieważ proces cięcia nie wiąże się z fizycznym kontaktem między drutem a obrabianą częścią. Możesz obrabiać materiały hartowane po procesie hartowania, oszczędzając czas i zmniejszając ryzyko odkształceń, które występują przy frezowaniu przed hartowaniem. Proces zapewnia krawędzie pozbawione wyprasek, eliminując dodatkowe operacje usuwania wyprasek i znacznie obniżając koszty pracy. Harmonogram produkcji staje się bardziej przewidywalny, ponieważ elektroerozyjne cięcie drutem molibdenowym zapewnia stałą dokładność niezależnie od twardości materiału czy jego złożoności. Technologia umożliwia tworzenie skomplikowanych elementów wewnętrznych, wąskich szczelin oraz ostrych narożników, których nie da się uzyskać za pomocą konwencjonalnego frezowania ani szlifowania. Zyskujesz możliwość obróbki egzotycznych materiałów, takich jak tytan, Inconel czy węglik spiekany, bez konieczności inwestowania w drogie, specjalistyczne narzędzia. Proces elektroerozyjnego cięcia drutem molibdenowym generuje minimalne ilości ciepła w obrabianej części, zapobiegając odkształceniom termicznym oraz utrzymując stabilność wymiarową w cienkościennych elementach. Czas przygotowania maszyny do pracy znacznie się skraca, ponieważ wymagania dotyczące zamocowania obrabianej części są minimalne w porównaniu z tradycyjnymi metodami obróbki skrawaniem. Technologia wspiera produkcję w trybie „bezobsługowym” (lights-out manufacturing), umożliwiając pracę maszyn w godzinach pozarobotniczych bez nadzoru i maksymalizując wykorzystanie sprzętu. Możesz wytwarzać zarówno części prototypowe, jak i serie produkcyjne przy użyciu tego samego przygotowania, co skraca lukę między projektowaniem a produkcją. Proces zapewnia jednolitą jakość powierzchni na wszystkich powierzchniach cięcia, eliminując różnice wynikające z zużycia narzędzi w konwencjonalnej obróbce. Współczynnik odpadów maleje, ponieważ niestyczny charakter elektroerozyjnego cięcia drutem molibdenowym zapobiega uszkodzeniom obrabianej części spowodowanym siłami cięcia lub wibracjami. Technologia umożliwia szybką modyfikację projektów poprzez proste zaktualizowanie programu CNC, bez konieczności tworzenia nowych przyrządów montażowych lub narzędzi. Osiągasz doskonałą dokładność przy małych cechach geometrycznych i ścisłych tolerancjach, które przy zastosowaniu tradycyjnych metod wymagałyby wielu operacji. Proces elektroerozyjnego cięcia drutem molibdenowym wytwarza części o doskonałej jakości krawędzi i integralności powierzchni, często eliminując konieczność dodatkowych operacji wykańczania. Elastyczność produkcyjna wzrasta, ponieważ ta sama maszyna może obsługiwać bardzo różne geometrie części bez konieczności ponownego wyposażania. Technologia umożliwia opłacalną produkcję małych serii, czyniąc komponenty niestandardowe i specjalistyczne ekonomicznie uzasadnionymi.

Najnowsze wiadomości

Zgromadzenie w Luoyang poświęcone wolframowi i molibdenowi – jednoczymy serca, by wspólnie budować nowy sen

24

Apr

Zgromadzenie w Luoyang poświęcone wolframowi i molibdenowi – jednoczymy serca, by wspólnie budować nowy sen

POKAŻ WIĘCEJ
Indyjska delegacja odwiedza Youbo i podpisuje porozumienie zakupowe dotyczące prętów molibdenowych i stopów wolframu

24

Apr

Indyjska delegacja odwiedza Youbo i podpisuje porozumienie zakupowe dotyczące prętów molibdenowych i stopów wolframu

POKAŻ WIĘCEJ
Międzynarodowa Konferencja Ferrostopów 2025

24

Apr

Międzynarodowa Konferencja Ferrostopów 2025

POKAŻ WIĘCEJ
Wielkie otwarcie wystawy międzynarodowej Chińskiej Wystawy Metalurgii proszkowej, twardych stopów oraz zaawansowanych ceramik w 2025 r.

24

Apr

Wielkie otwarcie wystawy międzynarodowej Chińskiej Wystawy Metalurgii proszkowej, twardych stopów oraz zaawansowanych ceramik w 2025 r.

POKAŻ WIĘCEJ

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Nazwa
Kraj/Region
Numer telefonu komórkowego / WhatsApp
Nazwa Produktu
Wiadomość
0/1000

cięcie drutem molibdenowym EDM

Niezrównana Dokładność dla Złożonych Geometrii

Niezrównana Dokładność dla Złożonych Geometrii

Technologia EDM z drutem molibdenowym wyróżnia się zdolnością osiągania poziomów precyzji, które przedefiniowują możliwości producentów w zastosowaniach metalowych. Ta zdolność wynika z podstawowej natury procesu wyładowania elektrycznego, który usuwa materiał na poziomie atomowym poprzez kontrolowaną erozję iskrową, a nie siły cięcia mechanicznego. Gdy wymagane jest wytwarzanie elementów o tolerancjach mierzonych w mikrometrach, technologia EDM z drutem molibdenowym zapewnia powtarzalną dokładność, która pozostaje stała w całym cyklu produkcji. System utrzymuje dokładność pozycjonowania w granicach ±0,002 mm, gwarantując, że krytyczne wymiary spełniają najbardziej rygorystyczne specyfikacje. Precyzja ta obejmuje wszystkie aspekty geometrii cięcia, w tym proste ścianki, zaokrąglone narożniki oraz złożone powierzchnie kształtowane. Technologia ta doskonale nadaje się do tworzenia skomplikowanych wnęk wewnętrznych i wąskich szczelin, których nie da się wykonać przy użyciu konwencjonalnych frezów czołowych lub tarcz szlifujących. Można programować ostre narożniki wewnętrzne o promieniach tak małych, jak średnica drutu – zwykle w zakresie od 0,1 do 0,3 mm – co otwiera możliwości projektowe, które wcześniej były niemożliwe do zrealizowania. Proces EDM z drutem molibdenowym zachowuje prostopadłość i równoległość na całej głębokości cięcia, eliminując typowe dla tradycyjnej obróbki problemy związane z nachyleniem (taper) i odkształceniem (deflection). Jest to szczególnie istotne przy wytwarzaniu głębokich wnęk lub cięciu przez grube materiały, gdzie zachowanie dokładności wymiarowej stanowi wyzwanie przy zastosowaniu innych metod. Technologia umożliwia tworzenie części o wielopoziomowej budowie, cechach stopniowanych oraz zmiennej powierzchni przekroju bez konieczności wielokrotnych ustawień ani wymiany narzędzi. Inżynierowie projektujący uzyskują swobodę optymalizacji geometrii elementów pod kątem ich funkcjonalności, a nie tylko możliwości produkcyjnych, wiedząc, że EDM z drutem molibdenowym wiernie odtworzy nawet najbardziej złożone modele CAD. Proces zapewnia spójne rezultaty niezależnie od poziomu umiejętności operatora, ponieważ wszystkie parametry cięcia są automatycznie kontrolowane przez system CNC na podstawie zaprogramowanych instrukcji.
Wysoka uniwersalność materiału i niezależność od twardości

Wysoka uniwersalność materiału i niezależność od twardości

Przecinanie drutem molibdenowym metodą EDM przekształca możliwości produkcyjne, eliminując tradycyjny związek między twardością materiału a trudnością obróbki. Technologia ta cięła materiały w oparciu o ich przewodność elektryczną, a nie właściwości mechaniczne, co oznacza, że stali narzędziowe po hartowaniu, spieki węglikowe oraz egzotyczne stopy są obrabiane tak samo łatwo jak materiały miększe. Wszystkie operacje obróbkowe można wykonać po hartowaniu, zapewniając zachowanie zamierzonej twardości i właściwości metalurgicznych detali bez ryzyka odkształceń wynikających z dalszych procesów obróbkowych. Ta możliwość okazuje się nieoceniona w produkcji narzędzi i matryc, gdzie elementy muszą być dopasowane do końcowych wymiarów w stanie zahartowanym, aby osiągnąć odpowiednie dopasowanie i funkcjonalność. Proces przecinania drutem molibdenowym metodą EDM skutecznie działa na materiałach o twardości przekraczającej 65 HRC – zakresach, w których konwencjonalne narzędzia tnące natychmiast zawodzą lub wymagają częstej wymiany. Wybór materiału staje się uzależniony wyłącznie od wymagań aplikacyjnych, a nie od ograniczeń obróbkowych, umożliwiając inżynierom określanie optymalnych stopów bez kompromisów. Technologia ta radzi sobie z ceramicznymi materiałami przewodzącymi prąd, kompozytami diamentowymi polikrystalicznymi oraz innymi zaawansowanymi materiałami, które są praktycznie niemożliwe do obróbki metodami tradycyjnymi. Można ciąć materiały laminowane, złącza lutowane oraz struktury kompozytowe bez problemów związanych z odwarstwianiem lub rozdzieleniem, jakie występują przy konwencjonalnych procesach cięcia mechanicznego. Bezkontaktowy charakter procesu przecinania drutem molibdenowym metodą EDM czyni nieistotnymi odporność materiału na uderzenia oraz jego tendencję do utwardzania się wskutek obróbki podczas procesu cięcia. Planowanie produkcji upraszcza się, ponieważ czas cyklu pozostaje przewidywalny niezależnie od zmienności twardości materiału w granicach tolerancji. Proces zapewnia jednolite chwyty powierzchniowe na różnych materiałach, eliminując konieczność dostosowywania operacji wykańczających w zależności od składu obrabianego przedmiotu. Umożliwia obróbkę cienkościennych elementów oraz delikatnych cech konstrukcyjnych w materiałach twardych bez ryzyka odkształcenia lub pęknięcia, jakie wiążą się z siłami występującymi przy konwencjonalnej obróbce.
Ulepszona jakość powierzchni i integralność strukturalna

Ulepszona jakość powierzchni i integralność strukturalna

Proces elektroerozyjnego cięcia drutem molibdenowym (EDM) zapewnia cechy powierzchniowe i integralność materiału, które wyróżniają go spośród konwencjonalnych technologii obróbki skrawaniem. Ta przewaga wynika z podstawowego mechanizmu usuwania materiału poprzez kontrolowany wyładowanie elektryczne, a nie przez ścinanie mechaniczne ani szlifowanie. Gdy iskra erozuje materiał z powierzchni przedmiotu obrabianego, powstaje unikalna mikrostruktura charakteryzująca się cienką warstwą przetopioną oraz strefą wpływu ciepła, która może faktycznie poprawiać pewne właściwości materiału. Uzyskuje się chropowatość powierzchni w zakresie od 0,4 do 3,2 µm Ra w zależności od parametrów cięcia; jeszcze lepsze jakość powierzchni można osiągnąć przy wielokrotnych przejściach z coraz bardziej dopasowanymi ustawieniami. Technologia elektroerozyjnego cięcia drutem molibdenowym generuje powierzchnie pozbawione wyprasek, rozwarstwień oraz skupisk naprężeń mechanicznych, które pogarszają wydajność części i wymagają dodatkowych operacji wykańczania. Komponenty opuszczają maszynę z ostrymi, czystymi krawędziami, gotowymi do montażu bez konieczności wtórnej operacji usuwania wyprasek lub zaokrąglania krawędzi. Proces ten powoduje minimalne uszkodzenia podpowierzchniowe w porównaniu do szlifowania, które może powodować powstawanie mikropęknięć oraz odpoczynkowych naprężeń rozciągających zmniejszających trwałość zmęczeniową. Można kontrolować cechy powierzchni poprzez dostosowanie energii wyładowania, prędkości drutu oraz parametrów płukania dielektrykiem, aby zoptymalizować je pod kątem konkretnych wymagań aplikacyjnych. Technologia ta tworzy jednolitą teksturę powierzchni na wszystkich powierzchniach cięcia, niezależnie od kierunku cięcia czy orientacji elementu, zapewniając spójną wydajność powierzchni uszczelniających oraz powierzchni styku łożysk. Kontrola jakości staje się prostsza, ponieważ elektroerozyjne cięcie drutem molibdenowym zapewnia powtarzalne warunki powierzchniowe, które pozostają stabilne w całym zakresie produkcji seryjnej. Proces eliminuje kierunkowe wzory poślizgu oraz ślady narzędzi charakterystyczne dla frezowania i toczenia, co prowadzi do izotropowych właściwości powierzchni. Na końcowych przejściach można uzyskać powierzchnie lustrzane, które w wielu zastosowaniach eliminują potrzebę późniejszego polerowania, skracając czas produkcji oraz ryzyko uszkodzeń związanych z manipulacją. Kontrolowany charakter procesu wyładowań elektrycznych zapobiega utwardzaniu powierzchniowemu i zmianom mikrostruktury, jakie występują podczas konwencjonalnej obróbki materiałów wrażliwych na odkształcenia.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Nazwa
Kraj/Region
Numer telefonu komórkowego / WhatsApp
Nazwa Produktu
Wiadomość
0/1000